2026-09-30 01:17:08
作者:
制造
昨天帮徒弟整理工位,脚边踢到半盒报废的铣刀,弯腰捡起来的时候,还能摸到刃口残留的铁屑温度——那是刚从工件上退下来没多久的余温。很多人进车间,眼睛只盯着大机床转,没人会多看一眼夹在主轴上那小玩意儿。可你别忘了,机床再贵,最后干活的还是这把刀。
你以为铣刀只是够硬就行?错得离谱
刚入门学机械的时候,我也觉得,不就是个铁疙瘩吗?只要硬度比工件高,不就能削动了?
直到师傅把两把硬度差不多的铣刀放在我面前,让我上去试活。一把刃口开了微不足道的小倒角,一把是全开的锐刃。干同一块调质钢板,锐刃那把不到一百件就崩了,带倒角那把干了快五百件还能用。
说实话我当时眼珠子都快掉出来了。
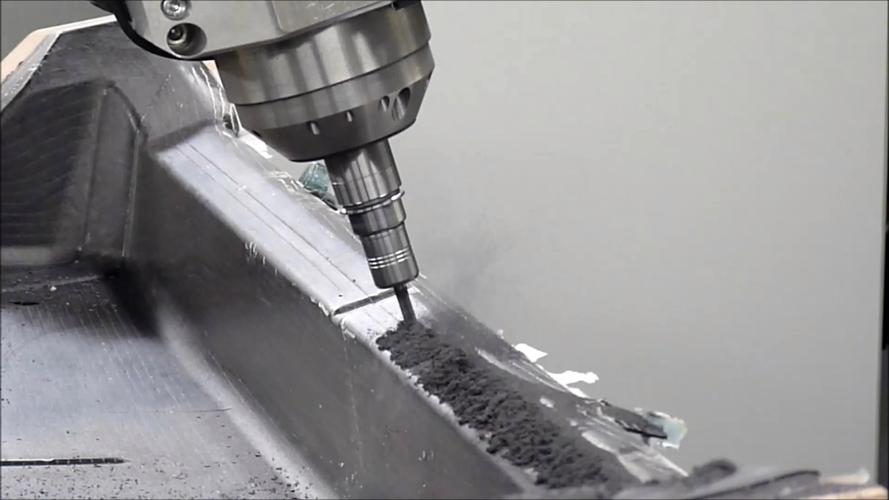 机械加工车间主轴正在切削的铣刀
原来硬只是基础,刃口的形状、角度,才是藏在骨子里的门道。就像你切肉,厨师的刀开刃对了,肥瘦都能顺顺切开,你拿个没开对刃的菜刀,切个冻肉都能崩豁口。铣刀也是一个道理。加工什么料,用什么角度的刃,排屑槽开多深,这些细节差一点,干活的效果差出去十万八千里。
一把铣刀的正常损耗,长啥样
干加工的,没人能让一把铣刀用一辈子。但好的铣刀,坏都坏得规规矩矩。正常磨损是刃口慢慢磨钝,切出来的工件表面越来越糙,你提前换下来就行,不耽误事。就像人老了,头发慢慢白,是自然规律。
怕就怕非正常报废。崩刃、断刀、粘屑烧死,哪一样都能让你半天活白干。
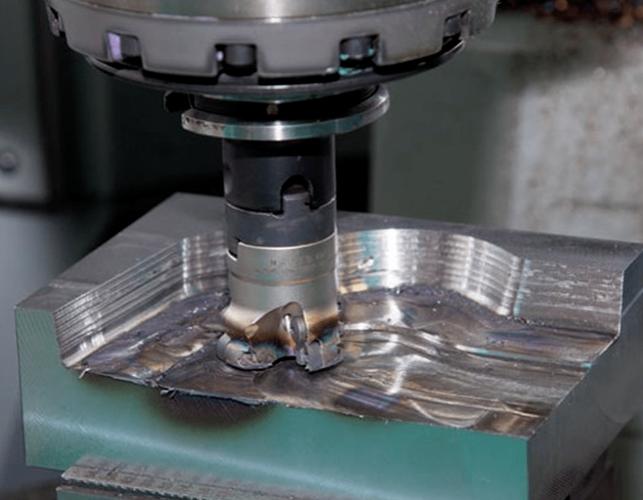 机械加工车间报废崩刃的铣刀实物
我刚当学徒那会,出过一次事。赶订单连夜赶活,图省事拿了加工钢件的刀去铣铝。没干十分钟,刃口就粘满了铝屑,越粘越厚,最后直接把整把刀别断了,碎刀片飞出来,蹭着我安全帽飞过去,现在想起来还后背冒凉汗。
说白了,大部分铣刀报废,都不是刀本身不好,是人用错了地方。
没人主动教你的选刀小门道
 没人主动教你的选刀小门道
很多人觉得,越贵的刀越好,进口的一定比国产强。这话真不对。
上次我们车间一个新来的小孩,加工软铝板,非要用带涂层的硬质合金细齿铣刀,一把顶普通刀五倍价,结果干出来的工件,表面全是拉伤,排屑全堵在槽里,整了一下午废了三块料。
为啥?软铝粘刀啊!细齿槽本来就小,涂层再光滑也架不住铝屑往里面挤。换一把粗齿的无涂层高速钢刀,马上就顺了,切出来的面光得能照见人,钱还省了一大半。
不过话说回来,要是加工硬度高的模具钢,那还是得用好涂层硬质合金刀。那层薄薄的涂层,能把切削产生的热量带走大半,还能防止铁屑粘在刃口,贵得有道理。
真不是越硬越好,也不是越贵越好,匹配你手头的活,就是好刀。
下次你进机械加工车间,不妨多瞟两眼主轴上那把转得飞快的小刀子。它不大,不起眼,却扛着整个加工过程最脏最累的活。别碰刚停下来的,真烫。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:铣刀凭什么能削铁如泥?车间里藏着你不知道的门道
文章链接:https://www.lfdjt.com/p/zhizao/a/4728.html