2026-09-29 23:25:02
作者:
制造
刚从车间出来,手上还留着切削液发腻的滑感,鞋帮沾了点蹭下来的铁屑,走路硌得慌。说起来,很多人对刀具的印象要么是厨房切菜的,要么是收藏的工艺刀,很少有人知道,机加工台上的切削刀具,才是真正决定零件好坏的命门。
你摸过发烫的切削刃吗
新手刚开机床那会,多半踩过刀具的坑。我带过的第一个小孩,第一天磨完刀上去试切,没半分钟机床嗡的一声沉了下去,抽出来一看,刃口整个崩没了,缺口像被狗啃过一样。他还委屈,说自己把刃磨得比刮胡刀还快,怎么就坏了。
很多人默认一个误区:刀具越硬越好。对吧?越硬越锋利,肯定切得动东西。实际根本不是这么回事。
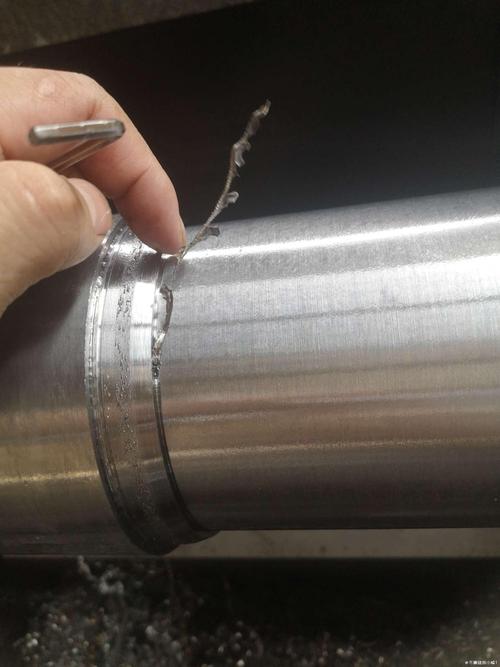 机加工车间崩刃损坏的刀具实拍
去年有个外包的师傅,拿了全硬质合金的刀去切薄铝板,刚下刀就颤,切出来的面全是波纹,最后整个刀从杆那儿断了,砸在工作台上弹起来差点伤人。硬的东西脆,扛不住震,就像玻璃比木头硬,你敲敲玻璃试试,碎得比什么都快。
好刀具不是全硬,是刚柔并济
你去拆一把正经的机加工刀具看,很少有通体一种材料的。大多是刀杆用韧的碳钢,刃头焊上一层硬合金,再镀上几微米厚的涂层。说出来你可能不信,那层看不见的涂层,成本能占整把刀的一半以上。
我第一次知道这事的时候也惊讶,不就是一层膜吗?后来在显微镜下面看才明白门道。
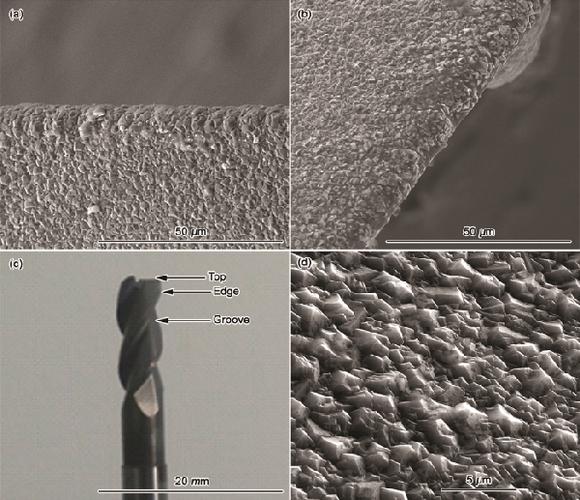 数控刀具涂层截面微观显微图
那层涂层不是为了好看,是帮刀刃挡灾的。切钢的时候,铁屑会顺着刃面滑走,高温下铁屑不会粘在刃上,也能减少摩擦,刀就不容易发烫。切粘性大的铝的时候最明显,没涂层的刀切个十分钟,刃上粘满铝屑,跟糊了一层糖稀似得,切出来的面直接废了,有涂层的干大半天都干净。
说白了,刀的身子要软一点能扛震,刀的刃要硬一点能扛磨,还得穿件滑溜溜的外套让铁屑不粘它,就这么简单。
老师傅选刀的隐形门道
 老师傅选刀的隐形门道
不过话说回来,就算给你好刀,不会用也是白搭。我干了快三十年,见过太多人堆了一柜子贵刀,切出来的活还不如老师傅磨的旧刀。
说两个没人会写在教科书上的诀窍吧。第一个,切硬料的时候,刃口不能磨得太尖。要故意磨出一个极小的圆弧倒角,别小看这个小圆弧,它能把受力分散开,不会让尖口一下子崩掉。很多新手刚学磨刃,追求越尖越好,切硬钢上去十秒就崩,根本不知道问题出在这。我刚上班那会也犯过这错,磨了一上午的刀,上去一刀废了,心疼得我午饭都没吃下去。
第二个,磨完刀一定要查裂纹。你磨的时候降温没做好,刃口就会出细得像头发丝的微裂纹,肉眼根本看不见,一上去受力就裂,整把刀直接废掉。老师傅口袋里都会揣个小放大镜,磨完对着灯转一圈,看到裂纹就打掉重磨,多花两分钟,少废好几把刀。
还有,真不是越贵的刀越好。你就是切个普通的结构钢,几块钱一把的高速钢刀就能用得好好的,犯不着掏几十倍的钱买顶级涂层刀。就像你下雨天穿个雨鞋就行,犯不着穿几万块的登山靴去踩泥,纯粹糟蹋东西。
昨天还见个小孩,拿进口涂层刀切生铁,没两天就磨坏了,其实生铁带沙,最磨刀,用便宜的无涂层硬质合金刀反而比贵的好用,你说邪门不邪门。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里藏着的秘密:为什么好刀具能顶半个钳工
文章链接:https://www.lfdjt.com/p/zhizao/a/4699.html