2026-09-29 19:01:13
作者:
制造
上周赶新线调试,我蹲在三米多高的传动架下面擦油污,工装裤膝盖蹭得全是黑,指尖摸到带轮侧面的时候,就知道不对。
那层不均匀的磨痕,是皮带跑偏磨出来的。新招来的小孩站在梯子上喊,不就是个套皮带的轮子吗?差一点能怎么样。
我没说话,想起三天前停线那事儿,头都大。
你以为带轮只是个转的轮子?错
很多刚进车间的新人,甚至干了五六年的老装配,都觉得带轮就是个传动的配角。不就是铸铁或者铝车出来的一个轮子,开个槽套皮带,能转不就行了?
说实话,真不是。槽型错一毫米,皮带寿命能从一年缩到半个月。
上次那个刚毕业的小孩,照着图纸拿货,没看清槽型,把给同步带配的带轮拿成了V带的,装上转了不到一天,皮带直接磨断抽在了防护罩上。那时候大家找原因,找了大半天,一会说电机功率不够,一会说皮带质量差,换了三根皮带还是滑,最后蹲下来摸带轮槽,才发现槽宽不对,皮带根本卡不住,整个力都磨在侧面上。
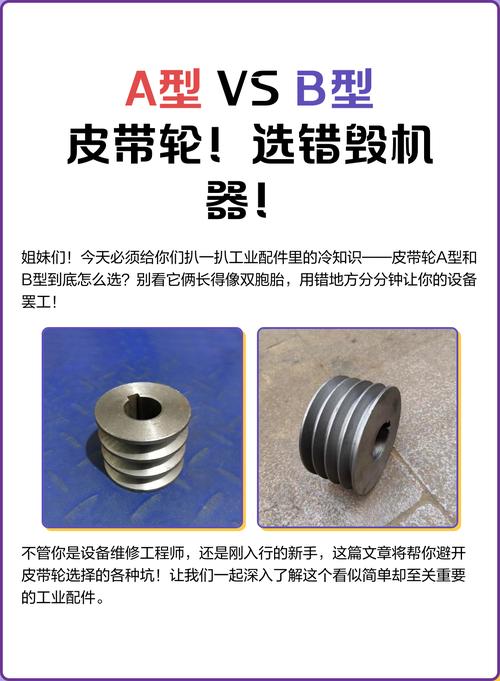 机械车间不同槽型带轮对比实物图
别小看这个槽,平带、V带、同步带,对应的槽完全不一样。哪怕是同一种V带,不同型号的槽角差个几度,用起来就是天差地别。我见过为了省成本,拿旧带轮改一改凑合用的,不出三个月,整个传动系统晃得厉害,电机轴承都磨坏了,省的那点钱,连维修费的零头都不够。
最容易出问题的细节,全在看不见的地方
带轮装上去,不是拧上顶丝就完事了。
第一个坑就是动平衡。很多人觉得,不就是个几十公分的小带轮,做什么动平衡,转起来能差多少?
我早年亲眼见过一个没做动平衡的带轮,转起来整个机架都抖,操作台上的水杯都跳得往外溅水,一开始大家以为是电机坏了,拆了电机换了新的还是抖,最后拆带轮去测,偏差超了标准快三倍,铝轮浇铸的时候砂眼长错了地方,重心偏了小半个厘米。
还有更险的。之前有个车间,带轮和轴配合太松,顶丝没拧紧,转着转着带轮直接飞了出来,擦着班长的耳朵砸在防护钢板上,哐当一声,那动静,整层楼都能听见。现在想起来还后背发麻。
再就是对中。两个带轮的中心歪一点,皮带就会偏磨,一边磨得薄得透光,另一边还跟新的一样,换皮带换得你肉疼,很多人找半天找不到原因,就是没查带轮的对中。
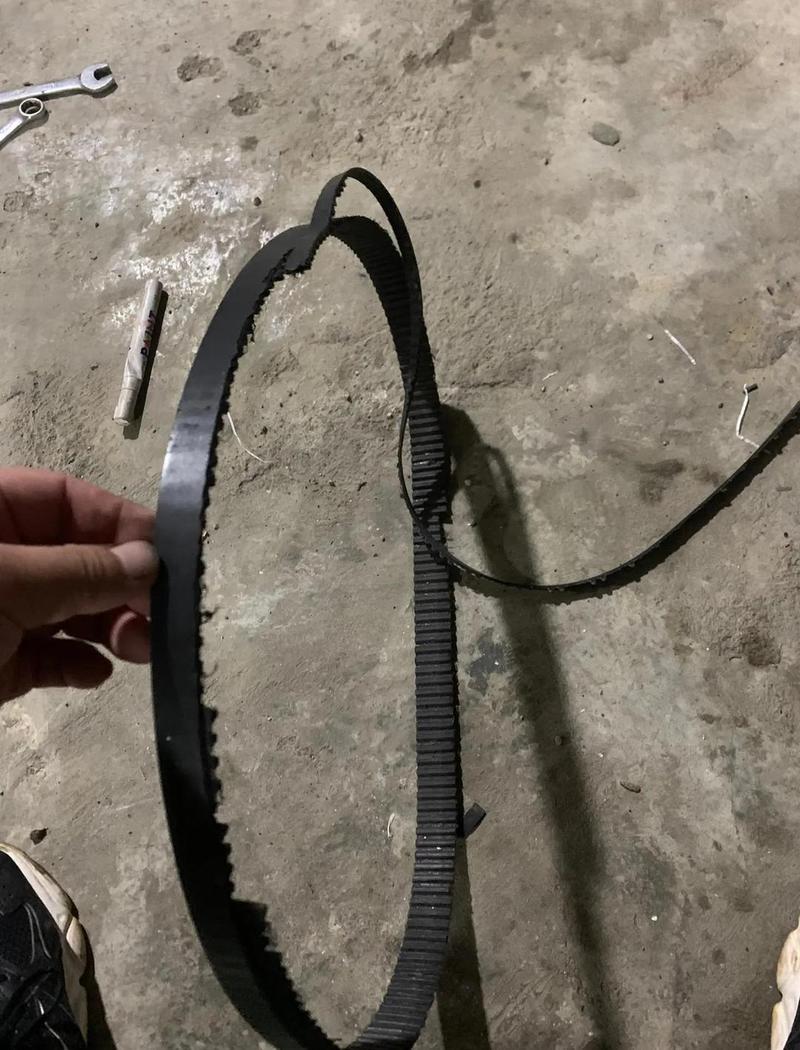 带轮偏磨后损坏的皮带实拍图
还有人图省事,带轮直接往轴上敲,敲进去就算完。太紧了轴会产生内应力,用不了一年轴就从配合的地方断了,找谁说理去?
老师傅调带轮的诀窍,从不写在说明书里
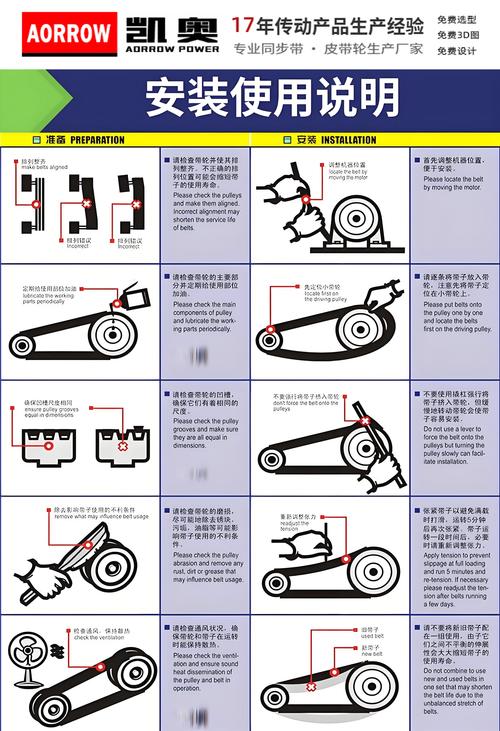 老师傅调带轮的诀窍,从不写在说明书里
干了这么多年,我调带轮从来不用昂贵的激光对中仪,随身带一把直钢尺就够了。
把钢尺靠在两个带轮的侧面,只要四个点都贴得住钢尺,对中就差不了。就这么简单的办法,很多干了好几年的工人都不知道,对着一堆仪器调半天,还不如一把钢尺来得准。
还有,带轮装上去,第一次拧顶丝别一下子拧死。拧到带轮不晃就行,开机转个十来分钟,停下来再紧一遍。为什么?因为转起来发热,轴和带轮的热胀冷缩率不一样,一开始拧太死,冷却之后可能把轴胀裂,等用一段时间又会松,这么拧一遍,能用好几年不松动。
很多带轮沾了油污,打滑,有人拿砂纸直接打带轮表面,觉得把油污磨掉就不滑了。说实话,这是错的。越打表面越粗糙,皮带磨得越快,正确的做法就是拿干净的酒精擦,擦完晾干,油污去了,表面还不损伤,能用好久。
刚才逛车间,又看见那个新招来的小孩蹲在传动架下面,拿钢尺对着带轮量,抬头看见我,举着钢尺笑,说原来真的一靠就对好,之前调了一下午都偏。
我递给他一瓶酒精,转身走了。机械这行就是这样,好多人盯着大电机大机架,觉得那才是重要的东西,偏就是这些几十上百块的小带轮,卡得你整线停转,三天开不了工。
哪有什么不重要的零件啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里不起眼的带轮,居然卡了我们三天生产?
文章链接:https://www.lfdjt.com/p/zhizao/a/4631.html