2026-09-29 13:29:58
作者:
制造
昨天带刚进车间的新人盘机,停了冲床拆防护罩,新人指着转轴上那个亮得发蓝的铁疙瘩问,这玩意儿不是圆的,鼓出来一块,干啥用的?
这不就是凸轮嘛。很多人学机械的时候背过定义,真到车间见了,还是认不出来。
别翻教材,先摸一下车间里的凸轮
刚停的机,摸上去还留着转动的余温,表面磨得比镜子还光,靠近边缘的地方,细细一道沟,那是从动杆跑了几十万次磨出来的。
很多人对凸轮的第一印象就是“异形轮”,不对。真要较真,圆形也能做凸轮,只要偏心装在轴上,转起来一样能顶出规律的动程。说白了,凸轮的活儿,就是把轴的连续转动,变成我们想要的、不连续的精准直线运动。什么时候动,动多远,停多久,全看轮廓做成什么样,一分都不会差。
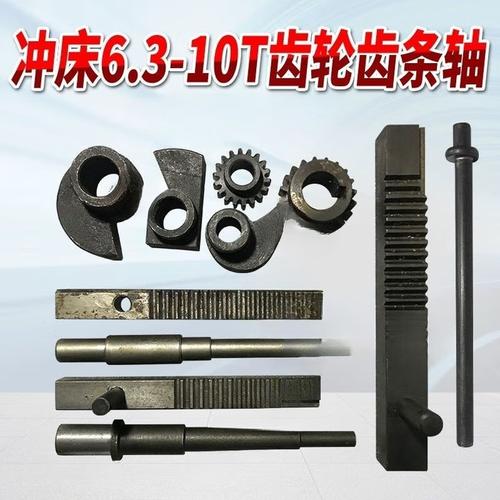 车间冲床拆卸后露出的凸轮组件
新人摸了半天,说原来这么简单?真不是,轮廓上差个十分之一毫米,顶出来的位置就错一个毫米,冲出来的零件直接报废。
有了伺服电机,为啥还留着这个铁疙瘩?
说实话,我最近十年见了好多改造,说要把老产线的凸轮全换成伺服,说伺服可调,更灵活。结果大半都改回了凸轮。为啥?坑踩多了就明白了。
高速工况下,伺服真比不过凸轮。我前年见一条包装切袋线,原来一秒切三次,用凸轮用了十几年,误差从来没超过一根头发丝。改造换成伺服切刀,一开始试机没问题,开高速半小时,误差就出来了,切出来的袋长忽长忽短,停机回零又好了,开一会又错。原来高速下伺服的响应跟不上,编码器受干扰跳个脉冲,位置就歪了。
凸轮呢?它是纯机械,位置刻在轮廓上,只要轴转得稳,它就永远稳。哪怕停三天再开,误差还是零。还有成本,一个凸轮几百块,一套伺服好几千,还要编程调试,坏了还要找电工修,凸轮坏了拆下来换个新的,十分钟搞定。
不过话说回来,不是说伺服不好,要是换产频繁,经常要改动程,那伺服确实方便。但大多数跑了十几年的稳定产线,凸轮就是神一样的存在,只要转起来,就不会掉链子。
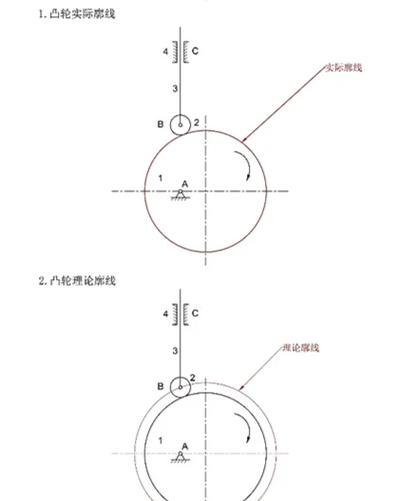 平面凸轮机构运动轨迹示意图
凸轮最容易坏,其实大半都是人祸
 凸轮最容易坏,其实大半都是人祸
干了快二十年机修,我见坏的凸轮,十个有八个不是设计问题,是用的人没上心。凸轮和从动杆接触的地方,压强比齿轮啮合还大,每分钟几百上千次摩擦,缺了润滑,用不了一年就磨出大沟。
我见过最离谱的,一家小厂干冲压,凸轮箱的润滑油三年没换,油都成泥了,最后凸轮磨得轮廓都变了,冲出来的孔偏了快一个毫米,还在开,直到凸轮轴断了,崩碎了防护罩才停,想想都后怕。
还有人图便宜,用硬度过高的料做凸轮,以为越硬越耐磨,不对,硬碰硬,从动杆先坏,凸轮表面也容易崩出小缺口,用不了多久就废了。好的凸轮,讲究的是接触面配对,一个硬一个稍韧,磨起来才均匀,能用十几年。
很多年轻人现在画图,全靠软件跑轨迹,根本不算接触面的压强,做出来的凸轮,看着轨迹对,用三个月就磨坏,老师傅改一改轮廓,把接触位置挪一点,就能用五六年,这就是现场出来的经验,比书本管用。
刚才巡线路过那台老冲床,防护罩关着,能听见凸轮转动的低沉轰轰声,每一下顶出都准得恰到好处,哐当一声冲下来,连震动都比新机器稳。你说这老东西,丑是丑,笨是笨,就是靠谱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里那个转一圈就搞定一切的凸轮,远比你想的聪明
文章链接:https://www.lfdjt.com/p/zhizao/a/4548.html