进车间第一眼,你其实根本注意不到它
你进车间逛一圈,眼里全是大家伙:占了半个空间的床身,亮闪闪的操作面板,堆得老高的毛坯件。很少有人会停下来,盯着那根转个不停的轴多看两眼。不就是一根实心粗钢棍吗?徒弟昨天拆完旧主轴擦灰的时候还跟我这么说。
真不是。这根棍要扛着刀具每分钟转上万转,还要硬扛着金属切削的冲击力,差一头发丝的晃动,做出来的就是废品。它不光是一根棍,里面塞了拉刀机构、轴承组、冷却通道,有的还要加动平衡块,每一样都卡着精度走。
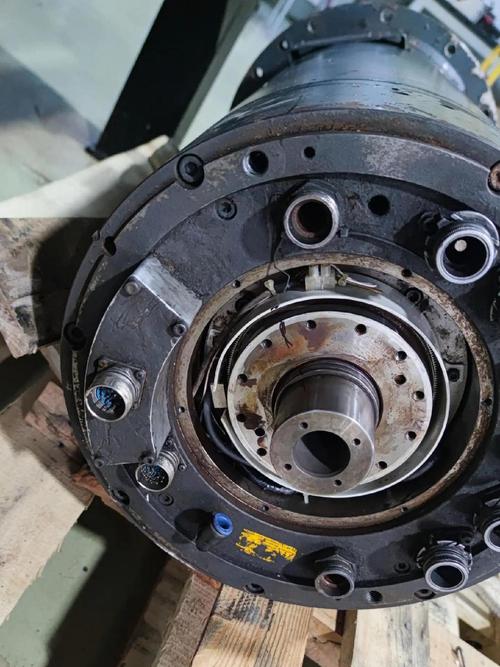
很多新人踩的坑:把轴的精度当成主轴的精度
刚学开机的小孩十个有八个踩这个坑。觉得主轴精度不对,就是轴芯磨歪了,非得磨轴芯才行。其实哪有那么多轴芯歪的问题?十次故障九次出在别的地方。
上次出颤纹那批活,最后拆开来一看,轴芯一点问题没有,就是拉刀的弹簧松了。刀头装进去卡不紧,转起来刀尖晃,可不就是坑坑洼洼的纹?这不就跟你拿笔写字,手松了握不住笔,笔本身再直也写不出正字,一个道理对吧?
还有更常见的,轴承预紧力调不对。调紧了,转二十分钟温度就往上飙,热胀冷缩把轴卡死,直接烧轴承。调松了,转起来就晃,精度直接跑没影。很多厂子赶订单,让主轴连转十几个小时不歇,热量攒在轴套里散不出去,等你发现精度不对的时候,轴承已经磨坏了。
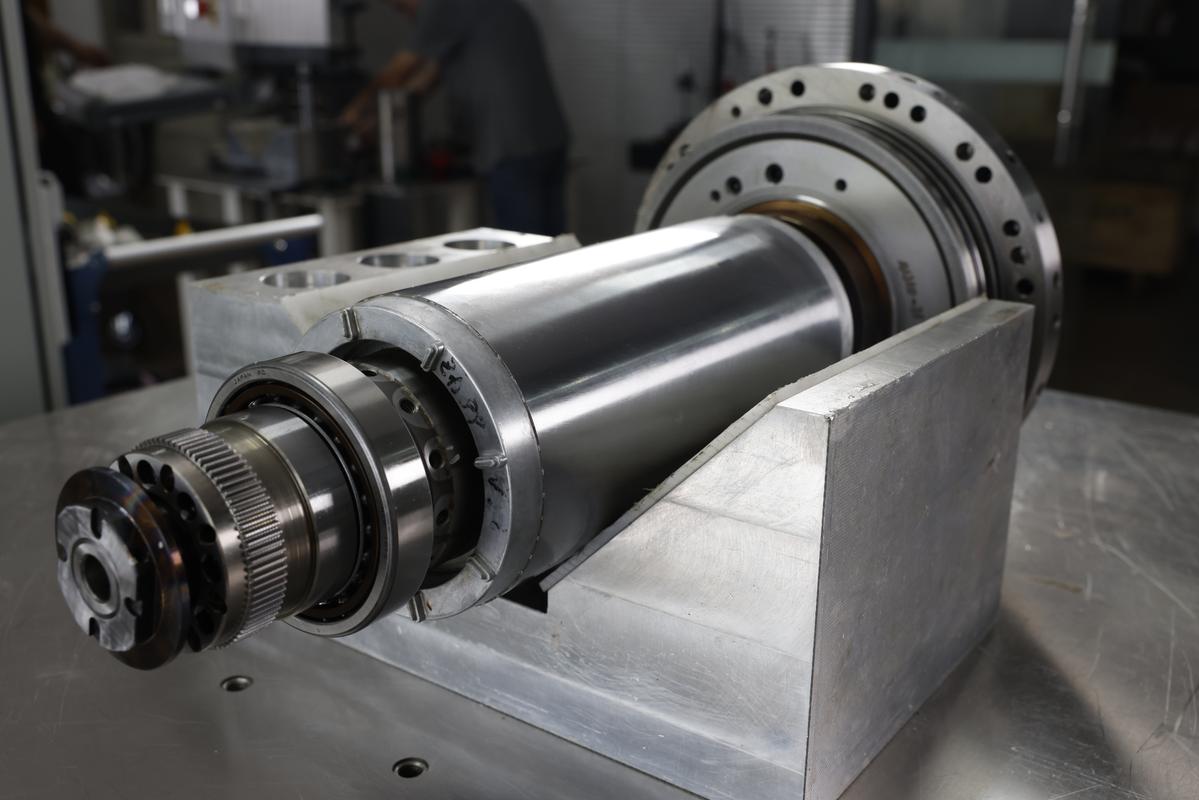
为什么说它是机床的腰
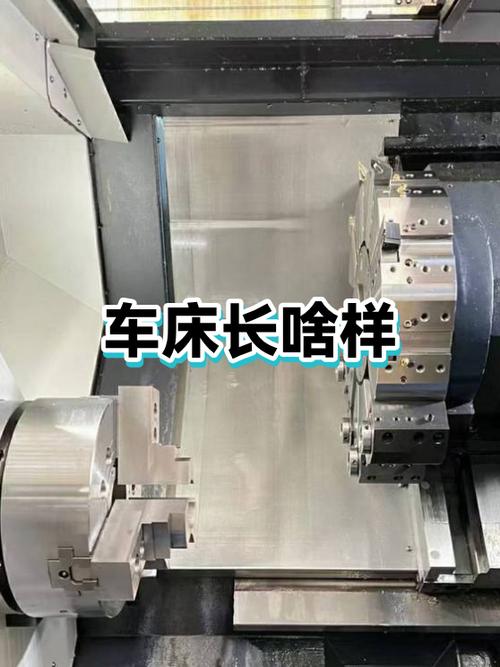
说实话,干机械这么多年,我一直觉得主轴就是整个机床的定海神针。所有的动力从它走,所有的精度都靠它稳,你整台机床再好,控制系统再先进,刀具再贵,主轴歪一点,全白搭。
我见过太多厂子,舍得花大价钱升自动化,换最先进的系统,就是舍不得给主轴做保养。该换轴承的时候凑合用,该清冷却通道的时候嫌麻烦,省那几千块保养钱,等出了废件,停了线,一停就是大半天,损失的钱够换十套好轴承了。
上次我们线主轴坏了,整整停了八个小时,整条产线都跟着停,连打包的工人都在边上坐着摸鱼。那八个小时的产能损失,说出来都心疼。
不过话说回来,现在很多人张口闭口讲高端制造,其实说白了不就是这样吗?越是藏在里面看不见的地方,越要抠那一丝半毫的精度。你不把它当回事,它早晚给你捅个大娄子。
作者|制造
排版|制造
审核|乐乐