 大讲堂
刚进车间的小孩总觉得,量具不就是放大版的学生尺子?上周带的那个实习生,刚蹲在磨床边上看了十分钟,伸手就抓过台面上的游标卡尺,要往刚卸下来的主轴端面上怼。
我手里的千分尺“啪”就砸在铁台子上。
他吓一哆嗦。
“你疯了?刚磨完的轴温度比你手心高二十度,卡尺在空调房放了一上午,你拿冷尺子量热零件?量出来的数差半丝,这轴装上去转三个月就得废。”
冷尺子碰热零件,是车间最蠢的操作
金属的热胀冷缩,上学的时候都学过对吧?钢的膨胀系数,大致每米每度差个十一点五微米,听着不多?你量个一米长的轴,温差十度,就差了一百一十五微米,也就是一丝多,这还是理想状态。要是工件刚磨完,表面温度比内部高一大截,你量出来的数,和冷却到室温的数,能差出半道公差带。这种因为温度差带来的偏差,根本不是量具不准,是操作的人没搞懂基本常识。
车间里的老工人都懂,精密量具从来不能拿来就用。通常你要量刚加工完的件,得先把量具搁在工件边上,放个半小时到一小时,让两者的温度和车间环境温度完全一致,才能上手。

很多人觉得这是矫情。我之前见过个刚从办公室调下来的工艺员,拿个刚从恒温工具室领出来的量块,直接往刚铣完的箱体孔上靠,量出来的孔深比实际小了0.03毫米,差点把整个箱体的加工余量全设错。
还有个常见的误区,觉得千分尺拧得越紧,数越准。拉倒吧。千分尺那头的测力装置,本来就是给你控力用的,听到“咔咔”两声就停,你要是攥着尺架使劲拧,把本来弹性的尺架拧得弯了一点,那数能准才怪。我自己那把用了八年的千分尺,闭着眼都知道拧到啥位置力刚好,新给的我反而用不惯。
那些看起来“不准”的量具,才是产线的保命符
刚入行的小孩总看不起车间里的通止规——就一根两头带台阶的小钢柱子,连个刻度都没有,算什么量具?
我跟你说,产线上一半的质量问题,都是靠这玩意兜住的。
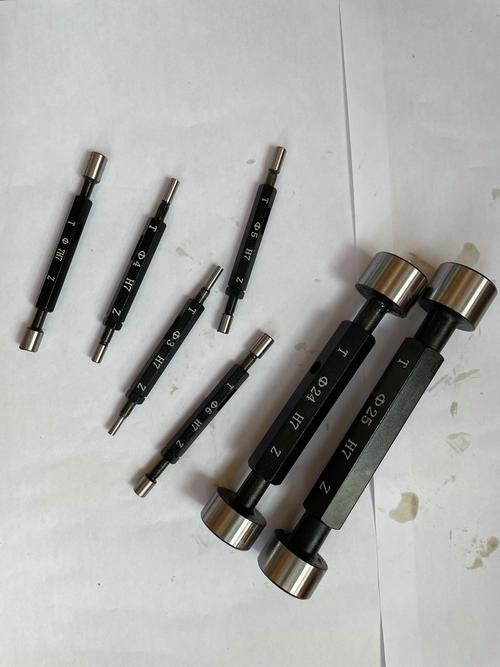
你拿卡尺量孔,不同的人量,同一个孔能差出两三丝,有人卡得紧有人卡得松,对着刻度线读的时候,眼神偏一点数就变了。通止规可不会跟你玩眼神游戏:通端能顺利塞进去,止端怎么都进不去,这尺寸就百分百在公差范围内,半句话都不用掰扯。
之前有个外协厂送过来的一批传动轴,我们抽了几根拿卡尺量,全在合格范围内,结果装配的时候,轴往轴承座里塞,怎么都塞不进去。后来拿通止规一卡,轴的外圆整个偏了十丝——之前拿卡尺量的时候,刚好沿着轴的母线挑了最粗的地方量,把圆度误差全漏过去了。那批货全退了,要是当时图省事没拿通止规卡一遍,等装到整机上再发现问题,拆都拆不下来。
你说这玩意糙?糙才好用啊。产线上一秒钟要出一个件,你拿个卡尺蹲那读五分钟数,后面的操作工都得围着你骂。
量具不是越贵越好,是越对路越好
现在很多厂总觉得,买个几十万的三坐标测量机,啥问题都解决了。真不是。
你要量个一米长的床身导轨的直线度,三坐标当然能量,但是你要量个轴的总长,拿个钢卷尺加个深度尺就搞定了,犯得着把几百斤的件搬到三坐标室,调半小时夹具,量出来的数和深度尺差不了两丝?纯纯浪费时间。
还有个事很多人不知道:车间里的老工人,自己常用的量具,是从来不借人的。不是小气,是每个人的使用手感不一样。你借我的卡尺,拿在手里捏得太紧,或者拧千分尺的时候力用大了,我下次用的时候,本来熟悉的手感全乱了,量出来的数能错得离谱。我那把跟了我八年的千分尺,上次被个刚来的小孩借去量个铸件,回来的时候尺面沾了一层黑砂,我擦了半天才擦干净,心疼了快一周。
更重要的是,量具得定期校。不是说拿回去找计量室盖个章就完事了,是你日常用的时候就得留意:要是卡尺掉地上一次,或者千分尺被重物砸了一下,别管之前校准的标签是不是在有效期里,赶紧送回去重新校。之前有个班组,卡尺掉在地上没人当回事,继续用来量轴的外圆,攒了二十多根全做小了,最后全当废铁卖,损失好几万。就因为没人觉得一把掉在地上的卡尺,能出这么大问题。
上次那个被我拍了手的实习生,现在进车间第一件事,就是把要用的量具拿出来,搁在工件边上放半小时,再拿起来量。
他现在总说,原来这破尺子,比他大学四年学的尺寸链还管用。
那可不。
作者|制造
排版|制造
审核|安然