2026-09-28 20:36:09
作者:
制造
早上刚清完车床底下的铁屑,灰头土脸坐在工具箱上抽烟。脚边那堆凉透的铁疙瘩碎末,你猜是什么?这就是绝大多数人没搞明白的减材制造啊。很多人张口就说,不就是增材反过来嘛,3D打印加材料,你这切掉多余材料,没啥稀奇。真的是这样吗?
你以为就是“切掉多余材料”?错得离谱
要是这么简单,老师傅手上的茧不都白长了?我前年跟车间一起做个配合件,要求轴径公差控制在两个丝以内,年轻小孩操机,最后一刀多走了一个半丝,整块几十斤的棒料直接废了,回炉的时候连我都觉得心疼。减材哪是随便切切?每一刀下去,都得算准了位置、力道,连刀尖的磨损都得提前考虑进去。
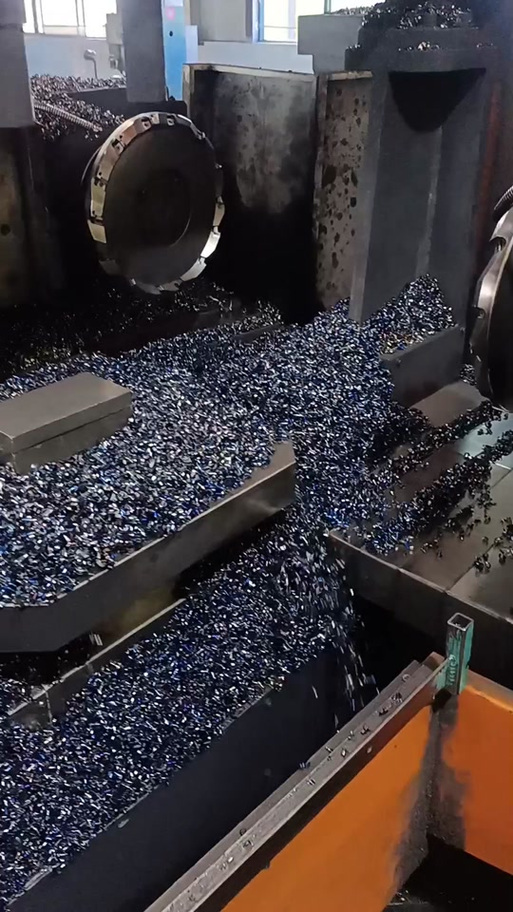 机械车床加工后铁屑堆积现场
很多营销号现在天天吹增材要取代传统制造,把减材说得跟快要进博物馆的老东西一样。扯。你去航天车间走一圈看看,发动机叶片的榫头,现在还得靠高精度磨床一刀一刀啃出来,增材打出来的光洁度,连检测要求都过不了,谈什么取代?说实话,没有减材做最后精加工,增材出来的坯子,大多只能算半拉半成品。
减材的核心,从来都不是“减”
我刚学徒的时候,一直想不通,不就是把不要的材料去掉吗?为什么师傅磨一个面要磨大半天,磨两下拿卡尺量一遍,再磨再量。直到我自己上手做第一个活:一块方铁,磨出四个互相垂直的90度面,公差一个丝。我上来就蹭蹭往下磨,半天就磨完了,一量,三个面歪了,最大差出十几个丝,直接废了。连废三块才摸出点门道:减材最要命的是什么?是不可逆。增材做错了,磨掉重来就行,减材切多了,神仙都救不回来。所以这里拼的从来不是手快,是对余量的分寸感,多一分都不行,少一分也不合格。
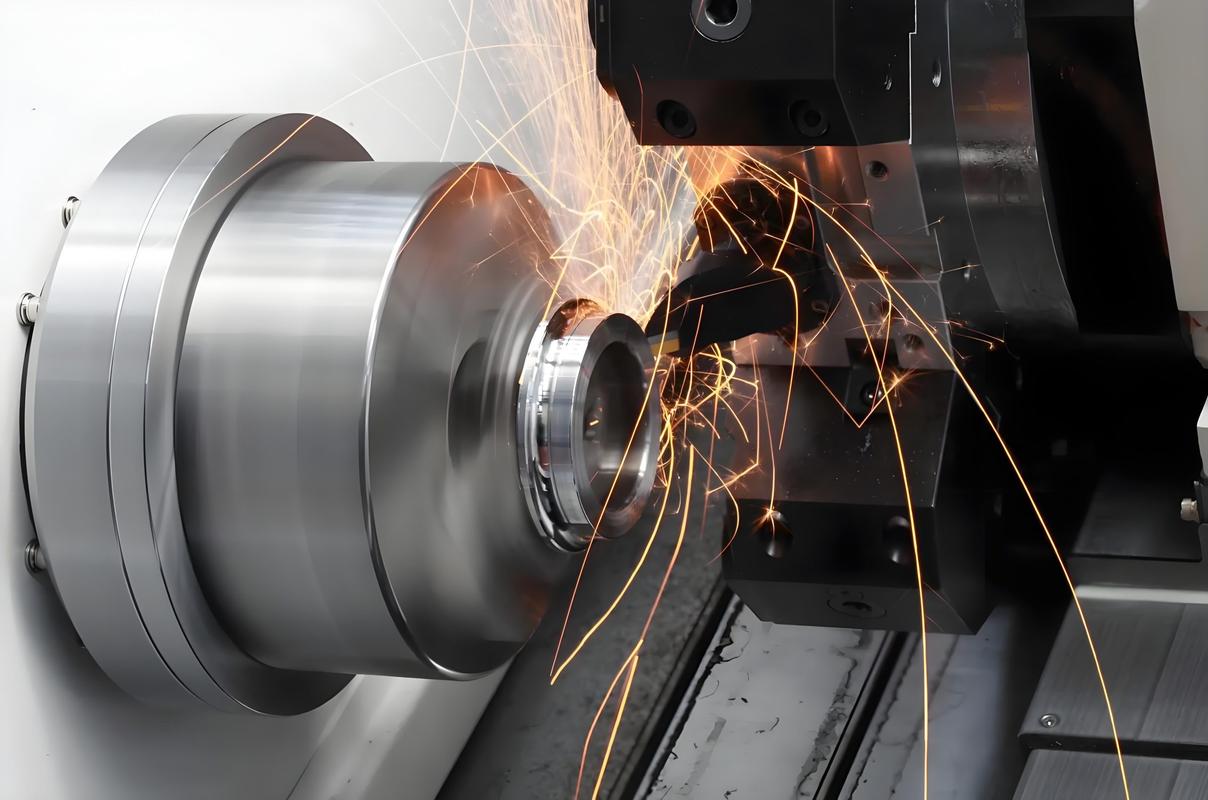 高精度数控铣床加工金属工件现场
现在都是数控了,程序编好机器自己跑,好多人说老师傅那套手感没用了。那是你没见过调程序的师傅,改个进给量都要试切三回,为什么?材料的硬度有偏差,刀具的刃口有磨损,这些变量哪是书本上能写全的?还得靠人摸,靠人调。
被低估的减材,到底好在哪
 被低估的减材,到底好在哪
说出来你可能不信,减材做出来的零件,天生就比增材强度好。一块整料挖出来的形状,内部没有分层,应力分布均匀,用十几年都不会开裂。现在减材能做到的精度,增材还追不上,头发丝直径几十分之一的误差,对高精度减材来说已经是常态。
当然,我也不是说减材就天下第一,做复杂的镂空内腔,减材确实够不着,材料浪费也多,一块棒料切完剩下一堆铁屑,成本确实高。但你看看身边的东西,汽车变速箱的齿轮,高铁轮轴的配合面,手机摄像头的模组框,哪一个不是减材做出来的?对吧。
不过话说回来,现在年轻人都愿意去玩新的增材、快速成型,愿意蹲在车床边磨料的越来越少了。我每次带新人,都会让他们站在车床边听三分钟切削的声音,光滑的面出来的时候,那声音是均匀的滋滋声,要是颤了,刀崩了,声音立马就发劈。你得听过这个声音,摸过发烫的工件,看过废了的料,才知道减材制造到底是什么。它不是什么高大上的新概念,就是一块料,一把刀,一刀一刀做出来你要的东西而已。刚才中控喊我去调试切参数,就说到这。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车床上的刀痕里,藏着你不知道的减材制造
文章链接:https://www.lfdjt.com/p/zhizao/a/4294.html