2026-09-16 12:55:50 分类:正文
昨天蹲车间帮徒弟调机,他戳着操作屏上的G代码问我,这玩意儿不就是机床的遥控器?按一下就能自动走刀,为什么卖得比我一年工资还贵?
别把它当成机床的遥控器
真不是。
差远了。
很多外行人甚至干了好几年的操作工,都觉得数控系统就是个带屏幕的遥控器,负责把人输的指令传给电机,让刀动起来。哪有这么简单。
你自己手动车零件的时候,眼睛盯着游标卡尺看尺寸,脑子里算下一步进多少,手还要稳着刀架不能抖,一个错漏零件就废了。
数控系统就是把你的眼睛、脑子、手,打包成了一个不会走神不会累的「超级操作工」。你输进去一行要求,它要在几毫秒内算完三个轴的进给路径,要补偿丝杆天生的间隙,还要盯着主轴的转速和温度,稍微不对就自动调整。
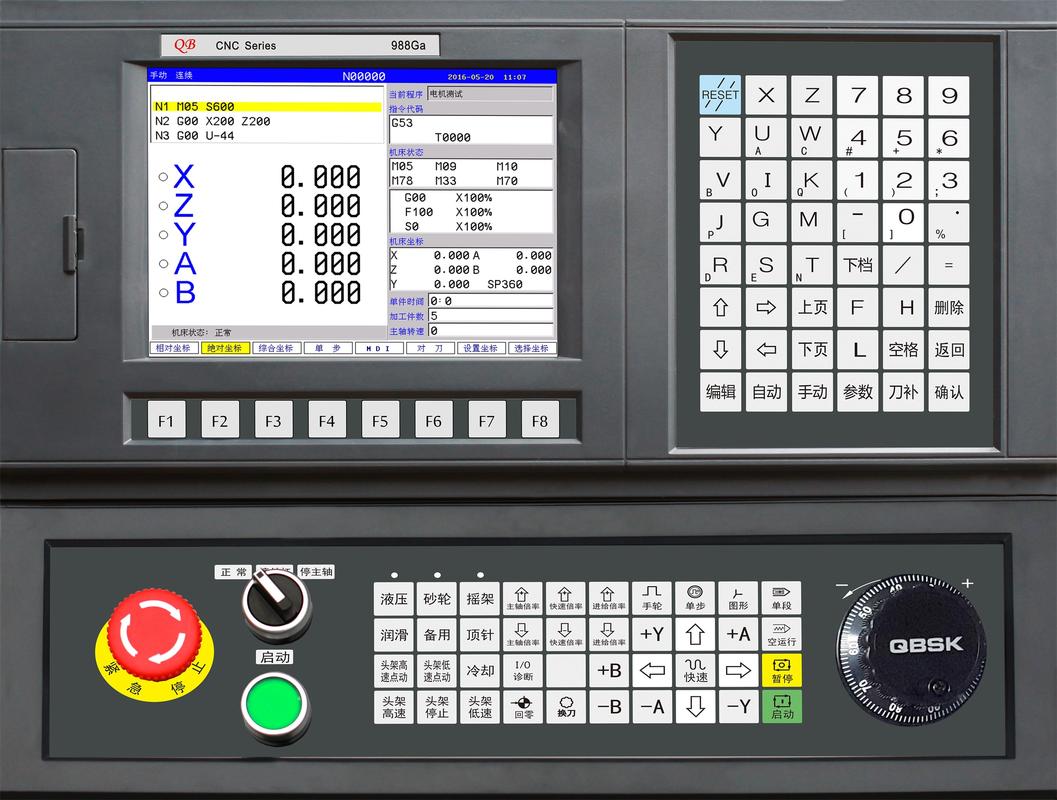 车间数控车床操作面板实拍
说实话,我见过太多人开了十年数控,都不知道自己每天按的启动键背后,系统已经干了几百几千次计算了。就觉得不就是走个程序?至于卖那么贵?
你踩过的加工坑,其实它都能记着
上个月徒弟刚撞完一次刀,吓得脸都白了,一个劲说自己对刀错了。我蹲下来查了十分钟,发现根本不是他的锅。
这台机床换了新丝杆大半个月,钳工装完就直接用了,没人想起去改丝杆间隙补偿参数。系统还记着老丝杆的间隙量,走刀的时候直接多走了两毫米,「砰」就撞在夹具上。
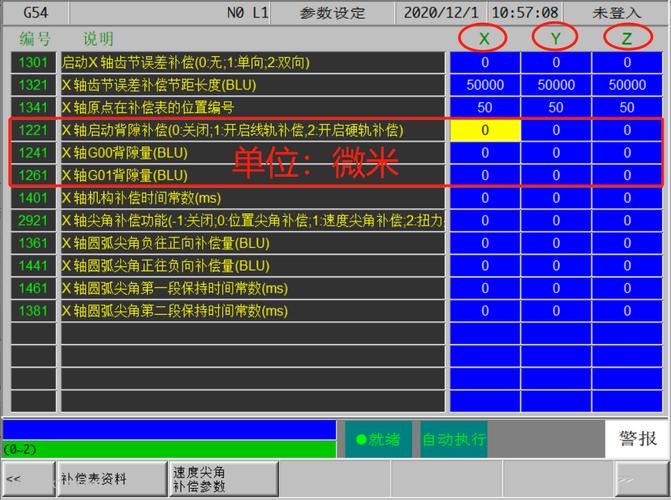 数控系统丝杆间隙补偿参数界面
很多人觉得,机床精度就是床身和丝杆的事,跟系统没关系。这就是最大的误区。新机床出厂的时候精度准,除了硬件好,系统里那几百个参数,都是厂家一个个试出来喂给它的。用个三五年,硬件磨耗了,间隙大了,主轴热胀了,你不改参数,系统还是按原来的标准走,能不出错?
我见过不少小加工厂,机床从拉进厂到报废,参数从来没动过。干出来零件尺寸飘了,就骂机床质量差,骂操作工手艺烂。嗨。
说白了,硬件是骨头,数控系统就是灵魂。骨头长好了,灵魂不对,动作照样歪。
好的数控系统,到底贵在哪
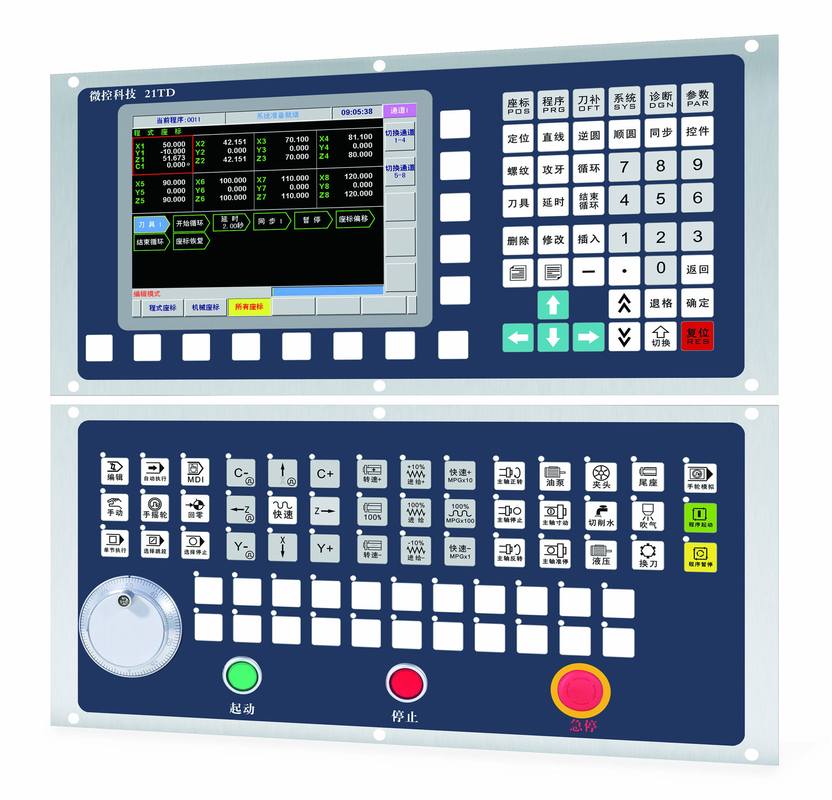 好的数控系统,到底贵在哪
很多老板买机床的时候,总觉得系统能省就省,反正都是车零件,能用就行。这话对一半。
干简单的活,比如车个外圆,钻个孔,切个螺纹,贵的系统和便宜的系统,干出来差不了多少。你要是干复杂曲面,比如模具型腔,或者高精度的批量零件,差出来的不是一点半点。
就说雕曲面吧,差一点的系统,走一步算一步,到了拐角才想起减速,拐过去再猛加速,干出来的拐角摸上去都带楞,还要人工再抛一遍光。好的系统呢,提前十几步就把整个路径算完了,拐角提前减速,过了再匀速加速,整个轮廓走下来顺得能滑手,省多少后续工序?
还有批量加工的热补偿。主轴连转一个小时,温度能升几十度,主轴会热胀伸长,几个微米就出去了。差的系统不管这个,干到后半批零件,尺寸直接飘出公差,废一堆。好的系统自带温度传感器,每时每刻都在补偿,干一天下来,第一个零件和最后一个零件尺寸差不了一个微米。
对吧?一分钱一分货这句话,放在数控系统上,真的没说错。
昨天调完那台旧机,改了三个补偿参数,尺寸立马回到公差范围内。徒弟趴在操作屏上翻了半天参数列表,说原来这不起眼的屏幕里,藏了这么多东西。
可不是嘛。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的大脑:数控系统到底管些什么?
文章链接:https://www.lfdjt.com/p/zhizao/a/412.html