2026-09-16 12:32:50 分类:正文
昨天带刚进车间的实习小孩逛加工区,小孩盯着运转的数控车床看了半天,挠头问我,课本说减材制造是高端制造方向,怎么会在这儿?这不就是普通削铁吗?
我当时就笑了。很多人对减材的误会,从刚入门就开始了。
先掰扯清楚:到底什么才叫减材
很多人刷到科技新闻,满屏都是增材制造、3D打印,转头就把干了几百年的减材当成了落后过时的老东西,这不怪他们,名字起得太对称了,反而容易搞混。
增材是一点点往上堆材料,堆出你要的形状。那减材呢?说白了就是反过来,从一整块完整的原料上,把多余的部分去掉,得到你想要的零件。
几千年前老祖宗打石斧,找一块大石头,把多余的地方敲掉磨平,做出能砍树的斧头,那就是最早的减材制造啊。
放到现在,我们车间里的车、铣、刨、磨、钻,哪一样不是减材?你要做一个齿轮,拿一块钢料,把不需要的地方切掉,齿形切出来,孔钻出来,就是减材干活。
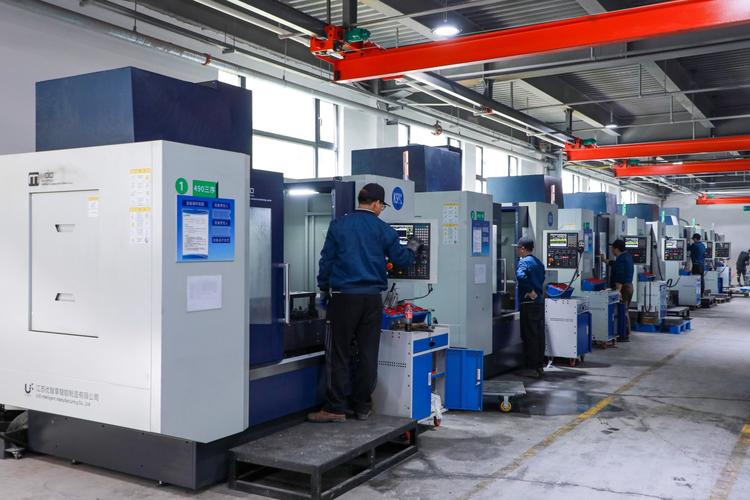 机械加工车间减材制造数控车床作业现场
增材那么火,为什么减材还没被淘汰
说实话,我前几年也听过不少说法,说增材出来以后,减材就要退出历史舞台了。
真到车间里走一圈就知道,哪有这么简单。
现在很多复杂结构的毛坯,确实可以用增材做,但是要达到精度公差要求,最后一步还是得靠减材打磨修整。飞机发动机的核心叶片,哪怕增材做出了大致形状,最后那几个微米的平面度,还得减材来搞定。
减材的好处太实在了。做出来的零件材料均匀,强度一致,没有增材那种层间结合的隐患,随便什么金属、非金属材料都能加工,小批量做高精度零件,成本比增材低太多。
当然缺点也明显,一块几十公斤的原料,最后做出来的成品可能才几公斤,剩下全是废切屑,材料利用率确实不高。不过话说回来,现在很多切屑都能回收重炼,也不算太浪费。
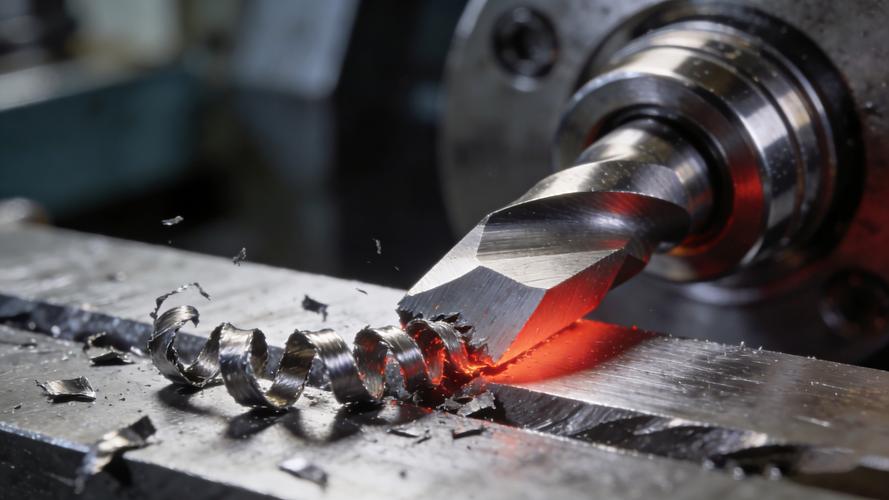 数控铣削减材加工产生的金属切屑堆
干减材最容易踩的隐形坑
 干减材最容易踩的隐形坑
很多新手刚碰编程,觉得不就是按着图纸切吗?输好坐标开机器就行,能有什么难?
真干起来就知道,应力变形这个坑,十有八九的新手都栽过。
你想啊,一整块原料出厂的时候,材料原始的内部应力平衡是稳定的,你一刀切掉大半,平衡直接被打破,刚切完量尺寸完全合格,放车间两三天再来测,居然弯了,精度直接超标废掉,哭都来不及。
我们老师傅干了这么多年,总结出来的法子也简单,粗加工完别着急精加工,要么放那儿凉个三五天,让应力自己释放,要么送出去做个去应力退火,之后再精修尺寸,基本就不会出问题了。
还有薄壁件加工,夹紧力大了,切完松开零件变形,夹紧力小了,切削的时候零件动了,直接撞刀报废。这里头的力道,全靠经验调,书本上给的都是参考值,真到不同材料不同机床,还得自己试。
说白了,干制造哪有什么新旧高低,能出好活的,就是好方法。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:很多人搞反了:车间里的减材制造到底是什么
文章链接:https://www.lfdjt.com/p/zhizao/a/410.html