新手进门第一个坎:别拿焊机当高温切割机
很多人刚碰焊机,觉得不就是通电出弧,热量够大能熔金属就行?上来就往大了调电流,就怕焊不透。说实话,十次焊废八次都是电流太大,剩下两次是手位不对。焊机的本质不是烧穿,是刚好把两块要焊的金属熔化到一起,就像粘两块冰,要刚好把表面化一层粘住,你拿开水浇,直接化没了,粘得住吗?
一秒洞穿。整块料直接废了。
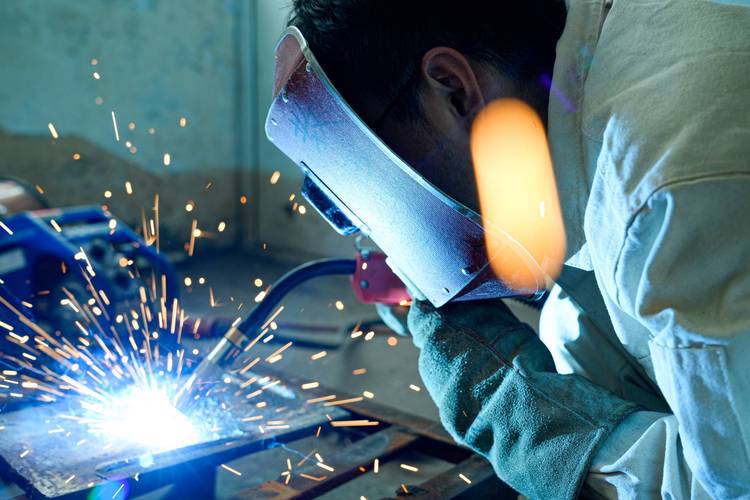
我见过焊最薄的不锈钢,电流调得比普通手机快充大不了多少,手稳就能焊出一条匀匀的缝,连变形都没有。很多老工人干了十几年,还改不了大电流的坏习惯,焊厚板习惯了,碰薄料就翻车,对吧?
为什么差焊机焊出来的活,一眼就能看出来
你别不信,同样的师傅,拿不同的焊机干活,出来的活能差出十年功夫。核心就是一件事:电弧稳不稳。很多便宜焊机,输出电流忽大忽小,就像你骑自行车走坑坑洼洼的土路,一会颠起来一会卡着,电弧晃得厉害,这边刚熔开,那边突然灭了,焊出来就是一块高一块低,气孔还多。
好的焊机呢,电流就像走平整的柏油路,一点不晃,电弧定在哪里就烧在哪里,出来的鱼鳞纹整整齐齐,连打磨都省好多事。
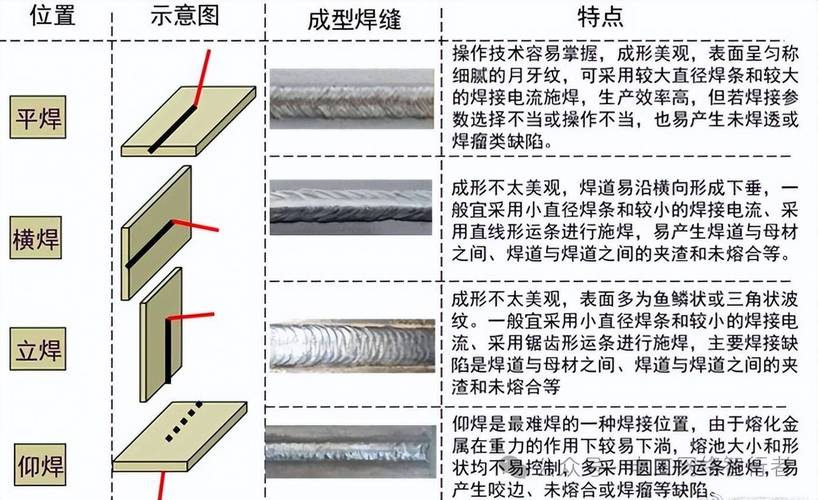
有人说不就是焊上就行,要那么好看干嘛?其实好看的缝,内部应力也均匀,不容易裂,用十年都不会出问题,那些坑坑洼洼的缝,说不定哪天受力就断了,出了问题全车间停工找原因,亏得不是一点半点。不过话说回来,也不是越贵越好,干粗活焊厚铁板,用不着高精度的细活焊机,普通气保焊就能干得漂亮,匹配活儿才是最重要的。
几个没人教你的现场小细节
第一个,地线别乱搭。好多师傅图省事,焊个小东西,把地线夹随便搭在满是锈的废料堆上,你知道会发生什么?锈层的接触电阻大,电流跑过去要折损一半,到了焊枪那里电流不够,你还以为是焊机坏了,玩命调大电流,最后直接烧穿工件,冤不冤?地线一定要夹在干净的工件本体上,越靠近焊接位置越好,这点小事省不了。
第二个,保护气体别乱调,气太大浪费钱,还会把电弧吹歪,焊出来缝歪歪扭扭;气太小保护不到位,满缝都是小气孔,打磨的时候一磨全是坑,还得返工。通常来说,能刚好把弧区的空气排出去就行,不用开得哗哗响,白白浪费气。
还有,用完焊机别立马拔电就走,让焊机里面的散热风扇再转个三五分钟,把里面积的热气排干净,焊机用个五六年都不会出故障。你每次用完就拔电,热气闷在机箱里烤着元器件,用不了两年就得坏,修的钱都够买半台新的了。
作者|制造
排版|制造
审核|小准