别拿简单零件不当回事
很多人提起机械加工,想到的都是大块头的机床,几吨重的钢铁构件,觉得越小的零件越简单。易拉罐底这种薄得能戳透的片子,能有什么难?说实话,我当初也是这么想的。直到调了三天的拉伸模,废了快两百片原料,出不来十个合格件,才知道这活有多邪门。
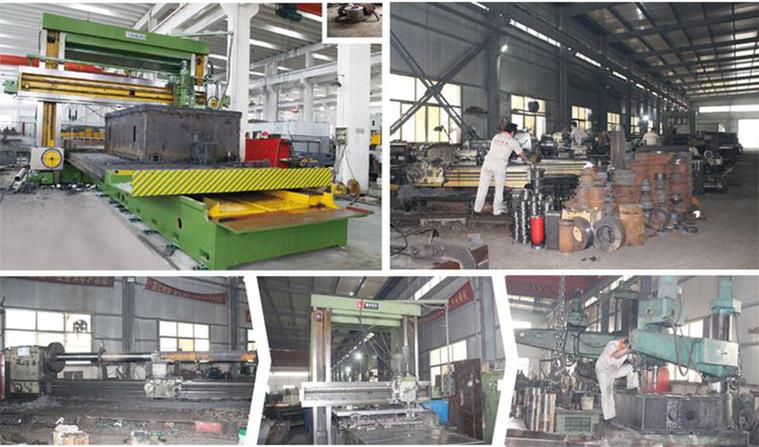
这属于薄板拉伸加工,就是把一整片平的薄钢板,一下拉成凹型的壳,你车上的车身覆盖件,吃饭用的不锈钢碗,都是这么出来的。只不过易拉罐底更薄,对精度要求更狠。
差一头发丝,成品直接变废料
外行常觉得,加工不就是对着模具走程序?机器又不会错,怎么会出问题?我刚学的时候,也觉得老师傅就是故弄玄虚,不就是调个压边圈吗?输入参数机床自己干不完了?
压边圈是干什么的?就是拉伸的时候把料的边缘压住,不让它起皱,也不让它乱跑。这个间隙,差多少?通常也就一根头发丝直径的几分之一。就这么点空间,多一点少一点,结果天差地别。
我那时候,间隙调大了,出料全是皱,像晒干的橘子皮,间隙调小了,拉到一半直接裂,开口的裂纹像张开的嘴,笑我蠢。我当时蹲在冲床旁边,烟抽了半包,脚都麻了,就是调不对。师傅过来,绕着机床走了一圈,伸手把压边圈的螺母转了不到半圈,踩了一脚踏板,出来一个,拿游标卡一卡,合格。又踩了十个,全合格。我当时脸都烧得慌。
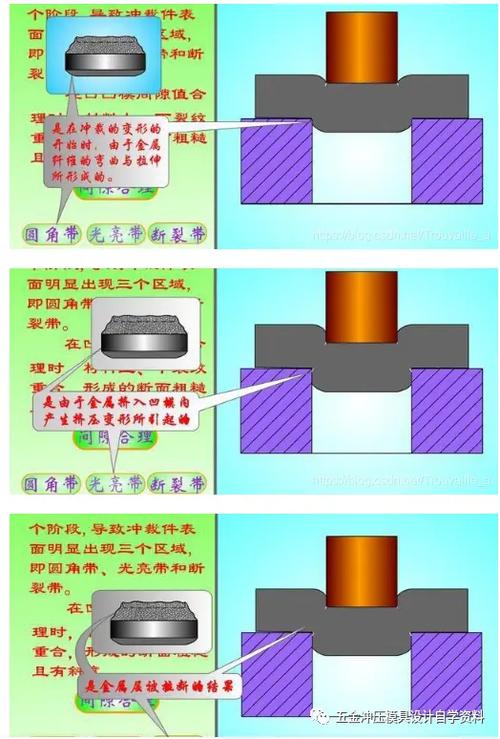
后来我才知道,那天的料,比之前的硬了一点点,就硬这么一点点,压边力就得往下调一点,就这么点变化,程序里的固定参数识别不出来,老师傅手上能摸出来。站在冲床旁边,你能清清楚楚分辨出合格件出料的闷响,和不合格件撕裂时的尖啸,那声音刻在脑子里,比任何传感器都准。
最牛的加工,永远是顺势而为
不过话说回来,现在的数控设备确实先进,大部分活都能自动干,但是碰到这种差一丝就废的细活,还是得靠人手上的经验。很多工厂现在喊着自动化升级,把干了几十年的老师傅提前退了,招几个刚毕业的学生调程序,结果一批活全废,亏的钱够养三个老师傅十年。
机械加工哪里有什么神秘的绝招?说白了就是顺着材料的性子来。材料软一点,你压重点,材料硬一点,你松点劲,模具发热了,你歇两分钟,机油粘度不对,你调点稀的,就这些碎碎的门道,攒几十年,才敢说能出好活。
上次去一个新厂区帮忙,年轻工程师围着一堆废易拉罐底挠头,程序翻来覆去调了十几版,还是一半不合格。我摸了摸料堆里剩下的原料,又闻了闻槽里的机油,跟他说,你往机油里加两成稀油,再试。他半信半疑试了,出来十个,九个合格。其实哪里是什么绝招,就是料比配方上的硬了一点,拉伸的时候阻力大,稠油拉不动,就这么点事。
现在很多人追求什么零误差全自动,可忘了材料本身永远有一点点误差,哪怕同一个炉出来的钢,不同位置的硬度都不一样,机械加工加工的不是图纸上的数字,是实打实的材料。你手里攥着图纸,也得摸摸手里的料是什么脾气。
作者|制造
排版|制造
审核|见微