2026-09-27 15:03:54 分类:正文
刚在装配线蹲了半小时,鞋帮子上还沾着没拍干净的铁屑。进门就撞见新来的质检员红着脸跟工艺员吵架。
新人说,我严格按作业指导书抽了五个,全合格,凭什么骂我。
工艺员把记录一摔,你瞎抽呢?全抽的线首那五个,后半截飘了五十个你知道?
抽检不是抽个“方便”
说实话,百分之九十的新人刚干抽检,都犯这个错。
专挑好拿的、好看的、摆在最显眼地方的零件抽。反正都是抽,省得伸手往流水线里面掏,省得翻得乱七八糟。
这样抽出来的结果,有啥用?
说白了,抽检抽的是整批产品的波动,不是抽几个好看的零件走流程。就拿我们最常见的轴类加工来说,工装开机前是冷的,干俩小时温度上去,尺寸就会往大了飘,要是刚好公差卡得死,后半截干出来的全超差。你上来就抽头五个,全合格,整批出了厂,最后客户退回来,哭都没地方哭。
真正的随机抽样,从来不是“随手抽”。是要么每隔固定个数抽一个,要么提前把所有工件编号抽号,要么故意覆盖头中尾不同位置,才能真正测出整批的问题。
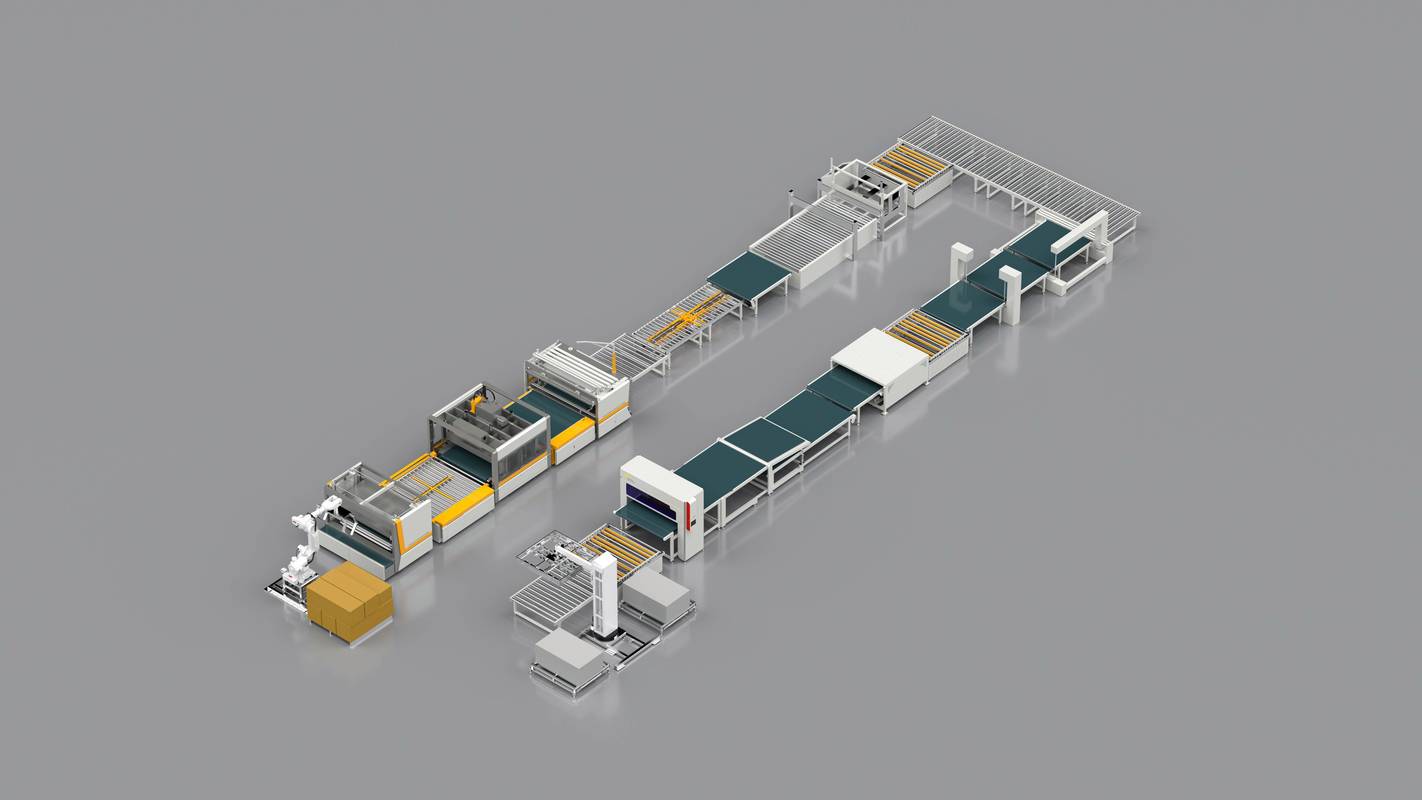 机械加工流水线抽检站位示意图
最容易翻车的隐性偏差
不过话说回来,哪怕你抽样位置对了,也未必能抽到点子上。
我刚进厂那会,出过一档子事。加工一批法兰,我按要求抽了五个,外圆尺寸、平面度全合格,签字放行了。结果装配的时候,十个有八个内槽卡不进去,整批拉回来重磨,脸都丢尽了。
后来才反应过来,作业指导书上只写了要抽外圆尺寸,没提内槽的粗糙度。那天磨床的砂轮刚好用到寿命,钝了,磨出来的内槽粗糙度超差,尺寸刚好,就是卡不住。
这件事我记到现在。很多人觉得抽检就是照着作业指导书勾选项,其实不对。抽什么参数,比怎么抽重要一百倍。你得懂这道工序,哪容易出问题,就盯着哪抽。冲压件盯毛边,热处理盯硬度,焊接件盯焊缝气孔,死盯着一个容易测的参数抽,藏在犄角旮旯的问题就漏过去了。
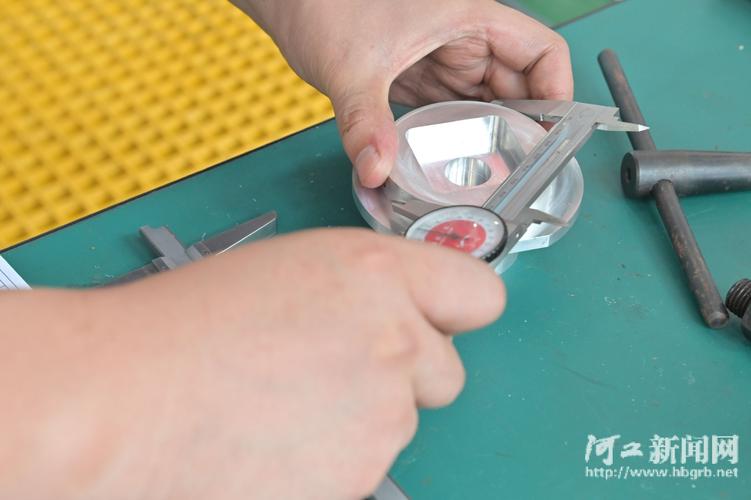 机械零件关键尺寸抽检测量图
没几个人说透的小门道
 没几个人说透的小门道
很多人一提抽检,就觉得是工厂偷懒,舍不得花钱全检。真不是这么回事。
我见过全检比抽检错漏还多的。小小一个标准件,一个工人一天检上千个,检到后半段,眼睛都花了,手都酸了,不合格的也直接放过,错检率比随机抽检高出去一大截。抽检本质上是找平衡,用最少的力气,把风险控制在能接受的范围里,真不是偷懒。
再说几个老师傅才会说的小细节。
第一个,抽完的零件别乱扔,放回原来的位置,记好你是从哪个位置抽的。真出了问题,顺着位置就能捋出来,是哪一段出的问题,直接切那一段返工就行,不用整批报废,省好多事。
第二个,抽到一个不合格,别直接一刀切判整批不合格。再抽一倍数量看看,要是只有这一个,那大概率是偶发的,比如工装抖了一下,飞了一个屑,正常。要是又出一个,那不用想,赶紧停线查,绝对是哪里出问题了。
第三个,别信什么自动化检测就不用人工抽检了。我见过在线检测的传感器被铁屑糊住,连续出十个不合格全报合格,要不是巡检抽检抽到,这批货就出去了。机器再准,也得有人兜底。
对吧,干制造这行,哪有万无一失的事。抽检就是那道,你看不见,但从来不会掉链子的防线。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么老师傅都爱偷偷改抽检?
文章链接:https://www.lfdjt.com/p/zhizao/a/3803.html