2026-09-27 11:31:05 分类:正文
昨天刚跟着维修班拆完一台检测设备,手上的防锈油还没洗干净,就聊聊这事。
脚边刚滚过来一个半成型的塑料机壳,qc大姐伸手一捞,直接扔进脚边的红色次品框,指尖点了点壳子侧面:这么长一道划痕,也能流下来。
很多人觉得这不就是瞅一眼的事,外观检测嘛,谁不会。
别以为就是拍张照那么简单
很多新来的实习生站在设备旁边看十分钟,回头跟我说,不就是个装了相机的铁架子?按一下快门,和标准图比对一下,出结果,有啥难的。
我给他往屏幕前一拽,你看这张,亮面壳子正对着头顶的灯,反光糊得连轮廓都看不清,你告诉我划痕在哪?
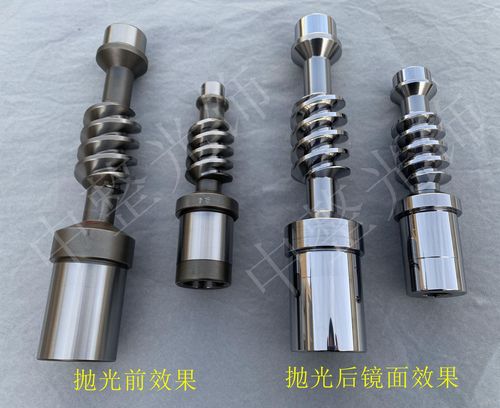 工业外观检测亮面工件反光对比图
真没大家想的那么简单。自动化外观检测的核心门道,其实在打光,不是说够亮就行。
细小的发丝划痕,用正光打上去,和周围平面融为一色,根本看不出来。换斜着的暗场光一打,划痕里卡的一点点阴影直接就出来了,清清楚楚。污渍换暗场,凹凸换明场,不同的问题要搭不同的光,错了就是瞎忙活。
还有工件定位,你放料的时候稍微歪个一两度,要是程序没调好,直接把整个面都判错,调一次参数熬到晚上十点是常事。哪有什么开机就能用的省心设备,都是一点点试出来的。
人工和机器,到底谁能顶得住
说实话,我见过太多跟风踩坑的。老板听人说自动化好,省钱,花大价钱上了线,没三个月又把已经辞退的老qc请回来了。
为啥?错判率高得离谱。要么把沾了点灰尘的好工件当次品扔了,一天浪费大几百的料,心疼得要死。要么把藏在边角的划痕漏过去,整批货被客户打回来,赔的钱比设备钱还多。
不过话说回来,也不能一棍子打死机器。就拿那种一天十几万件的小零件来说,人眼盯着看俩小时,瞳孔都僵了,漏检率能飙到十分之一,机器不知疲倦,只要调好,错检比人稳多了。
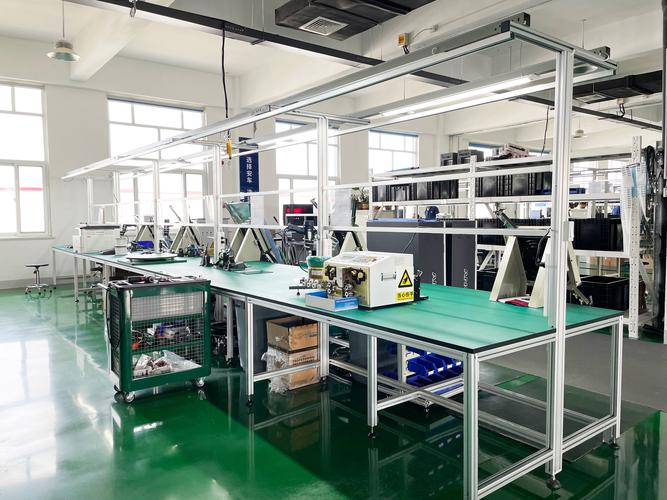 工厂流水线外观检测设备现场图
那什么时候人工好使?就是那种次品千奇百怪的,比如实木家具的表面,天然的木节和裂开的坏疤,机器分不清楚,干了十年的老师傅扫一眼就对,这个活机器暂时抢不走。
现在大多靠谱的产线,都是机器先过一遍,把拿不准的疑难杂症挑给人工,搭着用比谁单独干都强。哪有什么100%替代,都是配合着来。
干这行,最容易踩的几个坑
 干这行,最容易踩的几个坑
第一个坑,就是死抠参数,追求极致精度。客户说要检出零点几毫米的划痕,工程人员直接把灵敏度拉满,结果工件沾了一根车间的纤维,都被判成不合格,一天挑出上千个次品,大半都是冤枉的,人工复检都累瘫。
其实哪有那么完美,只要不影响后续组装,不影响客户用,一点点不碍事的划痕完全可以放过,参数得跟着实际标准调,不能死抠纸面要求。
第二个坑,买完设备就不管维护。我之前碰过一个车间,设备放了大半年,没人擦镜头,没人校光源,灯泡亮度都掉了快一半,镜头上蒙了一层注塑出来的油烟,结果错判率蹭蹭涨,班长天天打电话骂设备厂商,说东西质量差,结果师傅上门擦了擦镜头,校了下光源,直接好了,错判率掉回原来的水平,尴尬不?
第三个坑,为了省钱硬凑。要检曲面的工件,明明需要三个相机从不同角度拍,非要省成本只装一个,结果弧面的死角根本拍不到,漏检一堆,最后省的那点钱还不够赔客户的。
说白了,外观检测这事,不管人还是机器,核心就是把不对的东西拦下来,没什么高大上的神话,都是在车间里一点点磨出来的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的火眼金睛:外观检测藏着不少门道
文章链接:https://www.lfdjt.com/p/zhizao/a/3742.html