别拿量具瞎凑——你测的不是真尺寸
很多新人刚上手,觉得不就是卡一下读个数?有什么难的。真错就错在这。
刚加工完的工件,摸上去烫手你没注意?切削热积在料里面,胀出来的量,比不少活儿的公差还大。我刚入行那会,赶一批急活,加工完直接掏卡尺测,全合格就交了,放车间凉了一夜再复检,一半超差,差点把我师傅的岗给撸了,现在想起来还臊得慌。
别不信,哪怕是环境温度,冬天车间开暖气和夏天开空调,差个三五度,钢件的变形都能出来一个丝,对精度要求高的活儿,这就是直接报废。
很多人踩坑的根源就是:只盯着读数对不对,从不看你测的这个环境条件对不对。急着交活也不差那十几二十分钟,放凉了再测,能省多少事。
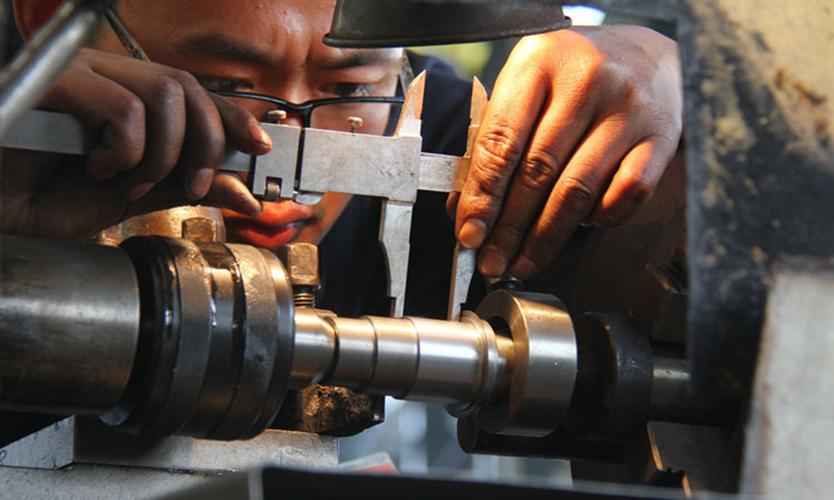
同一个位置,为啥人测和机器测对不上
前阵子我们隔壁分厂出过事,整批薄壁铝圈发出去,客户装机全卡不上。退回来查,工人手测全合格,上影像仪一测,全都小了两个丝。
为啥?你拿游标卡尺卡,总得用力把卡爪贴紧工件吧?薄壁铝圈软,一压就扁,你压得越狠,读数越小,而且每个人手劲不一样,同一个人卡两次,劲都未必一样,误差自然就出来了。这就是手绕不开的问题:测量力误差。
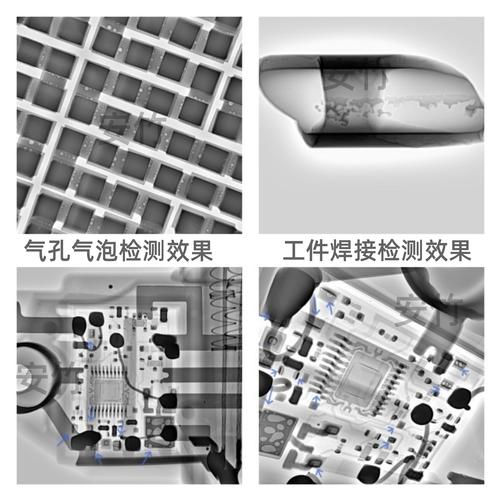
非接触检测就没这毛病,拍个照就能算出尺寸,碰都不碰工件一下,软的薄的脆的,随便测,稳得很。
不过话说回来,也不是说手测就该淘汰。小批量粗加工,手测拿起来就用,快得很,犯不上开机器折腾。真到了高精度软料薄壁的活儿,就得认专业设备,别硬省那点时间。
尺寸检测从来不是收尾的活
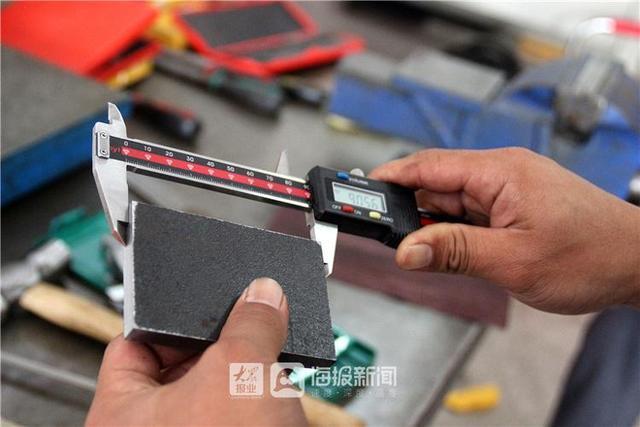
不少干了三五年的工人都觉得,尺寸检测就是生产完了挑废品的,把不合格的挑出来扔了就行。错得离谱。
真的正常流程,工序间检测才是核心。粗车完测一刀外圆,调整刀补,半精车完再测一刀,再调参数,最后精车完才是终检。说白了,尺寸检测是给加工当眼睛的,不是光帮你收拾烂摊子的,早发现早调整,别等整批干完了才错,那废料都堆得你搬不动。
现在很多厂子爱搞全自动化,连终检都全交给机器,觉得机器不会错,省个人工钱。去年不远的一个厂就栽了,检测机镜头沾了切屑,半个月没人擦,整批货发出去全退,赔的钱够买十台新检测机。
机器快是快,准是准,但最后总得有个人扫一眼,核对两个关键尺寸,别当甩手掌柜。
那个蹲在车床边的小孩,后来把工件放了半小时凉透再测,读数刚好卡进公差里,松了好大一口气。干机械这行,就是这样。差一丝,就是天差地别。
作者|制造
排版|制造
审核|白杨