2026-09-27 07:16:14 分类:正文
刚拐进车间包装区,脚下就能感觉到嗡嗡的震感,纸箱油墨混着润滑油的味儿直往鼻子里钻。没人会特意停下来看这条线,毕竟大家的目光都在前道的灌装机、反应罐那儿,好像只有出产品的地方才配叫核心。
谁知道,整条线停摆的原因,十有七八出在这儿。
没人会注意的小磕碰,都是包装线的大麻烦
我们就说最常见的瓶装产品包装线吧。灌装好的瓶子从传送带滚过来,第一步要理瓶,然后贴标,接着进装盒机,装完盒再码垛封箱,一气呵成对吧?
很多人觉得,不就是把瓶子挪进盒子里,再把盒子码进箱子?能有什么难的?
说实话,你蹲在旁边看半小时,就知道什么叫差一丝都不行。瓶子歪了一度,贴标的位置就偏出半厘米,品控直接打回。纸盒开口没撑开,整线就要卡停,所有人都得停下来掏盒子,手上沾得全是胶。
包装线的本质,就是给一堆散东西对齐节奏,差一点,全乱。
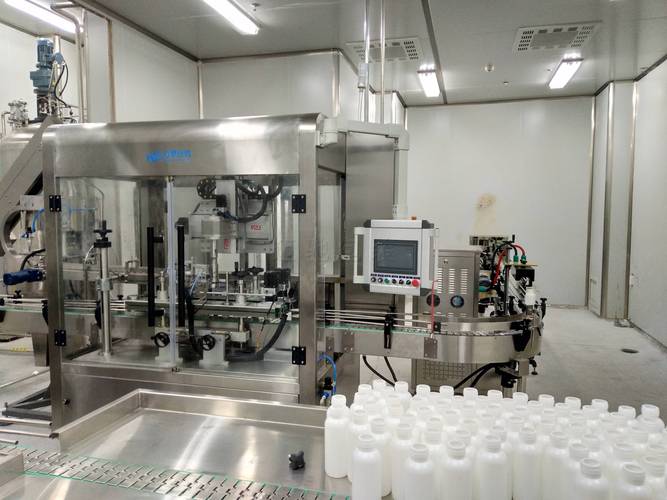 日化瓶装全自动包装线车间现场
为什么好好的线,说卡盒就卡盒?
我见过太多新人,一遇到卡盒就喊着换吸盘换机构,折腾大半天还是没用。
其实呢?九成的卡盒故障,跟机器没关系,跟物料和环境有关系。
南方回南天的时候,纸盒放一下午就吸潮变软,边缘翘得像烫过的头发,吸盘根本吸不起来,就算吸起来,折口软塌塌撑不开,进去就是卡。我之前遇到过一次,整条线卡得十分钟停三次,换了所有吸盘都不对,最后老班长一指墙角的抽湿机,说开大点试试。
你猜怎么着?不到十分钟,故障全消。
还有就是纸盒本身的压痕太浅,工厂为了省成本换了薄纸,压痕不到位,机械手一推就折歪,照样卡。还有传送带的速度,就差那么0.1秒,前一个盒子没出去,后一个就挤进来,直接堵死。
我上次蹲了三天,最后改的是什么?只是把吸盒机构往下调了两毫米。就两毫米。
哦对了,还有人会把标签歪的锅甩给贴标机,其实很多时候是传送带的导向块磨歪了一丝,瓶子走过来就是斜的,贴标机再准也没用。
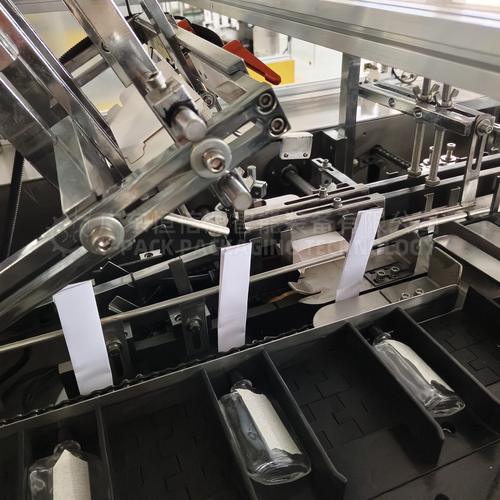 包装线吸盒机构故障特写
好包装线,是会“偷节奏”的
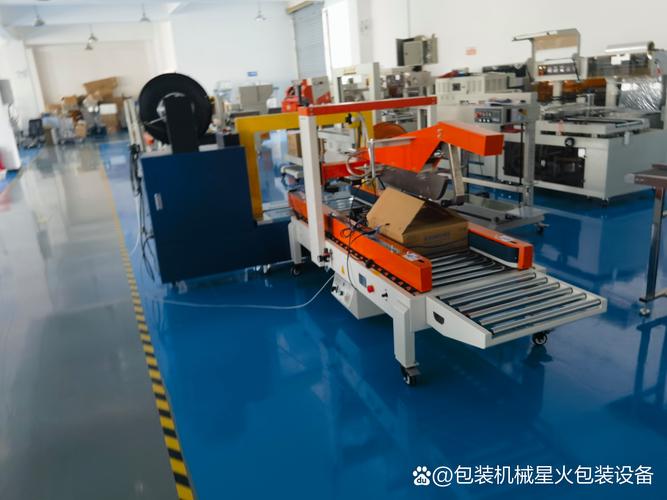 好包装线,是会“偷节奏”的
很多客户找过来,开口就要最快的线,每分钟要出多少多少盒,好像越快越厉害。
其实好线根本不是一味快。是每个环节会等。
贴标机检测到这个标签歪了,它会给后面的装盒机发个信号,晚走半秒,把歪的剔出去,后面不会乱。吸不上盒的时候,它会自动多吸一次,不用直接停线。这就是会偷节奏,把停线的空隙给你补上,看起来全程没停,实际效率比猛跑的线高得多。
就像骑自行车,你死命蹬,遇到个小坎就卡掉链,慢慢骑,控制好节奏,反而能一直走。
我见过不少工厂,花大价钱换了最快的新线,结果因为物料稳定性跟不上,整天停,效率还不如原来调顺的老线。说出去都好笑。
其实包装线这东西,磨的就是细节。你对它细,它就给你顺,你敷衍它,它就天天给你闹脾气。
上次调完那台老线,下班的时候我靠在门框上抽烟,看着瓶子一个个滚过去,贴标正正好好,盒子一个个顺顺当当进箱子,连机器的嗡鸣都比之前顺耳。
这种舒服,懂的人才懂。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你看不见的包装线,藏着制造车间最磨人的细节
文章链接:https://www.lfdjt.com/p/zhizao/a/3662.html