2026-09-16 06:52:41 分类:正文
刚换完劳保鞋跨进车间大门,远远就看见新来的小年轻蹲在料道边挠头,脚边堆了半箱歪歪扭扭的塑胶五金件,整条自动化线静悄悄的,全停了。原因说出来你都不信,就是那台半人高,刷着蓝漆,蹲在角落灰都落了一层的家伙出了问题。就是振动盘。
你以为它只是个晃料的铁盒子?
多数没摸过产线的人,提起它第一反应就是“那不就是个震零件的盘子嘛”。没错啊,核心就是震,但震里的门道,能难住干了三五年的机修。
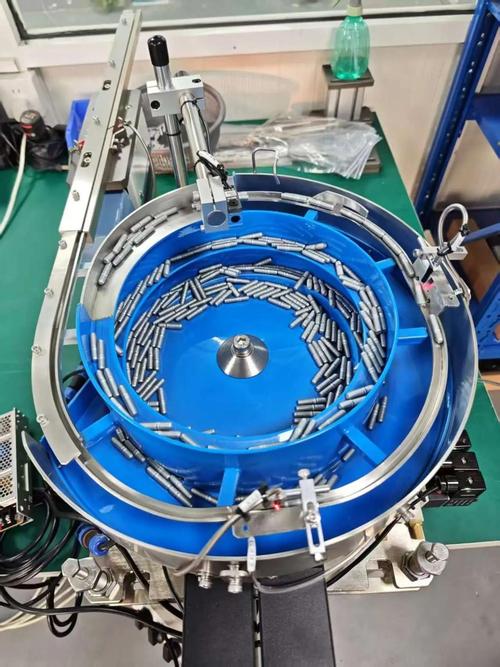 工厂车间正在工作的自动送料振动盘
振动盘整个身子就是一个大弹簧托着的料斗,内壁盘着一圈往上走的螺旋料道,底下藏着电磁铁,通上电就会带着整个料斗一起晃——不是瞎晃,是带着固定频率的微震。就像你坐车走坑坑洼洼的路,站着的人重心不对总会晃歪摔倒,零件也一样。
歪着放的零件,重心不稳,晃两步就从料道上掉回料斗底部,只有姿势对的,能顺着料道一直往上走,走到出口正好对准下一个工序的夹爪,一个接一个排得整整齐齐。
你别小看这个料道开口的宽度,差个一毫米,要么卡料,要么会把姿势不对的零件也放过去,后面工位全乱。就连螺旋升角差一度,每分钟出料的速度都能差出十几个,整班的产能就掉下来了。
十个故障八个都是踩了坑
干了十几年现场,我碰到的振动盘故障,九成不是零件坏了,是调错了,或者维护懒了。很多新手一碰到卡料,第一反应就是调大震幅,震得越狠越好啊?
错。我之前碰过一个班组,为了不卡料把震幅开到最大,不到半个月,固定料斗的螺丝震松了三颗,零件被震得掉了镀层,到了检测工位全打回,整批料废掉,亏了多少钱不说,交期都误了。震幅太大,不仅震坏零件震松机器,还会把本来姿势对的零件晃下来,反而更卡。
还有油污,很多人清机器从来想不起来清料道,零件加工带的切削油、脱模油,慢慢积在料道壁上,积厚了料道就变窄,走着走着就堵了。我见过最夸张的,料道里积的油污刮下来装了小半可乐瓶。
最隐蔽的坑是那个电磁铁的气隙,调完一次就再也没人碰,用久了弹簧磨损,间隙慢慢变大,振动频率直接偏了,整个盘的震感都不对,料就是送不上去,新手查破头都找不到问题在哪。
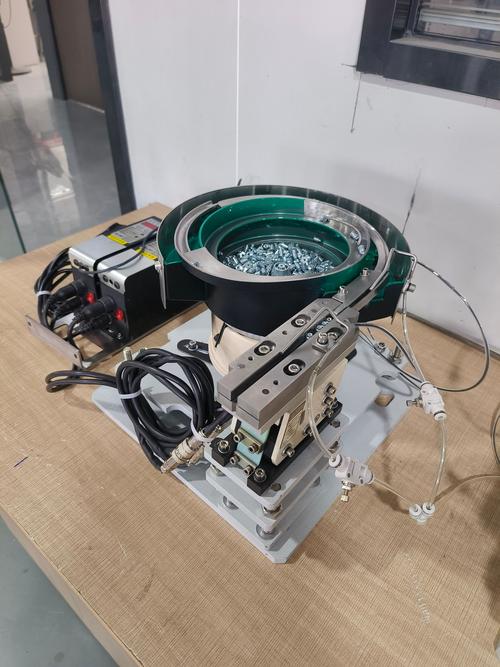 机械维修工人调试振动盘卡料故障
上次有个客户过来求援,说小电容送料,一小时卡十几次,换了三个振动盘都没用。我过去拿塞尺塞了一下间隙,比标准大了两个丝,拧松螺丝垫了两层锡箔,调紧螺丝开机,立马顺了,一整天都没卡一次。不是我本事大,是没人留意这个小地方。
好振动盘是调出来的,不是买出来的
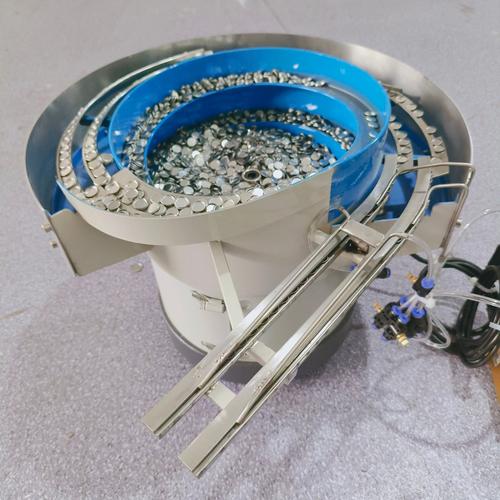 好振动盘是调出来的,不是买出来的
很多工厂买设备,愿意花大价钱买进口机器人买高端PLC,到了振动盘这里就抠门,觉得不就是个铁盘子,能晃就行。说实话,哪怕你花大价钱定做的,拉到厂里也要重新调。
为什么?你车间的地面本身就不平啊,你这批零件的毛边比上批厚了一丝,天气潮了零件带了静电,这些都会影响,出厂调得再好,到你现场也不对。
比如车间地面是环氧的,偏软,你就得换硬一点的减震垫,不然整个振动盘带着地面一起晃,震幅都被卸掉了,料根本走不动。要是地面是水泥硬地,就得换软减震,不然整个车间都跟着抖,旁边的精密检测设备数据都飘。
零件带静电更烦,塑料小零件尤其容易带,静电一吸,零件粘在料道上不肯走,你震得再狠也没用,加个小小的离子风嘴对着料道一吹,问题就解决了,几十块钱的东西,好多人就是想不到。
不过话说回来,现在很多学自动化的年轻人,上来就奔着编程奔着机器人去,觉得调振动盘是低端活,不屑学。真到生产线停了,机器人空等着没料喂,站在那儿挠头的都是这些小伙子。
你想啊,整条自动化线,最前端就是它,它一秒不出料,后面所有高精度设备全得闲着,一分钟几千块的停机成本,就卡这么一个不起眼的小东西身上。
昨天我还见之前那个蹲在料道边挠头的小年轻,拿着塞尺给新来的徒弟调间隙,嘴里念叨着,差一点都不行。我远远听着就笑,这就算把振动盘的门道摸透了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里不起眼的振动盘,居然卡着整条产线的脖子
文章链接:https://www.lfdjt.com/p/zhizao/a/361.html