蹲在机床旁才懂,换型不是拧拧螺丝就完事儿
很多没在车间泡过的人,一听见换型,第一反应就是换零件换模具。其实真不是。从你上一批最后一个合格工件走下生产线,到你下一批第一个合格工件做出来,这中间所有耗掉的时间,全都是换型时间。别小看这点差别,差出来的都是真金白银。
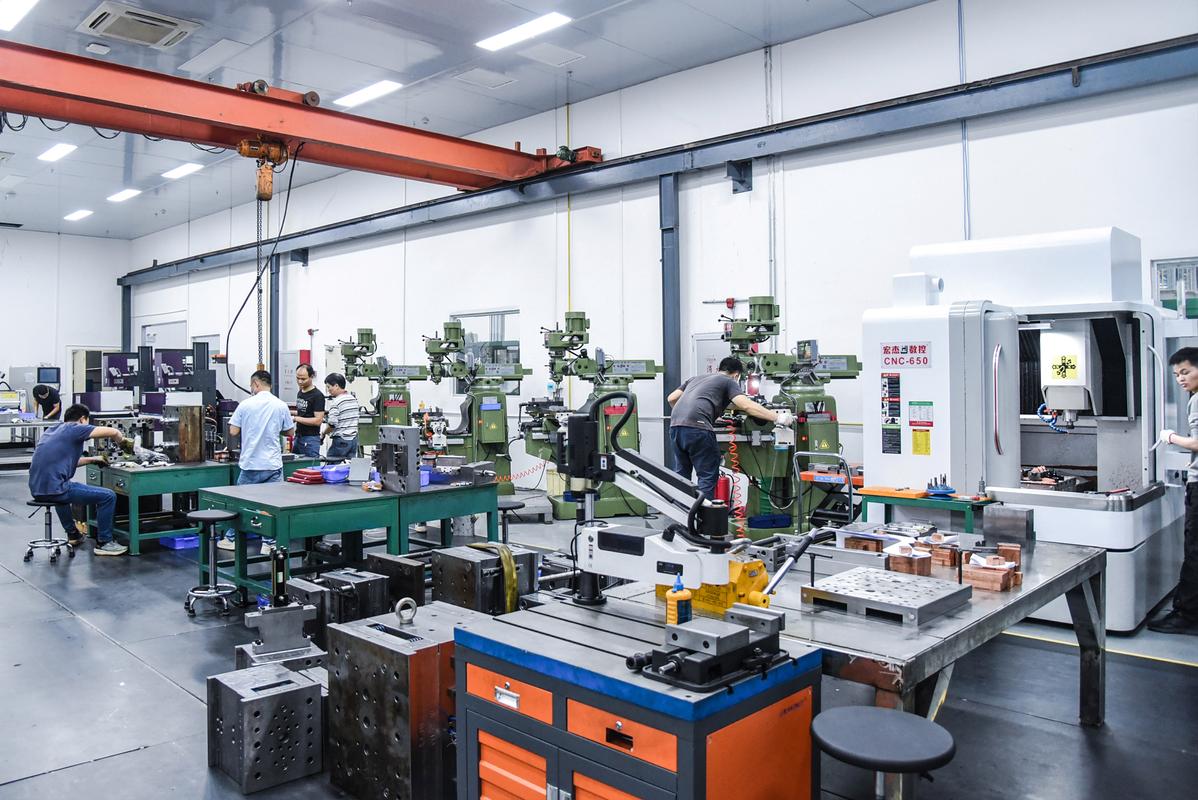
藏在缝隙里的浪费,九成工厂都没算过
说实话,我见过九成的工厂算换型时间,都只算师傅拆装卸那十几分钟,剩下的全当没看见。换模前找模具找了十五分钟,吊车调了十分钟,工具不知道丢哪了又找十分钟,换完调尺寸不对,废了三个工件重新调,又耗了半小时…这些通通都是换型时间,没人算进去。
你想啊,换一次模,明面上二十分钟,暗地里藏了一个多小时,一天换个两三次,大半天就没了。很多厂子说我产能不够接不了小单,只能接大订单囤货,囤到最后货卖不出去,烂在仓库里,根子说不定就在换型上。换一次慢两个小时,谁敢接百八十件的小单?做一单的时间够大订单做好几百件了,不算赚就是亏。
哦对,之前我在一个车间待过,有次换模,师傅找不到配套的定位销,一群人站在机台边等,等维修翻仓库翻了四十多分钟,所有人烟都抽了半包,这四十多分钟,难道不是换型时间?机器空转耗电,人工站着拿钱,啥产出都没有,这不就是往水里扔钱吗?
压缩换型时间,根本不是逼师傅跑快点
很多领导一喊要降换型时间,第一反应就是催师傅“手脚麻利点”“快点干”,这完全找错了方向。真正能稳定压缩的换型时间,全都是不需要师傅拼体力的浪费。
举个最简单的例子,原来大家换模都是,等这批活做完了,机器停了,才去仓库拉模具,找工具,对不对?那现在把换型分成两种:能在机器不停的时候干的,叫外部换型,必须停机干的才叫内部换型。这批活还剩半小时做完的时候,你就把下一批的模具拉到机台边,工具摆好,尺寸核对好,等这批一做完,直接拆旧模装新模,这不一下子就省出半个多小时?
还有什么?模具工具定点放,不用每次换每次找,换完直接归位,下次拿了就走。把调试的参数提前记好,不用换一次调一次试好几次,废一堆料。这些改完,很多厂子换型时间直接砍半都不止。
不过话说回来,你别觉得这是大厂才玩的东西,小厂小加工店反而更划算。小厂本来就是单多量小,一天换三四次模,原来一次一个半小时,现在一次二十分钟,一天多出来好几个小时,多接一两个活,这不就是白赚的?
昨天那个小伙子听完,掏出计算器算了算他们车间一天的换型次数,算完嘴都合不上。其实啊,车间里的钱,从来都不是盯着机器满转就能赚来的,那些你没注意的缝隙里,藏的才是真利润。
作者|制造
排版|制造
审核|知知