它就是给工件量身订做的专属座椅
很多外行觉得,不就是个夹东西的铁疙瘩?和台虎钳、平口钳能有啥区别?说实话,区别大了去了。通用夹具是啥都能夹,就像公园的长条凳,谁都能坐,但碰到你那个凹凸不平的异形工件,就是卡不住位置。专用夹具不一样,从定位点到夹紧力,全是照着你要加工的那个工件做的。它不管别的工件能不能用,只要这一款放进去,就能卡得刚刚好,不用你反复调。
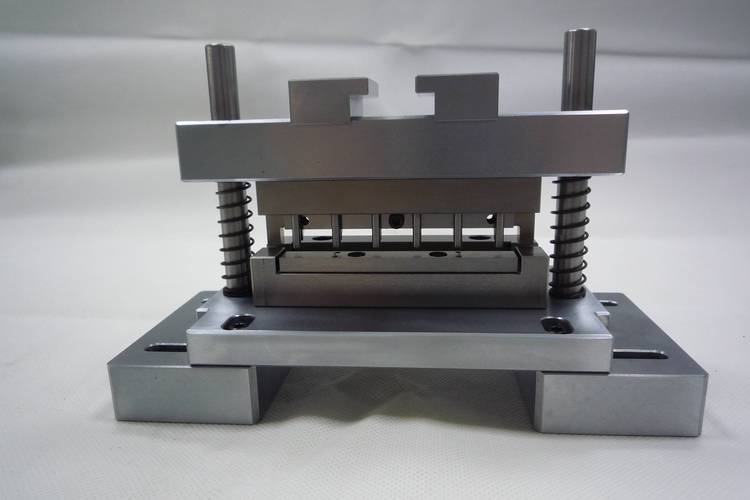
我刚入行那会,师傅就跟我说,装夹错一分,加工废一寸,机加工一半的废品,根本不是机床的问题,也不是刀的问题,就是装夹没夹对。
为啥好多工厂宁愿凑活也不用?
说白了就是算账算错了。做一套专用夹具,要画图要加工要调试, upfront要花一笔钱,很多小老板一算,我这批活才多少件,做夹具不划算,不如让工人多花点时间找正。可他们不算另一个账:一个工人找正一次二十分钟,一天八小时才能干几个活?废一件工件的成本,够不够做半套夹具?
之前我们车间接了一批小批量的活,总共也就几十件,领导一开始说凑活用虎钳夹,结果干了五件,废了两件,光料钱就超了做夹具的成本,后来赶工连夜做了一套专用的,后面每件装夹不到两分钟,再也没废过。不过话说回来,也不是所有活都值得做,本身就是一件两件的试制件,那确实没必要,凑活用也没问题。
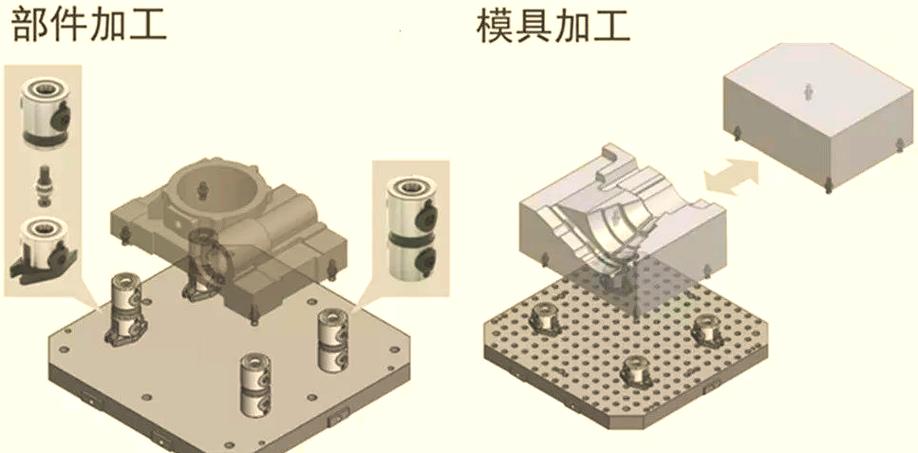
好的专用夹具,根本不搞花里胡哨
我见过不少刚毕业的设计员,做个夹具又是气动夹紧又是传感器,堆了一大堆功能,到现场根本用不了。要么就是定位点选在了毛坯的不平整面上,要么就是夹紧位置挡住了加工路径,刀下不去,还得拆了重新夹,折腾死人。
说实话,好夹具的标准就三条,一条都不复杂。
第一是定位准,装得快。工件放进去一卡就能锁死,不用拿百分表反复找正,能一分钟装完就别让工人花十分钟,省下来的时间多干两个活不好吗?
第二是不挡路,够敞亮。设计的时候就得想着,刀要往哪走,哪些面要加工,夹紧块千万别杵在加工路径上,不然装完了才发现刀下不去,白忙活。
第三就是够稳,不晃。粗加工的时候切削力大,哐哐震,要是夹具刚度不够,夹不住,加工出来的尺寸飘来飘去,调机床都能调疯。
很多时候,一个焊着几个定位销的简易专用夹具,比那些花大价钱做的复杂夹具好用一百倍。它本质上就是把工人装夹时要做的判断、要调的位置,全都提前用金属锁死了,只要放对位置,就不会错。
上次我去一个朋友的小车间,看见他们给常年做的一款零件做的专用夹具,就是四块钢块加两个销钉,成本几百块,用了五六年,省出来的时间和料钱,翻了几十倍都有。
制造业里很多东西都这样,不是越贵越复杂越好,刚好能用,解决问题,就是最好的。
作者|制造
排版|制造
审核|见微