2026-09-26 20:02:49 分类:正文
今天早上刚进装配车间,就见徒弟蹲在机器人底座旁边挠头,脚边扔了两个废的铝合金壳体,不用说,夹爪又出问题了。
很多人逛工厂,眼睛都盯着六轴机器人、整条自动化流水线,谁会注意机器人手腕上那一小块铁?那就是夹爪,说白了就是机器人的手,所有干活的动作,最后全落到它身上。
别小看这“捏东西”的活
很多外行甚至刚入行的新人都觉得,夹爪不就是个夹子?不就是夹住东西不松吗?这里头最大的误区,就是觉得力气越大越靠谱。
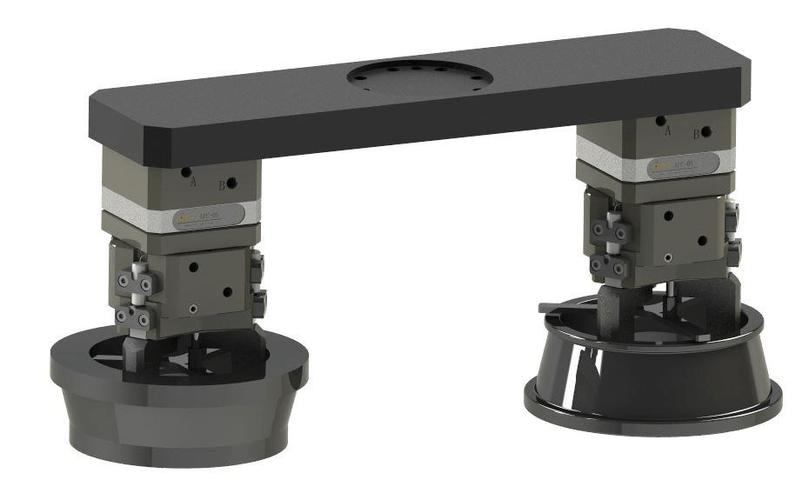 汽车零部件生产线气动夹爪作业现场
上次徒弟调新线,怕工件掉下来砸坏输送机,直接把夹紧力调到头,结果三个壳体夹完,内壁的安装孔直接变形,放到三坐标检测机上直接亮红,全废了。
他还委屈,说我怕掉啊。
我问他,你拿手捏矿泉水瓶,会把瓶子捏扁吗?不就是要刚刚好能拿住不掉就行?
真的,很多人干好几年都搞不明白这个道理。力气大除了废工件,还费气缸费电,加速爪头磨损,百害无一利。
不同夹爪的“脾气”得摸透
车间里常用的就三类,没什么花里胡哨的新概念,摸对脾气比什么都重要。
气动夹爪最多,便宜,动作快,就是劲儿不好精细控制,一开一合还带点轻微震动,干粗活抓中等重量的工件特别合适。
液压夹爪劲儿大得离谱,抓那种上百公斤的锻件、铸件就靠它,慢是慢,但是稳得一批,晃都不晃一下。
电动夹爪最贵,但是准,夹紧力能卡得刚刚好,差一点都不行,抓精密件比如芯片、玻璃屏幕就得用它。
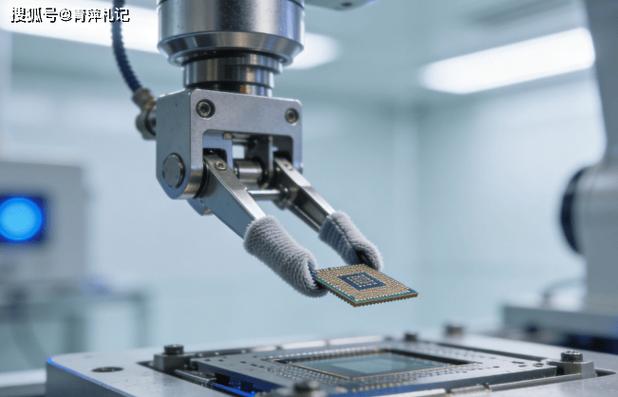 精密电子装配电动夹爪抓取芯片工位
不过话说回来,不是越贵越高端就越好。很多老板上项目,上来就要全线上电动夹爪,说显得智能化水平高,其实大部分工位抓个汽车门板、塑料壳体,气动完全够用,花那几倍的冤枉钱干嘛?对吧。
我见过一条成熟的总装线,前端拼车身抓大框架,全用气动夹爪,后端拧螺丝抓小型螺栓螺母,才用微型电动夹爪,搭配着来,成本降了快一半,故障率还更低。
老师傅调夹爪的不传之秘
 老师傅调夹爪的不传之秘
新人看手册,只会告诉你选多大行程、多大额定夹紧力,真到现场干活,那些细碎的诀窍,书上从来不会写。
第一个,接触面一定要贴。抓圆形工件就换带V型槽的爪头,别图省事拿标配的平爪硬凑,平爪跟圆工件只有两个点接触,你就是把劲儿调到最大,机器人转个身肯定掉。
第二个,一定要留缓冲。不管气动还是电动,别让夹爪一下怼死,很多工件本身就在定位座上卡得牢牢的,夹爪只要轻轻扶住就行,不需要你用尽全力捏着。我见过好多年轻人调完,夹爪哐哐撞工件,不出三个月爪头就磨歪了,精度直接没了。
还有,别迷信什么通用模块化。很多设计图上为了省事,整条线所有工位都用同一款夹爪,到现场调的时候能把人熬几个通宵。有的工件薄,有的工件厚,有的软有的硬,怎么可能一把夹爪通吃?
说实话,夹爪这东西,就是机器人的手,你去拿鸡蛋和拿砖头都会换手势用不同力气,机器凭什么不能换?
刚才我帮徒弟把夹紧力往下调了两格,换了一对带V槽的爪头,开机试跑,十个工件全过,徒弟挠头笑,说这么简单?
我踹他一脚让他擦汗,你见过谁捏鸡蛋用全力的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形之手:你不知道的夹爪门道
文章链接:https://www.lfdjt.com/p/zhizao/a/3450.html