大部分工厂都有的误区
很多做加工的老板,觉得切削液就是个消耗品,用脏了就倒点新的兑进去,凑合用就完了。处理?哪有空处理那玩意儿。还有更离谱的,用黑了臭了直接往水沟一倒,省事儿。直到要么工件全锈了,要么环保上门开罚单,才拍大腿后悔。我上个月跑的那家小厂就是,老板抠门,舍不得做处理,一进去那味……我不说你也能想到。就是臭。臭到工人换班都不想多待一分钟。 浮油是切削液发臭的头号元凶,很多人不知道,机床导轨的润滑油、液压油,多多少少都会漏进液槽里,飘在上面就把空气全堵死了,厌氧菌疯狂繁殖,不出一周,酸臭味就出来了,还会把切削液本身的润滑成分全破坏掉,切出来的工件不光粗糙度不达标,放一晚就锈,刀具耗得比什么都快。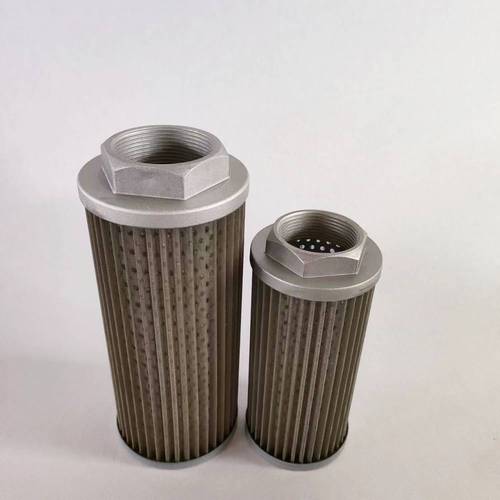
日常维护处理其实不复杂
说实话,没那些环保厂商吹得那么玄乎,日常的切削液处理,没什么高大上的设备也能做好。 先捞浮油。没错,就是把浮在表面那层油弄走。现在车间大多有自动撇油机,几块挡油板加个滚轮,就能把浮油刮走,没那设备的,找块带孔的海绵往上面一放,吸满了捞出来挤掉,多弄两次也能清干净,别嫌麻烦,这一步省了,后面全白搭。 清渣是下一个要做的。铁屑磨渣沉在槽底,时间长了堵滤网,还会加速切削液变质,很多产线用纸带过滤,边走边滤,碎渣全留在纸带上,换纸就行,简单得很。 调参数是收尾的活。测测酸碱度,再测测浓度,不对了就补点新液或者调节剂,别等pH掉下去了才动,那时候细菌已经长起来了。我见过好多工人图省事,从来不测,发臭了就直接倒一大瓶杀菌剂进去,有用吗?暂时有用,过三天又臭了,而且杀菌剂加太多,对工人皮肤也不好,碰了手上起红点,人家能愿意给你干?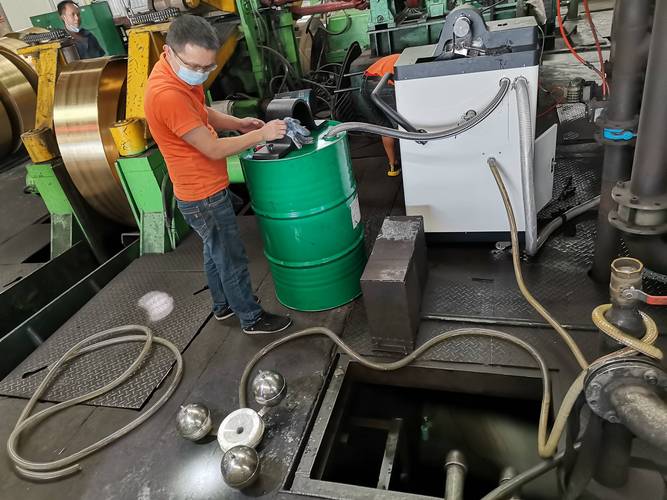
换下来的废液怎么处理才对
作者|制造
排版|制造
审核|满满