上周蹲在装配车间地上拧螺栓,拧到一半被新来的实习生问懵了。他说为啥这台设备的零件拆下来,跟隔壁那台大半都能互换?这不浪费设计功夫吗?
别被高大上的名字唬住,模块化就是拼积木
你要是没去过装配维修现场,多半会觉得模块化是什么黑科技,要算一堆公式改一堆结构。其实不是。说白了就是把一整台设备,按功能拆成几个独立的小块,每个小块做好自己的事,接口统一,拼起来就是整台机子。
如果你试过在三四十度的车间里,拆整整三天焊死的主轴,浑身沾满油泥连喝水都腾不出手,你就知道模块化有多香了。早年我们做设备,整个机架焊得死死的,主轴座直接烧焊在横梁上,哪天主轴轴承烧了,得先拆走防护罩,撬开机身侧板,拉走配重块,折腾半天才能把主轴掏出来,客户生产线停一周,老板脸都绿了。
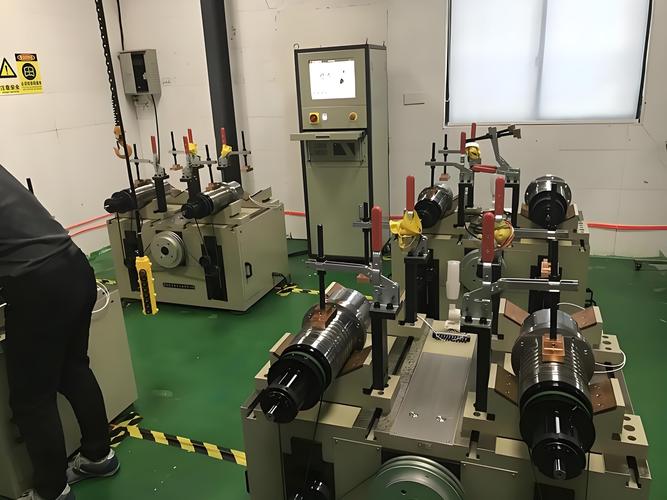
现在把主轴做成一个完整的独立模块,轴承、电机、密封全部预装配调好精度,接口就四个定位销四个螺栓,坏了松掉螺栓直接抽出来,新模块插进去拧好螺栓,精度直接达标,撑死两个小时。客户喝杯茶的功夫就复产了。说白了就是工业版的拼乐高,接口对上就能用。
很多人踩坑:不是切得碎就是模块化
说实话我见过太多刚出校门的设计师踩这个坑。看了几篇论文,听了两次分享,就觉得模块化就是把所有零件切得越碎越好,恨不得把一颗螺栓都做成单独模块。
前几年我跟过一个项目,新来的设计师把整根机架分成了六个模块,说什么方便集装箱运输,还能降低加工难度。结果现场拼接的时候,每个模块的接口都攒了一点误差,拼完整根横梁的直线度差了快三倍,调试的师傅蹲在机器旁磨了整整十天接口,最后还是把其中两个模块焊成了整体,才勉强达标。额外花的工时和成本,比当初省的那点加工钱多十倍都不止。
模块化的核心从来不是切得碎,是把变的部分和不变的部分拆开。容易坏的、要换的、客户需求经常变的,你给它做成独立模块,不变的承重机架、底座这种,老老实实做成一体就行,瞎拆什么呢?精度掉了,钱都打水漂。
模块化省下来的钱,都藏在你看不见的地方
很多人算模块化的账,只算设计和制造成本,说分模块要做接口要加定位,成本更高了。这是只看看得见的钱,看不见的钱才是大头。
就说接订单,今天客户要加自动送料,明天客户要加检测工位,原来整台设计,改一处牵动全身,画图改图就得一周,现在送料是模块,检测是模块,主机不变,拼上就完事,设计时间省出八成,接小批量订单都能赚钱。
再算残值,整台设备淘汰了,好多模块还是好的,拆下来装新设备上,直接用,不用重新做,省下的材料钱不是钱?我之前碰过一个老客户,十年的老设备,精度掉了卖废品不值钱,换了个新的主轴模块和控制模块,花了不到新设备三分之一的钱,性能跟新的差不多,又能接着用五年。
不过话说回来,模块化也不是什么万能灵药。有些吃整体刚度的重型设备,一体机身的抗振性就是比拼接的好,这种情况硬上模块化就是自讨苦吃。它就是个解决问题的法子,不是什么必须供起来的设计圣经,适合就用,不适合就拉倒。
作者|制造
排版|制造
审核|小准