你摸到的震动,藏着机器的“天生脾气”
很多人对震动的理解还停留在“不平衡”,转起来歪了所以抖。其实机器只要动,就会震,关键是抖得有多狠,会不会放大。
你弹过吉他弦吧?调松调紧,声音不一样。弦紧一点,音调就高,对应就是固有频率变高。模态分析说白了,就是把机器各个部位天生爱怎么抖、抖的时候哪里动得最厉害,给你测出来。
测的时候也不复杂,拿几个带吸力的传感器贴在被测部位,要么敲一下,要么测机器运行时候的震动响应,最后就能算出结果。
对,就是这么回事,没什么玄乎。很多人一听“模态”两个字就觉得高深,其实就是帮你把看不见的震动,变成能看能改的参数。除了固有频率,还能测出振型——就是共振的时候,哪个部位晃得最大,哪个地方纹丝不动。说白了就是给你画出来机器抖的时候长啥样。
为什么动平衡没问题,机器还是抖到离谱
我刚进厂当学徒的时候,老师傅教的就是“震动就做动平衡”,那时候也没别的法子。直到后来遇到一次共振故障,折腾了快三个月,才知道模态分析的重要性。
很多时候,零件本身平衡没问题,安装也没问题,坏就坏在整机的刚度刚好凑到了工作频率上。你想啊,你跑着步,旁边有人和你同频率甩绳子,你站在绳子上,不跟着晃才怪。这就是共振,放大了本来很小的震动,最后能震松螺栓,震坏轴承,甚至震裂床身。
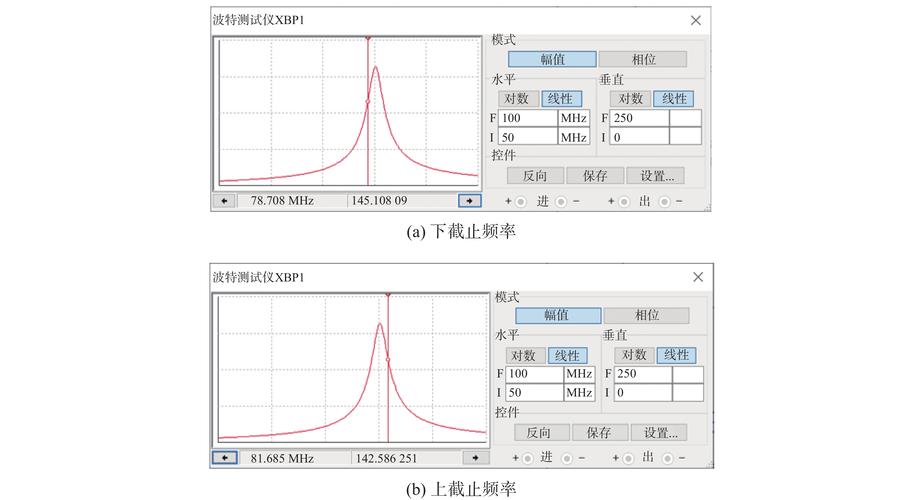
那次测出来结果,箱体的一阶固有频率刚好和主轴常用转速的频率差了不到5%,一转起来就谐振,振幅直接翻了十倍。改完刚度,固有频率往高提了十几个点,离工作区间远远的,立马就好了。
说实话,那时候我才明白,为什么现在做大型机床设计,第一步就要算模态。不是设计师闲得慌,是不调好这个,后面全白搭。很多小厂做设备,成本卡得死,偷摸减了壁厚,结果刚度不够,固有频率掉下来,刚好撞上工作转速,卖出去一堆退货,哭都来不及。
模态分析不是只有设计师才能用
很多车间的老师傅说,我干了几十年,手一摸就知道哪里不对,还要这个干嘛?
话不能这么说。手摸能摸出抖,摸不出为什么抖。是轴的问题还是箱体的问题?是刚度不够还是共振?你总不能一块一块改过去试吧?试一次几千几万块进去,工期拖半个月,谁受得了?
模态分析快的话,大半天就能测完出结果,直接给你指出来问题在哪,改哪里最有效。也不用拆机器,传感器贴上去就能测,不耽误多少事。
不过话说回来,现在很多人迷信计算机模拟的模态,说我不用现场测,设计的时候算出来不就行了?哪有这么理想。你焊缝的余高,螺栓的预紧力,铸件里面的气孔残余应力,都会改变刚度,模拟算出来的和实际测出来的,差个百分之十几太正常了。真要解决问题,还是得到现场测,才作数。
我见过不少年轻工程师,拿着模拟结果就敢拍板,结果装出来还是抖,又回头找补,耽误事。老话说得好,机器是造出来的,不是算出来的,模态分析就是连接图纸和实际的那根线。
作者|制造
排版|制造
审核|见微