2026-09-25 14:25:49 分类:正文
上周带新来的实习生逛车间,刚转过堆着铸铁毛坯的料架,他突然“哇”出了声,指着那台占了小半个开间的机器问,这就是能一趟活干出成品的复合加工机床?
我笑了笑,没直接回答,想起我刚入行那会。那时候哪有这么好的条件,加工一个带斜孔的轴套,得先在普通车床车完外圆内孔,卸下来搬到铣床上铣两端的定位平面,再挪到摇臂钻床上找正打斜孔,折腾大半天不说,光装夹就得折腾三回。
它省的不只是时间,还有装夹踩不完的误差坑
很多人对复合加工的第一印象,就是把车床、铣床、钻床拼到一台机器上。说实话,还真不是拼积木这么简单。
核心的变化,是从多次装夹变成了一次装夹完成全部工序。这一点改变,直接解决了机械加工里最头疼的老问题:累积误差。
你每次装夹找正,多多少少都会偏个一丝半丝,三次下来误差堆起来,稍微要求严点的零件直接就废了。我刚当学徒那会,就因为装夹的时候没对正,废了一件毛坯,被师傅骂得饭都没吃好。
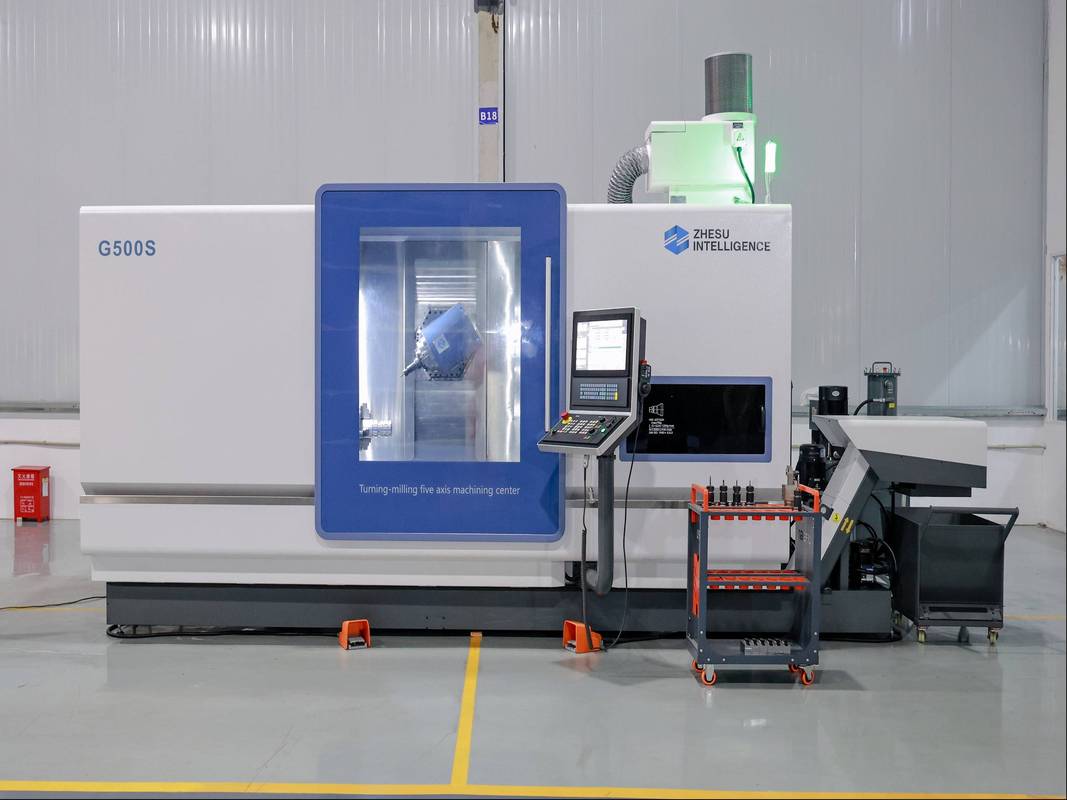 机械车间车铣复合加工机床现场作业
换复合加工干同类型的活,毛坯夹上去就不用动了,车、铣、钻、镗全给你干完,误差只有一次装夹的量,精度一下就提上去了。
很多人说那这不就是省了来回跑工位的时间吗?不对,省时间是附带的,真正值钱的是精度提上来,废品率降下去,这才是真金白银的节省。我之前待的车间,加工一批带内螺纹的异形轴,老工艺做十件废三件,换复合加工之后,废件半个月才出一件,你算算省了多少钱。
不是所有活,都适合用复合加工干
不过话说回来,复合加工虽好,可不是万能神药。
它开机成本比普通机床高多了,买一台的价格也顶好几台普通机床,你要是加工一批批量大、要求低的光轴,普通车床流水线干得好好的,犯得着用它吗?那就是牛刀杀鸡,纯粹浪费钱。
它最能发挥本事的地方,是小批量、高精度、形状复杂的异形零件。比如要在一个曲面上打斜孔,还要铣不规则的槽,传统工艺得折腾好几天,还不一定合格,它夹上去一天能出好几个成品,精度还够。
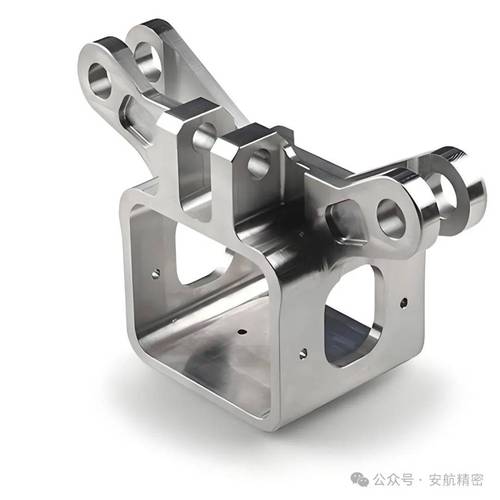 复合加工完成的高精度异形机械零件
我见过不少工厂刚上复合加工那会踩过大坑。新手编程只想着把工序拼起来,不考虑刀具进给的顺序,一刀下去,好几万的毛坯直接废了,师傅心疼得连喝了三晚上闷酒。
对,它不光机器贵,对人的要求也高。编程的师傅得懂全工序的加工逻辑,哪一步开粗,哪一步精加工,哪一步换刀不碰已经加工好的面,都是经验堆出来的,不是对着课本抄个程序就能干成的。
现在普通加工厂玩得起复合加工吗
 现在普通加工厂玩得起复合加工吗
早几年,复合加工确实是大厂的专利,贵得吓人,中小厂想都不敢想。现在不一样了,小型的复合机床价格下来了,很多做外协加工的中小厂也敢上一台。
接活的时候,别人干不了的高精度异形活,你能接,价格就能上去,反而比干大路货赚得多。我认识一个老板,早年就是接散活的,上了一台小型复合加工之后,专门做别人做不了的高精度零件,没两年就把本钱赚回来了,活源还越来越多。
当然,盲目跟风肯定不行。我也见过老板听销售吹得心动,砸钱买了台大的,结果接不到对应的活,天天放在那里落灰,每月还要掏钱保养,亏得底掉。
说白了,干机械这行,没有绝对好的设备,只有合不合适的用法。实习生刚才伸手摸了摸刚加工完的零件表面,凉丝丝的,没有一点反复装夹磕碰的痕迹,抬头跟我说,原来这就是复合加工的好处啊。
我点点头,没再多说。干机械哪有什么多么玄乎的黑科技,不过就是想着法少折腾,少出错,多干点合格活,多赚点安稳钱罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:复合加工:车间里那台能一次干完活的机器
文章链接:https://www.lfdjt.com/p/zhizao/a/2880.html