别被“高速”两个字骗了
很多人第一反应,高速加工不就是主轴转数拉到几万转?真不是这么算的。
我们说的高速,核心是切削线速度,不是主轴转数。同样的线速度,大直径刀只要几百转就够,小直径的微型刀,要转几万转才能达标。就像走路,大长腿一步顶你三步,不能只看谁迈腿快对吧?
上次有个新来的徒弟,不听劝,给一把小直径铣刀只开了几千转,切出来表面坑坑洼洼,还以为刀质量差,换了三把才反应过来不对。
还有人觉得高速就是切得快,能省时间。不对,开粗活的时候,高速加工反而不占便宜,吃刀浅,走刀快,总耗时未必比常规加工少,还费刀。
最容易翻车的隐藏要求
高速加工对细节的苛刻,远超过你想象。
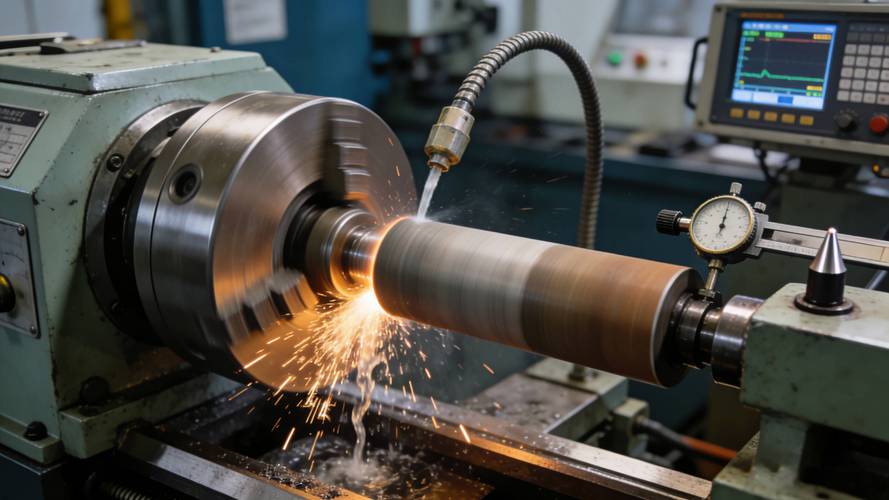
首当其冲就是动平衡。装刀的时候哪怕差一丝,夹头里沾了一点铝屑,转起来的离心力能把不平衡放大几十倍。我见过装刀没清干净屑,转起来刀直接飞出来,砸在防护罩上,哐当一声,整个车间都看过来。
哪怕差得不多,转起来机床抖,切出来的零件表面有波浪纹,精度直接废了。你摸机床防护罩,能麻半小时。
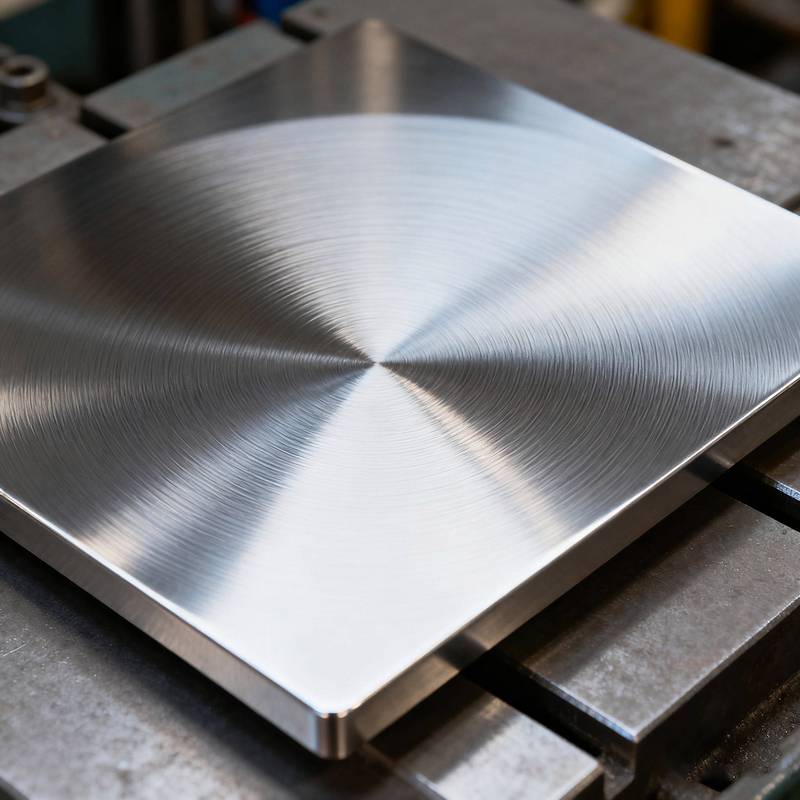
然后是刀的涂层。切不同材料,涂层完全不一样。切铝合金要用金刚石涂层,不粘屑,切出来亮得能照见你眉毛。要是乱用普通涂层,走不了几厘米,刀槽里就塞满铝屑,直接变成挖泥机了。
不是什么活都适合用
说实话,现在很多工厂跟风上高速加工,纯属浪费钱。
高速加工最大的优势,不是干粗活,是出高精度高光洁度的成品。比如做模具的型腔,做薄壁的结构件,做要求一次成型不用后续抛光的工件,原来低速加工完,钳工要抛好几天,高速加工完拿无纺布擦一擦就能用,这才是真的省时间。
做普通的结构件开粗,要的就是吃刀深,进给稳,普通机床干得比高速机还快,成本还低。非要用高速机干,就像开百万跑车拉白菜,跑不起来还耗油,纯属糟蹋东西。
我见过不少老板,听人说高速加工好,砸大价钱买设备回来,天天拿来切普通铁块,刀费得快,电耗得高,算下来还亏钱。可惜。 也就这样,没什么神的,无非就是找对地方用对方法而已。
作者|制造
排版|制造
审核|柚子