2026-09-25 10:24:46 分类:正文
进金工车间的第一天,最先钻进耳朵的永远不是铣削的脆响,也不是车削的闷震,是磨床持续不断的嗡嗡声。
很多刚入门的学徒,第一反应都是躲远点,觉得不就是最后磨个毛刺的活,犯得着这么大动静?
进车间先听见的声音,不是车削是磨削
说实话我刚入行的时候,也这么想。那时候觉得开磨床没技术,不就是把车铣完的零件放上去,走一遍就完事,哪有车削铣削改参数调刀头来的有技术含量?
直到第一次跟着师傅处理整批报废的零件,才知道自己错得离谱。
我们做的核心定位零件,前面所有工序都合格,最后磨削出来的平面度差了那么一点点,整批几十个零件全部不能用。那点差距,放你皮肤上你都摸不出来,放到设备里,就是卡不住,用不了。
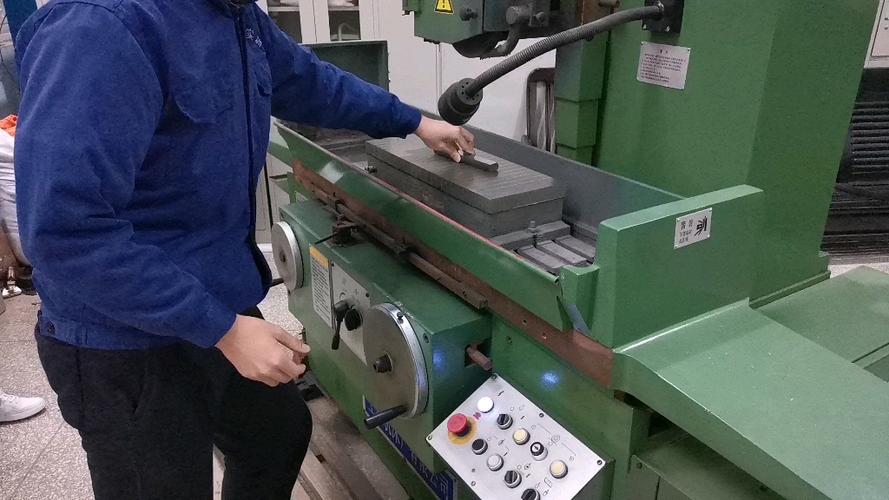 金工车间平面磨床加工现场
别以为磨削只是”抛光打毛刺”,错得离谱
很多人对磨削的最大误区,就是把它和砂纸抛光合在一起,觉得就是个收尾的美容活。其实完全不是。
磨削本质就是无数个极小的刀具同时切削,砂轮上每一粒硬磨粒,都是一把极小的刀,一刀刀切掉零件上多余的材料,而且每次切的量极薄——大多不到头发丝直径的十分之一。
这种切削方式,决定了它能做到别的加工做不到的精度和表面光洁度。你现在摸手机中框那个滑溜溜的边,你开汽车发动机里面转的轴,没有磨削,根本做不到那么顺。
我之前见过一个加工完的曲轴,车削完的表面摸上去还拉手,磨削完之后,能照清楚人脸上的眉毛,就是这么神奇。
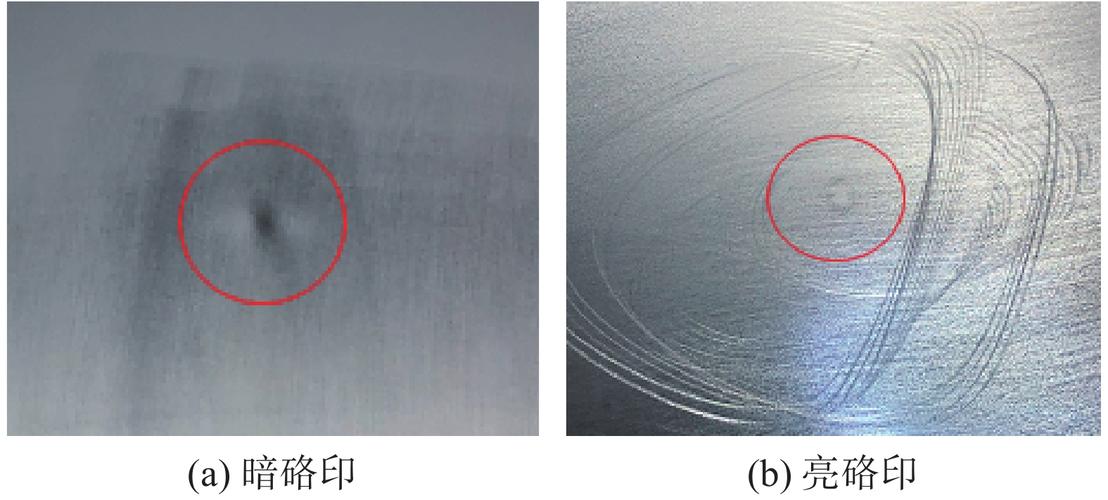 磨削加工零件表面微观纹理放大图
好的磨削,居然既怕太干也怕太湿
 好的磨削,居然既怕太干也怕太湿
干过磨床的都知道,这里头的讲究,比你想象的多太多。就说那个冷却液吧,所有人都知道要浇,但是浇多少,怎么浇,全是经验。
磨削的时候,磨粒切金属会产生大量的热,要是不降温,零件表面会被烧黑,硬度直接掉,零件就废了。同时冷却液还要冲掉磨下来的细屑和脱落的磨粒,不然这些碎渣堵在砂轮的缝隙里,砂轮就变成了一块光溜溜的石头,再也磨不动了。
不过话说回来,也不是浇的越多越好。有些高精度磨削,要求零件温度恒定,要是冷却液温度不对,浇太多,零件热胀冷缩,磨出来的精度当场就飘了。还有一些特殊的材料,反而要用干磨削,不能碰水,一碰就锈,精度就没了。
我带过的第一个徒弟,第一次独立磨定位块的时候,天气冷,怕冷却液溅到棉服上冻得慌,故意把冷却液流量调小了一半,结果磨完一看,零件表面一道清清楚楚的黑痕,砂轮全堵死了。小伙子磨了三个小时的活,全部重来,蹲在机床边揪着头发懊恼了一下午,我现在想起来还觉得好笑。
磨削这活,最磨性子。你急着进刀想快点做完,多半要出问题,就得一点点走,听声音看火花,一点点调。现在自动化设备越来越多,很多工序都不用人盯着了,但是高精度磨削那最后几丝的微调,还是得靠老师傅眯着眼睛摸一遍,听两秒声音就能说出哪里不对。
你去任何一家金工车间转,站在磨床边那几个不爱说话的老师傅,都是厂里压箱底的宝贝。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你看不见的磨削工艺,居然是工业制造的"美容刀"?
文章链接:https://www.lfdjt.com/p/zhizao/a/2800.html