进车间第一眼,我就认错了活
那时候我对锻造的全部印象,就是景区里打菜刀的老师傅,一锤子一锤子敲出来发亮的刀胚。进了这个车间才知道,原来我们每天路上跑的车,天上飞的零件,大半核心受力件都是锻出来的。你摸一下刚出模还带着余温的锻件,表面细实,没有那种麻麻的沙眼,掂在手里沉得压手,那密度是真够劲儿。
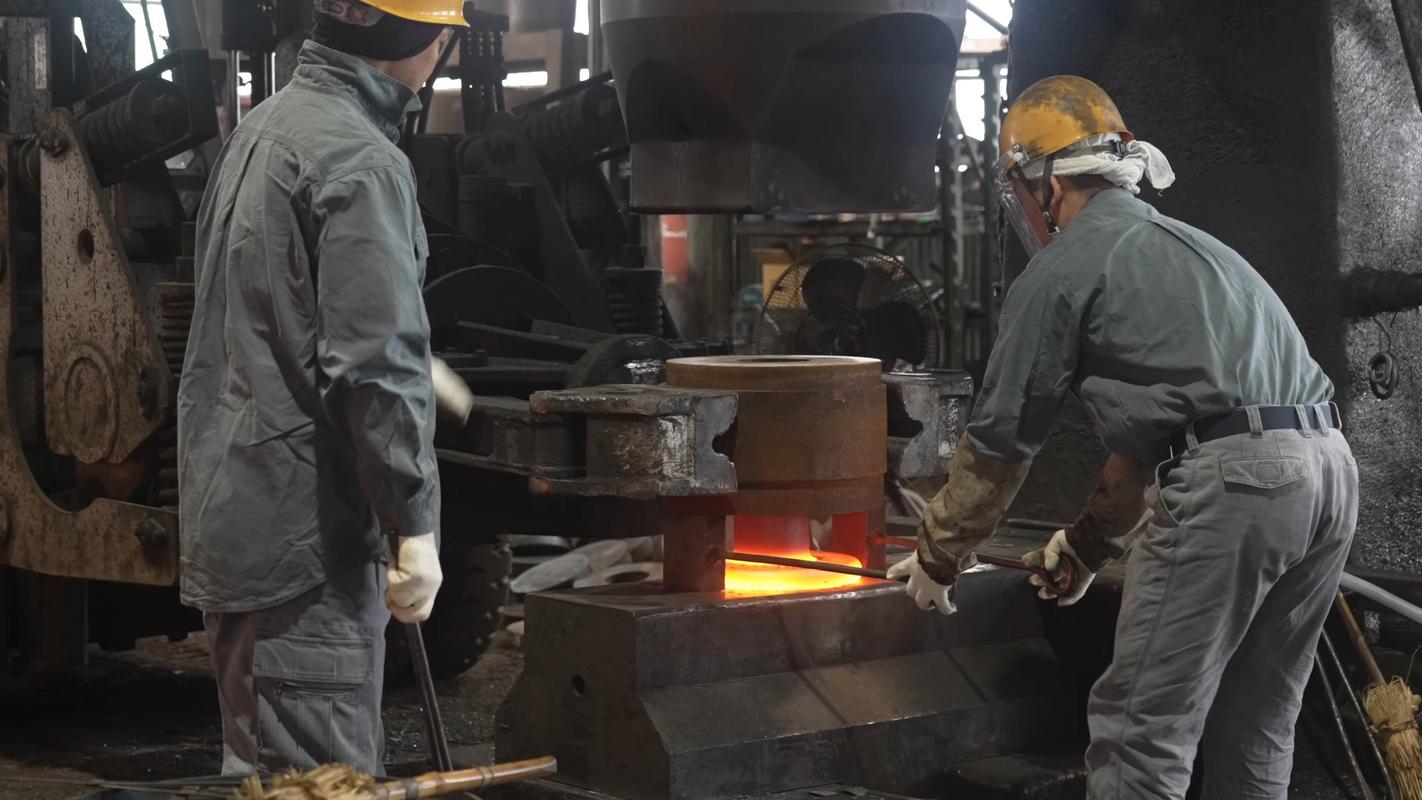
说实话,第一次站在锻压机旁边,那动静我现在都记得。压机往下落的时候,整个地面都跟着晃,红坯子被砸下去的那一声闷响,震得你胸口都发颤,不是亲眼见真想象不到,一块软乎乎的红铁,能压成轮廓分明的零件。
外行最容易搞混:锻和铸到底差在哪
我带过好几个刚毕业的学生,十个有八个一开始分不清楚锻和铸。很多人觉得不都是把铁弄成形状么?差远了。铸是把铁化成水,倒进模具里凉透了成型,本质是“填”。锻是把烧软的固体铁,硬生生砸压成想要的形状,本质是“挤”。就像你做面食,铸就是把面糊倒进模具蒸成发糕,锻就是把面团反复揉压成你要的造型。对吧?
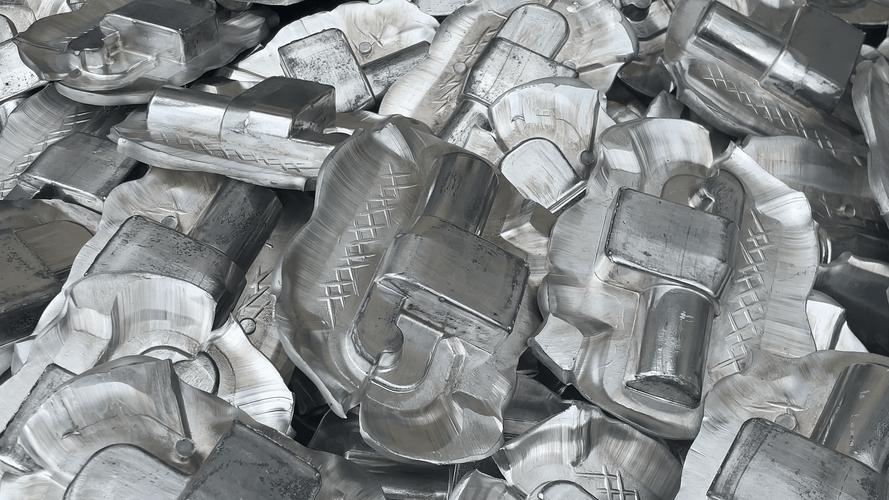
这么一挤好处就出来了。铁水浇进去的时候,内部难免会留小气泡小空隙,这些地方就是天生的隐患,受力大了说断就断。锻造的时候反复砸压,空隙全被挤没了,内部的金属纤维还会顺着零件受力的方向走,韧性强度一下就上去了。你说汽车发动机的曲轴,天天转天天受力,敢用铸件么?敢吗?敢的话开不出一万公里就得断。所以全是锻出来的。
一块好锻件,差一点都不行
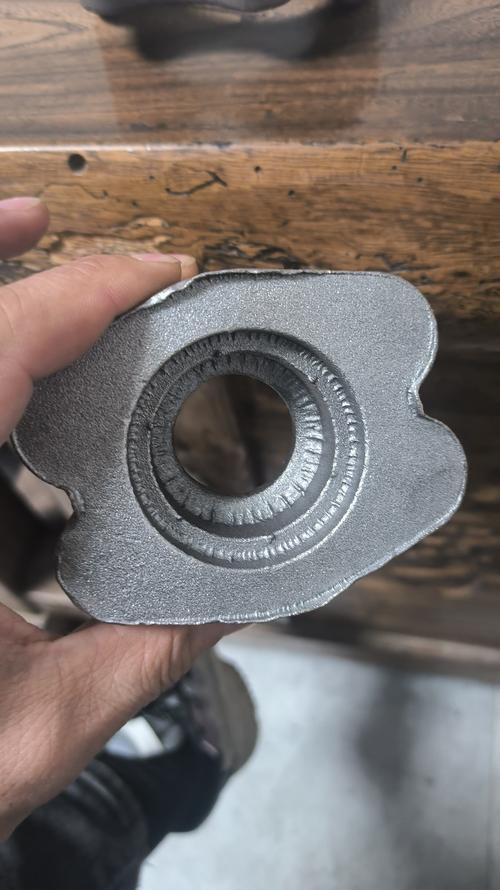
很多人觉得锻造不就是砸么?把铁烧红了往死里砸就行?哪有这么简单。首先温度就卡得死。温度太低,铁太硬,砸不动,还容易裂。温度太高,铁软得像面团,一压就塌,尺寸直接废了。不同材料,不同大小的坯,温度差个几十度出来的活就完全不一样。老师傅瞅一眼烟色就能看出温度差,我那会学了仨月还看不明白。
还有锻的次数,也有讲究。不是砸次数越多越密实,砸多了金属会“疲劳”,边角位置先开裂,出来直接就是废料。我刚学徒那会,师傅让我盯着自由锻的坯,我怕砸不够,多砸了三下,最后出来的边角裂了小缝,整块大坯就废了,那时候心疼得我晚饭都没吃。
不过话说回来,现在大部分批量生产的零件都是模锻,模具定好了,压力定好了,省了好多手工的事。但还是有那些几吨几十吨的大零件,得靠自由锻,靠老师傅的手感一点点打出来。那些造大设备的核心轴,全是这么一点点砸出来的,没有别的捷径。你现在路过机械厂,听见远远传来轰隆轰隆的闷响,那就是锻造车间在干活,每一声砸下去,都是在给各种机器砸出最结实的骨头。
作者|制造
排版|制造
审核|知知