2026-09-25 08:46:04 分类:正文
刚进工厂当学徒那会,师傅带我逛车间,第一站就扎进了铸造车间。刚推开门,一股带着铁腥味的热浪直接拍脸上,连呼吸都烫。
我那时候傻,看着满地黑沙子跟红彤彤的铁水包,只觉得这活儿就是粗人干的笨活儿,不就是熔化了倒进去吗?有啥难的。
结果第三天师傅就让我帮忙备型砂,我抓了两把粗沙就和进去,浇出来的零件,冷却直接裂了一道两寸长的口子。师傅拿着废料直接拍我工具箱上:眼睛会了手没会是吧?
别被“脏乎乎”的外表骗了,门槛比你想的高
很多外行对铸造的误解,都跟我刚入行的时候一模一样。不就是浇铁水吗?
哪有这么简单。就说刚才说的型砂,这里面的门道能写一本书。你要它有粘结性,造型的时候不散,还得有退让性——啥意思?铁水浇进去是热的,会膨胀,等冷却凝固了又会收缩。要是型砂硬得像块砖头,不让着它,铸件收缩的时候直接被拉裂,就是我那天犯的错。
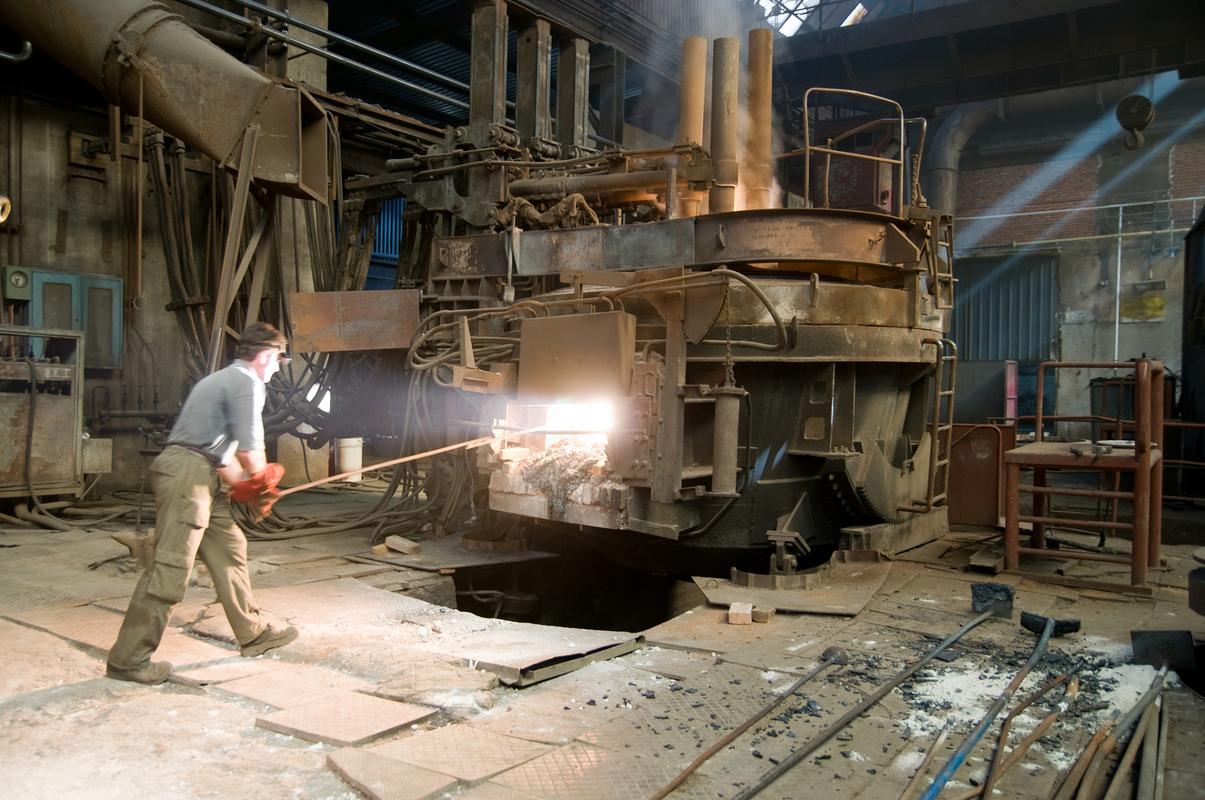 车间翻砂铸造生产现场
除了型砂,分型面选不对,浇口开错位置,出来的零件要么缺一块,要么整个变形,直接报废。我干了快二十年,见过投产前改十几次浇口位置的新项目,太正常了。
说实话,很多看起来简单的老工艺,都是无数废品堆出来的经验,哪有什么随便糊弄的空间。
最容易出问题的细节,差一点就全废
要说铸造里最让人头疼的问题,不是裂,是气孔。
你造型的时候,型砂里面留了空气,浇铁水的时候又没排出去,等零件冷却完,内部藏着大大小小的空洞,受力的时候直接从空洞那里断,太坑了。外观还看不出来,得探伤才找得到,等发现的时候,一批零件都做完了,损失多大啊。
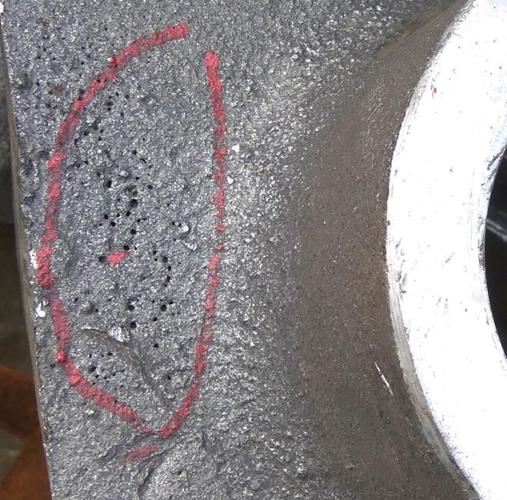 铸造铸件内部气孔x射线对比图
我跟过一个老师傅,他听声辨气孔的本事真绝了。浇铁水的时候,他站在旁边,听铁水进去的声音,就知道排的气顺不顺。声音脆亮带沙沙声,那就是排得好,要是闷乎乎带咕嘟响,那肯定窝气了,浇完直接把这个铸件挑出来,十拿九稳。
浇完也不算完,还有去应力这一步。很多新工人觉得不就是烧一下吗?省了吧。结果零件交出去,放了半年,自己无缘无故裂了。为啥?铸件冷却的时候,内部各部分冷却速度不一样,留下了残余应力,你不退火把它消掉,时间长了它自己就给你撑开了,找谁说理去。
现在的铸造,早就不是你印象里的老样子
 现在的铸造,早就不是你印象里的老样子
别觉得铸造都是翻砂打铁的老工艺,现在精密铸造做得,能惊掉你下巴。
原来做个复杂的小零件,浇完还要车铣刨磨好几天,现在用熔模铸造,做出来的尺寸误差比头发丝还细,连后续加工都省了。航空发动机的叶片,那种复杂的内腔,别的工艺真不好做,铸造就能一次成型。
不过话说回来,很多大件核心零件,到现在还是离不开传统铸造。就说汽车发动机的缸体,整体铸出来的晶粒是连在一起的,受力均匀,抗震动,你换焊接拼一个,用不了几年就裂,成本还高。
之前有人说3D打印很快就能取代铸造,我就笑笑。批量生产大件,铸造的成本也就3D打印的零头,可靠性还高,哪那么容易被取代。
上次去新的数字化车间看,现在造型浇砂都自动化了,工人不用再站在几十度的热浪里守着,就是那股热烘烘的铁腥味,还是跟几十年前一样。实打实把一堆矿石,变成能转几十年的机械心脏,这就是铸造啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:脏乎乎的铸造工艺,藏着制造核心零件的秘密
文章链接:https://www.lfdjt.com/p/zhizao/a/2770.html