2026-09-25 06:19:44 分类:正文
上周带新来的实习生逛热处理工段,小伙子伸手摸了摸台架上放的成品主轴,楞了两秒问:“这玩意儿怎么摸起来比我手机背板还滑,拿锉刀划都留不住印?”我笑着敲了敲主轴端面:这就是氮化给的本事。
好好的钢材为啥非要做氮化
很多刚入制造门的新人,第一反应都是“钢材本身不就够硬了?”
那可不对。普通钢材轧出来就算淬火,整体硬度上去了,韧性就降了,太脆,一碰就裂。我们要的,其实只是零件表面耐磨抗造,芯子还要保持原来的韧性,能扛得住冲击。
很多人搞混,以为氮化就是给金属镀一层硬壳。错得离谱。氮原子是渗进钢材基体里的,不是粘在表面的镀层,不会用着用着就掉一块。
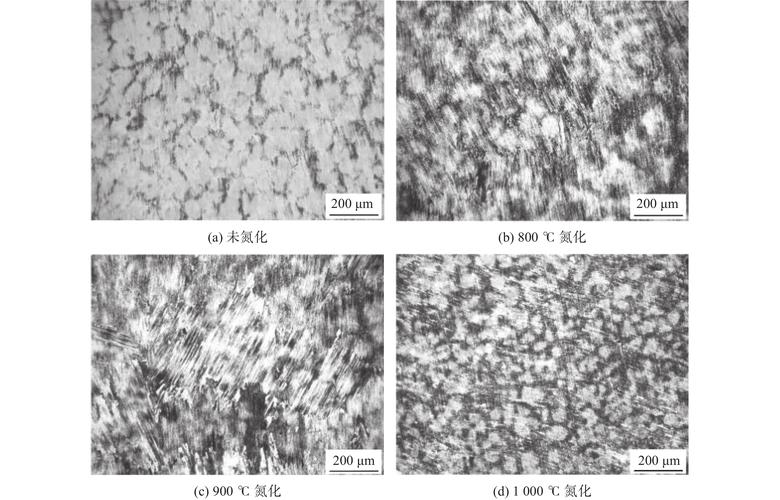 氮化处理后金属齿轮截面显微观测图
氮原子钻进钢材的晶格里面,把表面硬生生挤得更结实,硬度直接能翻一倍还多,还能抗锈,比普通的表面处理耐用太多。
氮化车间的真实操作是什么样的
别听网上说的神乎其神,其实就是把工件放进炉子里闷几个小时罢了。
不过跟你印象里那种烧得通红的淬火炉不一样,氮化炉的温度低很多,连钢材的相变温度都没到。就这么说吧,你把工件放进去,出来之后几乎不会变形。这对那些精度要求卡到头发丝十分之一的零件来说,太重要了。
我刚学徒那会,跟着师傅调炉,一打开炉门就是一股带着烤焦味的热气扑脸,管子里通的是氨气,分解出来的氮原子慢慢往工件里面钻。
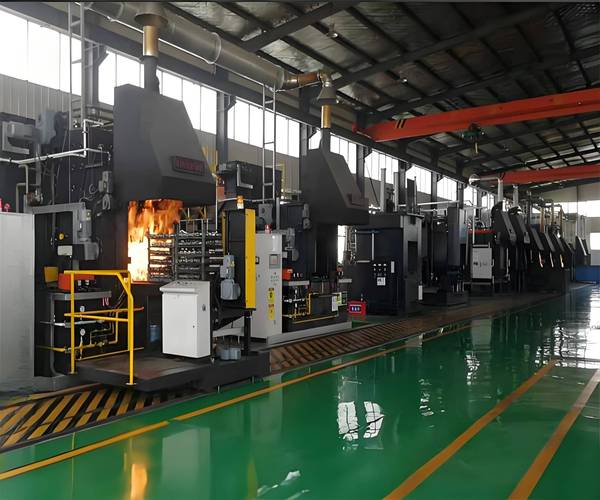 工业热处理车间氮化炉工作实拍图
那会没有自动控温,得隔半小时抄一次温度,盯着氨流量表调阀门,一不小心氨分解率不对,出来的工件最表面就会出一层脆得像玻璃的白层,轻轻一磕就掉渣。我头一次独立调炉就出了这问题,整批十几个小轴全废了,蹲在工段门口抽烟,抽了半包都没缓过来。直到现在我盯氮化炉,都要多瞅两眼流量表。
说实话,这活儿真的没什么神奇的,就是靠细心。
氮化的好,还有它藏着的坑
 氮化的好,还有它藏着的坑
比起常用的渗碳处理,氮化的优势真的戳痛点。温度低,变形小,做完不用再重新淬硬,省好多工序,硬度还更高,更耐磨耐腐蚀。
不过话说回来,坑也不少。最常见的就是新手容易踩的:氮化层本身很薄,留多了加工余量等于直接把硬化层磨没了。我见过一个干了三年的车工,给一批主轴留磨量的时候多留了一倍,磨完送检,硬度直接不合格,整批零件回炉都救不回来,师傅脸都绿了,扣了半个月奖金。
不是所有零件都要做这一步,太贵,也费时间。通常都是那些天天磨来磨去,精度要求又高的零件才用,比如发动机里的气门,机床的主轴,冲压用的模具芯。
说实话,你天天开的车,用的机床,里面肯定有经过氮化的零件,只是你看不见罢了。它就是给金属穿了一层看不见的硬铠甲,安安静静扛着磨损,让整个机器能用十几年不出问题。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:给金属穿硬铠甲的氮化:车间里藏着的隐形硬功夫
文章链接:https://www.lfdjt.com/p/zhizao/a/2722.html