旁边带班的老师傅踢了他一脚,说,料是好料,热处理做成这德行,给你钻石也能磨成渣。
铁块变宝贝,差的就是这一把火
很多人对热处理的印象,还停留在古代打铁匠烧红了沾水里,“淬火”两个字说出来就完了。不对。这哪是沾一下那么简单。
一块钢,里面的晶粒就像一堆乱挤的豆子,加热到合适温度,豆子会重新排列,你冷却速度快,它就排得密,硬度就高;你冷却得慢,韧性就好。
问题来了,做齿轮要什么?齿面要硬,耐磨,齿根要韧,抗冲击。你全硬了,一受力就崩,就像小伙子脚边那三个。你全韧了,跑俩月齿面就磨平,机器直接报废。
现在的工艺,就是先把整体淬硬,再把齿根退火回韧,一步都不能差。
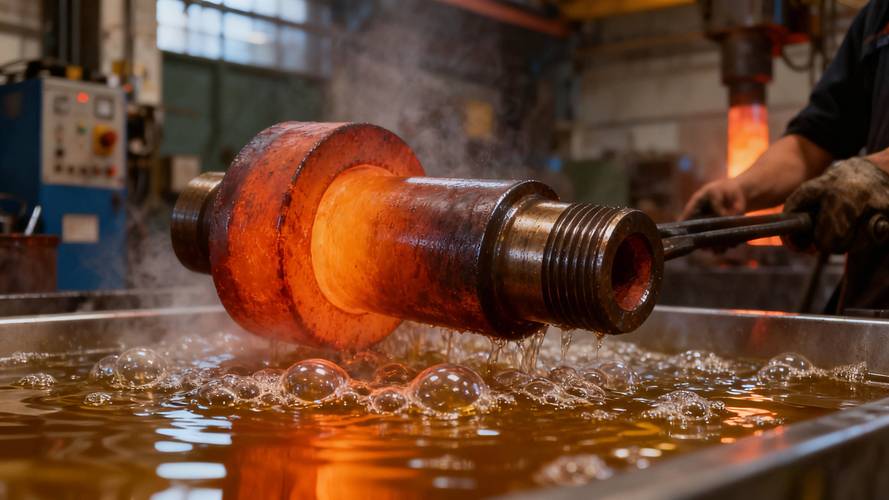
说实话我刚入行的时候也不信,不就是烧嘛?直到我摸过两种同材料不同工艺的轴,一个拿锉刀使劲划都不出印,一个轻轻一下就是一道沟,差出来的成本和寿命,能绕车间三圈。
百分之八十的零件报废,都栽在细节里
干机械这么久,见了太多报废的零件,查来查去都是热处理的锅。不是材料不行,是做的人偷了步骤。
很多小厂接单压成本,该保温四个小时的,两个小时就拉出来冷却。该用油冷的,为了省成本直接扔水池里。出来的零件硬度测着合格,内里的晶粒大小根本不对,用不了多久就断。
我前几年见过一批给矿山做的辊轴,刚换上去半个月就裂成两半。切开看截面,晶粒粗得放大镜下一目了然,就是加热温度不够,原子都没来得及重新排列,急着出炉赶工了。
这不就像煮红烧肉,大火烧开就捞出来,外面熟了里面还是生的,咬一口能硌掉牙。对吧?
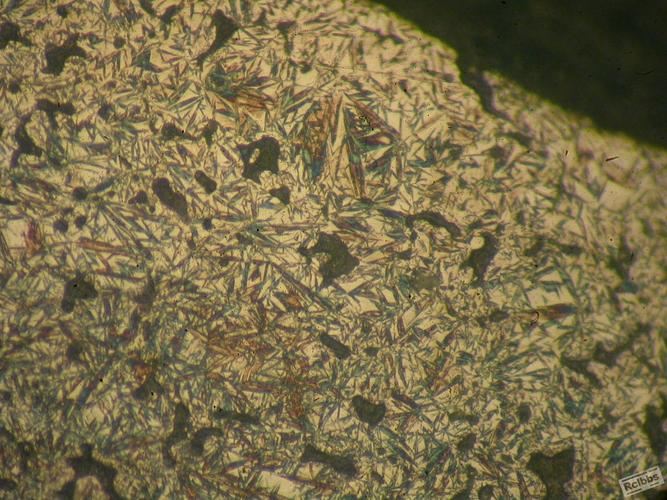
更有意思的是,同样的炉子,同样的温度,今天车间湿度大一点,出料慢两分钟,硬度都能差十几个度。这行从来不是对着参数按按钮就能做好的,得靠多年攒出来的手感。老师傅摸一下炉口的温度,就知道今天火大了还是小了,年轻人比不了。
没人提的热处理,却是工业的底子
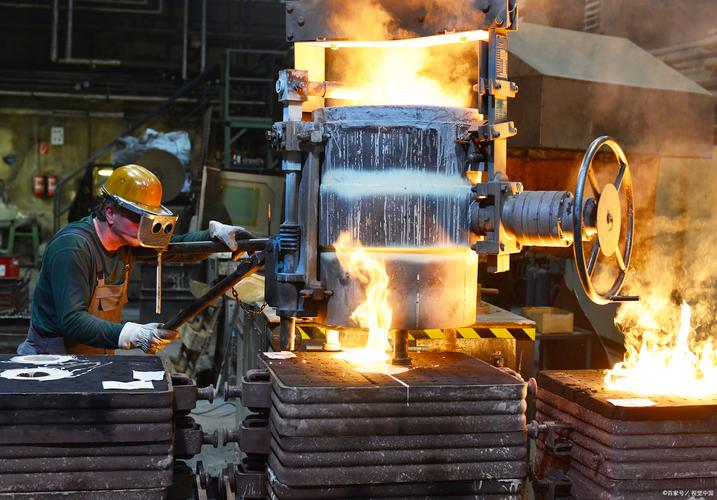
现在大家聊工业卡脖子,都在说材料配方不行,很少有人提热处理。其实很多时候配方拿到了,做出来就是不行,问题全在这一步。
你看那些用了几十年还稳得一批的老机床,拆开看导轨,硬度从一头到另一头差不了多少,不软不崩,这就是热处理的功夫。现在很多新机床,看起来精度够,用两年导轨就磨出洼,多半就是这一步偷工了。
不过话说回来,现在进车间的年轻人,谁愿意蹲在热处理炉旁边啊。四五十度的夏天,炉边一站就是俩小时,一身油烟味,脸上都是炭黑,比不得操机室里吹着空调调程序。能沉下心学这门手艺的,越来越少了。
上次跟退休的老厂长聊天,他说干了四十年热处理,到退休都不敢说自己每次都能做完美。一块钢的脾气,你得慢慢摸,急不得。
我那天站在炉边,看着红红的零件被吊出来,放进油池里腾起一大片青烟,滋滋的响声震得脚底板都麻,突然就懂了他的话。哪有什么天生厉害的钢铁,都是一把火一把火烤出来的性子。
作者|制造
排版|制造
审核|小准