2026-09-25 03:24:52 分类:正文
昨天帮徒弟翻备件箱,翻出两个一模一样的齿轮,一个磨得齿面快平了,换下来才半年,另一个从退役旧机拆下来,摸上去还溜光,用了快八年。
你猜差在哪?
不是钢材标号不对,就是那层不到头发丝十分之一厚的膜。
别小看这层“皮”,比本体还金贵
很多人挑零件,第一反应就是看芯子用的什么料,觉得好钢出好件。其实八成的零件失效都是从表面开始。磨损、腐蚀、疲劳断裂,哪一个不是先攻破表面,再慢慢往芯子里烂?
就说转动的轴颈,天天贴着轴承蹭,转速上来温度一升,摩擦力度比你想的大得多。就算芯子用再好的韧性钢,表面磨出坑了,整个轴都得报废。
表面工程干的就是这个活:不用换整块材料,只改零件最外面这层皮的性能,花小钱办大事。
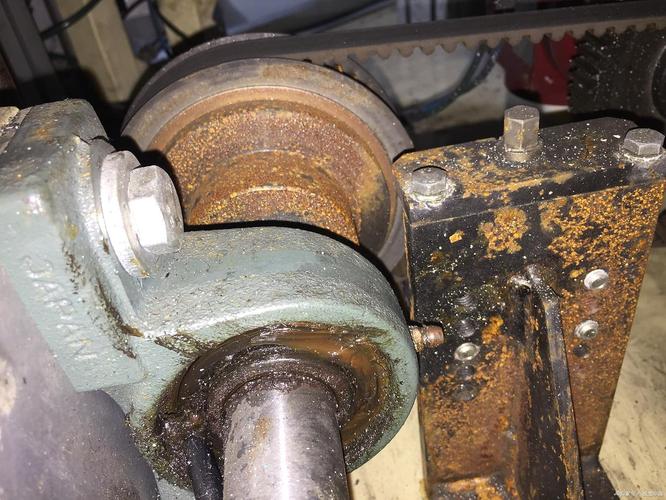 机械零件新旧磨损剖面对比图
车间里最常用的改皮法子,不是你想的喷漆
我刚进厂那会,以为表面处理就是刷防锈漆,给徒弟讲的时候还闹过笑话。其实喷漆那是最基础的防锈,真给受力零件用的,都是狠活。
就拿刚才那两个齿轮举例,能用八年的那个,做了渗碳淬火处理。说白了就是把碳原子在高温下“喂”进零件表层几十微米的地方,渗完再淬火,表面硬度能直接翻好几倍,芯子还是原来的韧性——不会整个零件脆得一摔就碎。
还有常见的热喷涂,把想要的耐磨材料融化了,高速喷到零件表面,像给墙补腻子,只不过精度能控制到几微米,有些轴磨细了,喷一层再磨回尺寸,直接就能接着用,省好多成本。
说实话,同样的零件,做没做对表面处理,寿命差十倍都不奇怪。
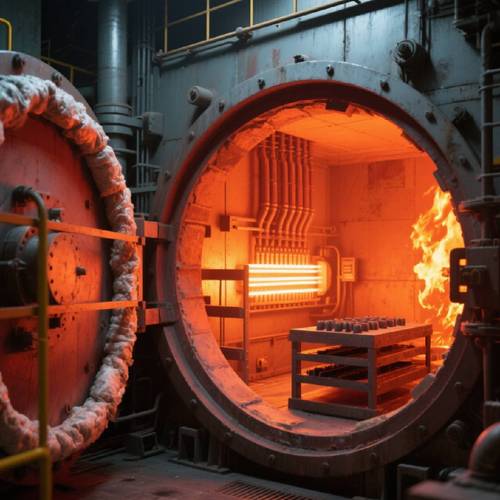 车间齿轮渗碳处理加热炉现场图
这些坑,干了十几年的老工程师也踩过
 这些坑,干了十几年的老工程师也踩过
第一个坑,就是追求越硬越好。
我早年接过一个冲压模具的活,当时想耐磨肯定要越硬越好,给表面渗层做的太厚,硬度拉满,结果试模没冲几百次,模具边角直接裂了。后来才懂,冲压的时候模具要受冲击,表面太硬没有韧性,就是玻璃,一敲就碎。得是硬表层裹着韧芯子,层厚也得卡准,厚了脆,薄了磨穿就废。
第二个坑,就是越贵越好。
有些设计师觉得高端工艺肯定好,不管什么零件都给你整等离子喷涂、纳米涂层,其实很多放在机架上不怎么动的结构件,刷一层防锈漆就够了,犯不上花十倍的钱做高端处理,纯纯浪费。
很多小厂老板更有意思,为了省几十块的表面处理钱,直接跳过工序,装上去卖出去,不到半年零件磨坏了,回来返修赔几万,亏到姥姥家。对吧?
说实话,现在不少刚入行的设计师,画图的时候只标尺寸公差,从来不给表面处理提明确要求,等加工完装上去,用不了半年就坏了,还怪钢材不好,其实就是漏了最关键的这一步。
你摸摸新自行车的链条,和用了半年磨得发涩的旧链条,那个触感的差别,就是表面那层保护膜磨没了。
不过话说回来,现在表面工程早就不是机械零件的专属了,手机芯片的引脚,新能源电池的电极,哪哪都用得上,都是在几微米的厚度里玩花样。
那天我把两个齿轮摆在徒弟工作台上,他摸来摸去,半天没说话,最后说了句,原来最不起眼的地方,藏着这么多说道。
我没接话,其实制造就是这样,好多核心的东西,都在看不见的地方。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:藏在零件皮下的表面工程:为什么有的零件用十年不磨坏
文章链接:https://www.lfdjt.com/p/zhizao/a/2666.html