 大讲堂
车间最里头那排机器,声音跟别处不一样。
铣床是低沉的嗡,磨床是尖细的吱,而那几台——你只能听到“噗、噗、噗”,像谁在水底下放小鞭炮。走近了看,水花不大,台面永远湿漉漉的,空气里混着一股说不上来的味道。像新拆开的电池,又有点像雨后电缆沟。师傅管那叫放电。
那是线切割。
头一回看它干活,我差点睡着了。丝走得慢得离谱。快走丝那台还好,丝来回跑,像织布梭子;隔壁那台慢走丝,丝只走一次,用完就扔进回收桶——贵得让人肉疼。你就看着一根头发丝粗细的铜合金丝,从工件上方慢慢降下去,“噗”的一声,没了影。
当时我脑子里蹦出来的第一个念头是:这东西,能切得动钢铁?
一刀没挨着,缝已经出来了
你要是以为它靠摩擦把铁磨掉,那这事儿就说不通了。
普通黄铜丝的硬度,莫氏大概三点几,顶天了。淬过火的模具钢,硬度是它的两三倍还不止。拿鸡蛋碰石头,能碰出一道光滑的缝?
真实情况是——丝压根没碰到工件。
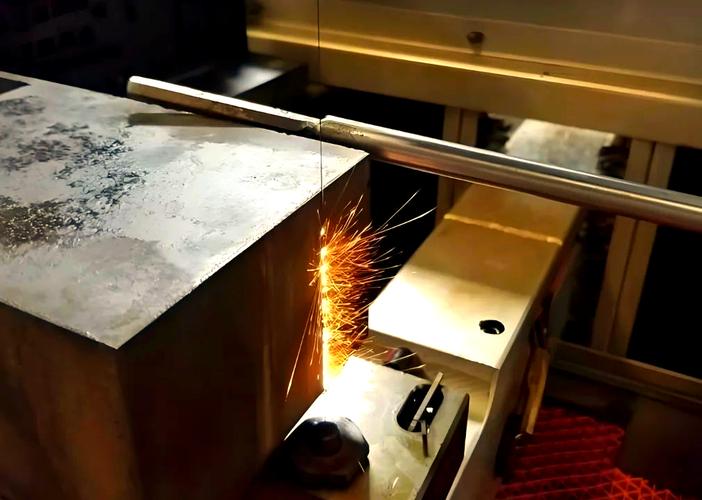
它俩中间,始终隔着零点零几毫米的缝。那道缝里灌着水。电压一上来,水里就炸出无数个小火花。每个火花把铁啃掉一个原子团那么大的坑。一秒钟几万次。坑挨着坑,连成线;线贴着线,把整块金属割开。
这是电蚀掉的。是拿电一口一口咬下来的。
所以你去摸那种刚切下来的面,不挂手,不发亮,是一种均匀的、灰蒙蒙的哑光,像细砂纸打过一样。你把两块切开的料对起来——严丝合缝,几乎看不出缝在哪儿。但它不是切开的,是被电啃出来的。
穿丝这件事,能逼疯一个新手
我第一次上手,光穿丝就折腾了二十分钟。
操作台上有个比针眼还小的导丝嘴。你得把丝头对准它,轻轻一送。眼要贴着放大镜看,手要稳。可越稳越抖。丝头稍微一歪——弯了。再一戳——戳到旁边,丝头卷成一团。
老师傅过来,看了一眼,把丝剪断,重来。三下五除二,三十秒搞定。他跟我说,别盯着丝头看,盯着那个孔看。你的手会自己找过去。
这话听着玄,但管用。后来我才明白,这就是肌肉记忆。
穿好丝,接下来是找正、对刀、编程。听起来挺机械的,实际上每一步都靠手感。工件没夹紧——切到一半丝断了。冲液不够——局部温度上去了,丝烧断。脉冲参数没调对——切出来的缝忽宽忽窄,事后再怎么修都补不回来。
这些代价,都是一根根断掉的丝换来的。

为什么切出来的活,有时候比磨床还光

这就要说到快走丝和慢走丝的区别了。
快走丝那台,丝是钼丝,来回跑,一根能用很久。便宜,皮实,适合下料、开粗。但它的切割面,说实话,糙一点。你拿手摸能感觉到明显的纹路,像唱片那种一圈一圈的沟。
慢走丝那台,丝是黄铜或者镀锌的,走一次就扔。贵。但它的电源控制精细得多,一次切割能修好几次。粗割、修割、精修,一遍一遍走下来,最后那层修完,表面粗糙度能干到镜面级别。
很多做精密冲模的产线,这道工序直接替代了磨床。省了人工,省了时间,还不用担心工件退火变形。
不过话说回来,慢走丝的丝有多贵?我问过师傅。他没正面回答我,只说了一句——你别看它细,它按公斤卖的时候,比银子还贵。
我信。
有一次他切一个硬质合金的嵌件,切完之后丝直接报废。因为硬质合金导电性差,放电的时候丝损耗特别快。那一段丝走完,基本就不剩什么了。
心疼归心疼,活还是得干。对吧?
故障拆解:断丝永远发生在最不该断的时候

断丝这件事,是所有线切割操作工的噩梦。
它永远发生在你快下班的时候。永远发生在那一刀切得特别漂亮、你觉得今天稳了的时候。然后“啪”的一声——不是响,是“噗”的一声闷响。声音突然变调了。水花乱了。屏幕上电压表一沉。你就知道,完了。
最让人抓狂的是,断丝的位置往往在工件深处。你得把丝退出来,重新穿。穿不进去。因为那只比头发丝还细的洞,已经被烧糊了。
更绝望的是,重新穿好了,对不上原来的轨迹。那一刀白切了。
所以老师傅有个习惯:切之前,先用手轻轻拉一下丝。感受一下张力。张力不对,直接换。宁可浪费三分钟,不折腾三小时。
这个动作,教不会。只能自己摸出来。
我现在还记得师傅说过的一句话。那天他蹲在机器旁边换导轮,头也没抬。他说,你记住,这根丝不是刀,是个电极。你要把它当刀,它就天天断。你要把它当电极,你就能睡个好觉。
说完他把扳手递给我,让我把导轮螺丝拧紧。别太紧,他说。紧了导轮转不动。
就跟你的人生一样。
作者|制造
排版|制造
审核|满满