 大讲堂
车间里那台电火花成型机,常年蹲在角落,油槽里泡着一块模具钢。新来的小子第一次看,问我:这不就是把电极往下怼,然后“嘭”一下烧个坑?我没忍住笑。真要这么干,工件早废了。
它更像什么?像拿一根会放电的“铅笔”,在金属上一点一点蹭。只是这笔尖不接触,中间隔着一层煤油似的绝缘液。每次放电,都是极短极短的一下。声音?不是震耳欲聋,是细碎的“啪、啪、啪”,像雨点打在铁皮棚上。你盯着看,工件表面会冒小气泡,油面轻轻翻滚。

刀啃不动的地方,靠电火花慢慢啃

先说个误区。很多人以为电火花加工是“用电钻打孔”,或者“用激光烧”。不对。激光是光,电火花是电。它也不看工件硬不硬。硬质合金、淬火模具钢,刀具上去可能崩刃,电火花照样能蚀除。这点的确有点气人,对吧。
但它换来的代价是慢。铣削几分钟能挖掉的量,电火花可能要磨很久。所以现场不会拿它开粗大部分余量。通常是CNC铣削把型腔大致掏出来,留一层余量,再让电火花去清角、清深槽、打窄缝。那些铣刀伸不进去、或者伸进去就颤的地方,才是它上场的位置。
老周带徒弟时爱说:电火花加工不是比谁力气大,是比谁沉得住气。电极要做,尺寸要缩,火花间隙要留,冲液要顺。少想一步,后面就慢慢赔。
电极往下走,油里全是细碎爆炸声
流程其实不玄。先看图纸,确认哪里要清角,哪里要留余量。然后做电极——紫铜、石墨,常见就这两类。电极不是随便削一个形状。它得比目标型腔小一圈,因为放电时电极和工件之间有个间隙,通常叫火花位。粗加工留大一点,精加工留小一点。留多少?看机床、看面积、看要求,现场一般靠经验加参数表,不敢乱拍。
装夹也要命。电极往主轴上一装,打表找正。差个几丝?外行觉得没事。内行知道,深槽里差一丝,可能就偏一边。工件也要吸牢、压紧。有次一块小模块没压稳,放电到一半,油槽里“咚”一声,工件移位。后面不是修尺寸,是直接重来。那天车间没人说话。
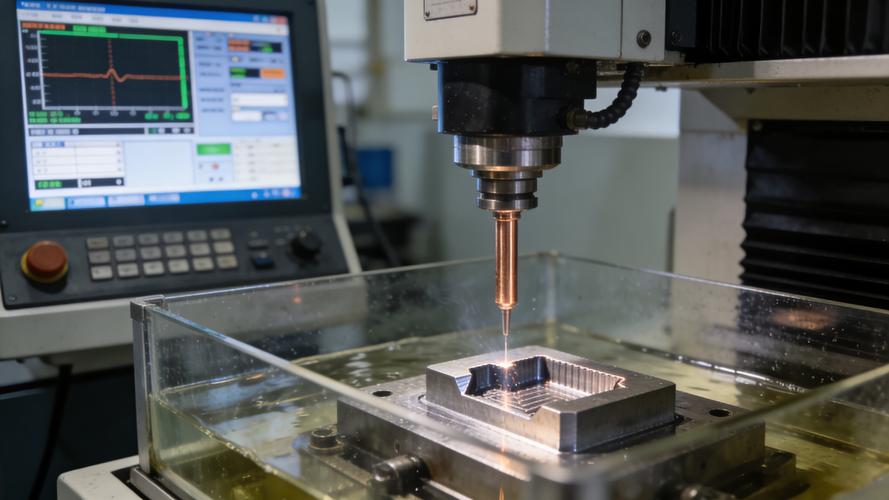
接着是找端面、设坐标、对刀。老机床靠手摇,新机床有自动感知,但该盯还得盯。然后开油,浸没工件。工作液通常就是煤油类绝缘液,作用是绝缘、排屑、冷却。别小看它。冲液不好,蚀除下来的金属小颗粒排不走,堆在放电间隙里,就容易积碳。
参数上去以后,伺服主轴开始一点点往下送。放电发生在电极和工件最近的那一点。电压击穿工作液,形成放电通道,瞬间高温把金属熔化、汽化,甚至炸出一小团。然后工作液把碎屑冲走。接着下一次。一秒里有很多次。电极慢慢进给,工件表面就复制出电极的形状。
听着挺顺?现场可不顺。你能闻到一点油雾味,听到抬刀时“噗”的排气声。机床表头电流一跳一跳。操作员站在面板前,调脉宽、调间隔、调电流、调抬刀高度。有时候还得听声音判断状态:清脆的放电声正常,闷闷的、连续的,可能就快拉弧了。
常见的翻车:积碳、拉弧、尺寸跑了
电火花加工最怕什么?不是慢,是拉弧。正常放电是分散的、一个一个脉冲。拉弧是放电点集中在一个地方,持续烧。后果很直接:工件表面烧出大坑,电极也废一块。遇到这种情况,老手会赶紧停,抬刀,冲液,把碎屑清掉,再降电流重新来。硬扛?只会越来越糟。
还有积碳。加工深窄槽时,排屑空间小,碳渣和金属颗粒堆在底部。电极下去像踩进泥里,放电不稳定。这个时候不能只怪参数。要先看冲液角度、抬刀频率、电极是不是太细、排屑槽够不够。很多问题不在电,在流。
尺寸跑了也常见。原因一堆:电极损耗、火花位放错、工件没夹牢、机床精度、温度变化。别一上来就改参数。先量电极,再量工件,再查找正。现场有句话,改参数之前先怀疑自己。难听,但管用。
跟线切割比,电火花成型更像“有形状的电极往下拷贝”。线切割用一根移动的金属丝当电极,适合贯通轮廓;电火花成型适合盲腔、深槽、复杂三维角落。两者不是谁替代谁。模具车间里,铣削、线切割、电火花、磨床,经常是接力。一个环节没留好余量,后面全在填坑。
现在有些机床加了自动换电极、自动寻位、甚至内置专家库。操作是省心了,但判断没消失。声音不对,表头不对,油面气泡不对,还是得有人停手。机器可以执行放电,不能替你决定什么时候该停。
所以下次路过那台泡在油里的电火花加工机床,别嫌它慢。它啃的,往往是刀具啃不动、或者够不着的硬骨头。一团电火花,一点一点,把金属咬出形状。过程不热闹,但很硬核。
作者|制造
排版|制造
审核|见微