 大讲堂
早上七点半,车间还没完全醒。灯一排排亮起来,空气里有切削液那股甜腻的金属味。老周把安全门拉开,指着里面那个方方正正的铁家伙说:别被它外表骗了,这玩意儿叫加工中心。
我第一反应是——这不就是个会自己换刀的铣床吗?
老周没笑。他塞给我一副耳塞,又指指地上一小撮卷曲的铁屑。你看这个颜色。发蓝,说明切削区温度不低。发亮,说明刀还利。要是发黑、发紫,或者碎成粉末,那就得停下来想想。加工中心干不干活,耳朵先知道。
先别盯着屏幕,听声音
操作面板上数字跳得欢,坐标、转速、进给,一排一排。新人容易盯着屏幕看,像看股票。老周说,屏幕会骗人,声音不太会。
正常切削,是“沙沙”里带一点闷响。主轴一转,刀具碰到工件的那一下,有种咬住肉的劲儿。如果突然变成“吱——”的尖啸,很可能是颤振,刀具或者工件在抖。再严重一点,“哐当”一声,不是刀崩了,就是工件动了。别犹豫,拍急停!
不过话说回来,急停也不是随便拍。拍完要查原因:刀补对不对,装夹稳不稳,主轴锥孔脏不脏。很多撞机事故,不是程序写得多离谱,是锥孔里粘了一粒铁屑。就那么一粒,刀柄装不贴,跳动摇出来,几秒后就是几万块的活。
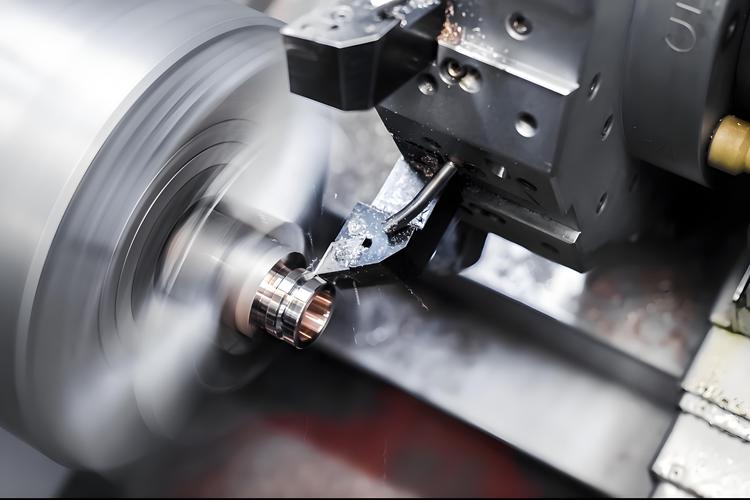
老周教我用手指摸锥孔内壁。不能戴手套,得先用气枪吹,再用干净棉布擦。摸上去要滑,不能有台阶感。有台阶感,说明拉毛了,或者有异物。刀柄插进去,拉钉拉紧,那声“咔”很轻,但老手听得出来——到位了。
刀怎么找到那个孔
加工中心最迷人的,不是它转得快,是它知道自己在哪儿。
工件一上工作台,先找正。以前老师傅用百分表打表,表针一跳一跳,像听诊器。现在很多机床带测头,碰一下,坐标就记进系统。可原理没变:给机床一个参照,让它知道工件的原点和机床的原点差多少。差多少,就补多少。
然后是对刀。刀装在主轴上,慢慢靠近工件表面,碰到的一瞬间,系统记下这个位置。不同刀具长度不一样,系统里存刀长补偿。换刀以后,主轴再出来,它会把刀长算进去。你以为它在乱走,其实每一步都在算账。

换刀那一下,最好看。刀库转起来,机械手伸出,抓刀、拔刀、旋转、插入。动作快得像拍蚊子。可要是气压不够,或者刀柄拉钉松动,机械手会卡在半空。那声音很尴尬,“咯——”,像人伸懒腰扭到腰。这时候千万别硬按复位。先看气压,再看刀库定位,再手动把机械手退回原点。不然,下一把刀可能直接砸在工作台上。
我问老周,加工中心是不是什么都能干?他摇头。它擅长铣平面、铣槽、钻孔、攻丝、镗孔,一次装夹能做好多道工序。可它也有脾气。薄壁件夹太紧,加工完一松,变形。深腔排屑不好,铁屑堆在角落,刀再进去就挤碎。硬材料转速太高,刀具红得像热铁棍,寿命掉得比股票还快。
它发脾气的时候,八成不是它笨

有回夜班,机床报警,主轴负载飙高。屏幕跳出几个字,操作工说看不懂。老周过去,先不听报警,先听主轴。声音发闷,像感冒鼻塞。他让停机,打开防护门,用强光手电照切削区。铁屑堵在槽里,切削液冲不出去。刀还在转,等于拿铁屑当磨料,来回蹭。
清理完,换刀,改了一下进给。再跑,声音顺了。老周说,加工中心报警,很多是结果,不是原因。原因可能在排屑、在冷却、在装夹、在刀具。你光复位,它还会再报。
还有一次,孔的位置偏了。操作工怀疑程序,改了又改。老周拿表打了一下工作台,发现台面有铁屑没清干净。工件放上去,等于踩在小石子上。压紧以后,工件微微翘。孔一钻,偏了。就这么简单。也这么气人。
所以每次装夹前,他都像有强迫症:吹台面,擦定位面,检查垫块,确认压板不压到加工区域。看着啰嗦,省下的却是撞刀和报废。
“加工中心贵不贵?”有人问。老周说,贵的是停机。机器一停,后面排队的活全堵住。刀具、程序、夹具、操作习惯,哪一样掉链子,它都敢给你脸色。
那怎么判断它状态好不好?老周给了个土办法:看铁屑,听声音,摸工件温度,闻切削液。铁屑颜色均匀,声音平稳,工件不烫手,切削液没焦味,基本差不了。听起来像中医,可现场很多判断就是这么来的。
我后来自己盯过一台加工中心。凌晨两点,车间只剩排风扇在转。主轴降下来,刀尖碰到毛坯,第一声切削出来。那声音很轻,像有人用指甲刮过铁皮。铁屑卷着从刀边翻出来,一圈,又一圈。屏幕上坐标在走,没有掌声。可那一刻我突然明白,所谓自动化,不是没人,是人把判断提前塞进了机器里。
至于那个孔为什么偏了?因为台面上一粒铁屑。老周早就说过。可你不亲手撞一次,总以为机器不会骗人。
作者|制造
排版|制造
审核|乐乐