2026-11-22 16:45:53
作者:
制造
车间里最不缺声音。气动扳手哒哒哒,行车吊钩哐当,砂轮尖叫。可那天,老师傅突然抬手,让我把锤子放下。我正要把一个轴承敲进泵壳。
一、先别急着敲,摸一圈倒角
轴承不是钉子。它里面有一圈滚道,滚珠或者滚子就卡在那里。你敲一下,力从外圈传进去,滚珠在滚道上硌一下。表面看着没事,装完一转,嘶嘶响。老师傅说,这叫内伤。
装配前要干嘛?摸。用手指顺着轴颈摸一圈,有没有毛刺,有没有磕碰。倒角钝不钝。油污擦掉。锈斑用细砂纸轻轻打掉,别使劲。尺寸要量。轴颈、轴承座孔、轴承内径外径。配合不是越紧越好。过盈量大,压装力大,轴承容易变形。过盈量小,内圈跑圈。通常图纸会给公差,现场要复测。
清洗也关键。铁屑、沙粒,哪怕一粒,压进去就是压痕。很多产线用煤油或者专用清洗剂,吹干,不能带水。水汽进去,润滑脂乳化,轴承很快完蛋。
 机械装配车间轴承压装操作现场
加热装配?可以。油浴、感应加热器。温度不能乱来。太高,轴承回火,硬度掉,游隙变。通常控制在一百摄氏度上下,具体看轴承类型和游隙组别。加热要均匀。别用明火烤,局部烧蓝了,那套轴承基本报废。
二、压进去只是开始,真正难的是让它“站直”
压装时,压力机压头要垂直。歪一点,轴承就斜着进去。滚道受力不均。压装力曲线会说话。正常是缓慢上升。突然掉下来,或者咔一声,可能已经压伤。手工压?用套筒,力要加在过盈配合的圈上。内圈过盈,就压内圈。外圈过盈,就压外圈。别搞反。搞反了,力从滚珠传过去,滚道压出坑。
装完盘车。手感要顺。有经验的师傅不看表,手一转,耳朵听。沙沙声,正常。咯噔咯噔,不行。轴向窜动大不大?端盖、垫片、锁紧螺母。游隙要调。圆锥滚子轴承尤其讲究。太紧,发热。太松,窜动。很多设备有预紧要求,按说明书来。
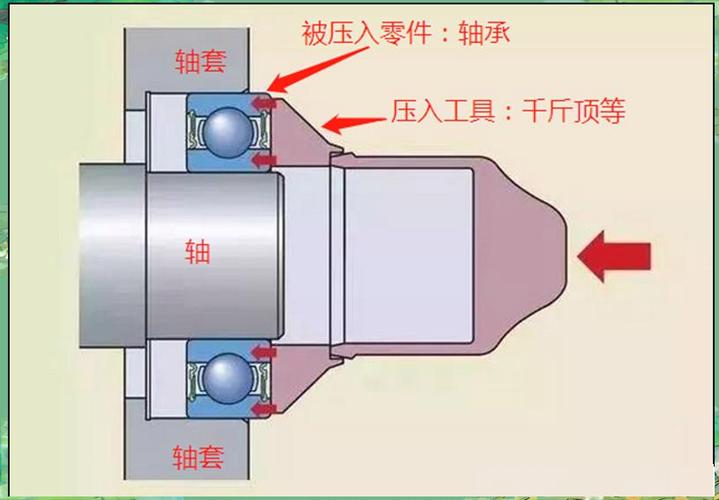 减速机轴承过盈配合加热装配工艺图
对中?联轴器那边也得看。轴承装得再好,电机和泵不同心,振动照样来。激光对中仪现在用得多了。老办法是塞尺、百分表。反正一句话,轴承不能又受径向力又受轴向力,还歪着。
三、拧螺丝的扭矩,不是越大越安心
 三、拧螺丝的扭矩,不是越大越安心
螺栓拧紧,很多人觉得越紧越安全。错。扭矩大了,螺栓屈服,反而预紧力下降。或者把垫片压溃,密封失效。扭矩小了,振动一松,漏油。扭矩扳手要校准。拧紧顺序有讲究,比如法兰,对角交叉,分步拧。先手紧,再半扭矩,再全扭矩。
有些地方用扭矩转角法。先拧到一个小扭矩,再转一个角度。这样能更好控制预紧力。液压拉伸器也有,适合大螺栓。但普通产线,还是扭矩扳手多。螺纹要涂润滑?看要求。涂了,摩擦系数变,同样扭矩下预紧力更大。不涂,可能拧不到。
防松也重要。弹簧垫圈、螺纹锁固胶、开口销、止动垫片。不是每种都万能。振动大的地方,锁固胶加机械防松更稳。
故障拆解?我见过一台泵,振动大,拆开轴承,滚道上一排等距压痕。问装配工,说敲进去的,敲的是外圈,但内圈过盈,力经过滚珠。这就是典型。换轴承,重新压装,好了。还有一次,电机端盖螺栓拧太紧,轴承外圈被夹变形,转子转起来发涩。松一点,按扭矩来,没事了。
问答时间。新人问:为什么不能用锤子敲?老师傅说,锤子是冲击力,不是均匀力。轴承是精密件,滚道像镜面,你拿锤子敲,等于拿小石子砸镜子。新人又问:加热行不行?行。但别用气焊枪,受热不均,退火。新人再问:那装不进去怎么办?别硬压。停下来,查尺寸,查倒角,查毛刺。硬压进去的,迟早出问题。
还有一点,装配环境。灰尘、湿度。精密轴承装配,很多在洁净间。普通车间也要防尘。工具别乱放,量具定期校准。手套要干净。手上汗渍也能锈。这不是矫情。轴承锈了,早期点蚀,声音就来了。
那天最后,我们把轴承放进油浴,加热,轻轻一推,到位。没有锤子。盘车的时候,手指搭在联轴器上,像转一颗浸了油的玻璃珠。老师傅点了根烟,没说话。后来那台泵跑了很久,没异响。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械装配现场:那把锤子差点毁了一台泵
文章链接:https://www.lfdjt.com/p/zhizao/a/25533.html
 大讲堂