 大讲堂
车间最里头那间小房子,夏天是蒸笼,冬天是冰窖。一台老机器蹲在墙角,立柱上的油污顺着往下淌,地上垫着一块踩得发亮的铁板。
新人第一次跟进来,眼睛都是直的——就这?
对,就这。两根夹头,一根细铁棒,慢慢拉。拉到断。
问题是,大多数人对拉伸试验的理解,停在“拉断看看多结实”。我每次听到这话都想扶额。结实?结实是个什么东西。是拉断前那个最大的力,还是断之前的变形量,还是曲线突然趴下去的那个拐点?三个答案,三种零件,三种命。
机器不回答这种问题。它只给你一条线。

装夹那两分钟,决定后面一小时白不白干
试棒两端塞进楔形夹块,液压泵或者手动泵一压,夹块往里收,越拉越紧——这结构挺妙的,拉力越大咬得越死。但有个前提:你得对中。
歪一点点,力就不是纯拉的,还捎带着弯。结果怎么着?试棒压根不在标距中间断,贴着夹块根部崩了。一根棒子,从下料到车削,磨半天,两分钟报废。我见过有人连着断三根都是这个原因,人站在那儿发愣,手里还攥着断掉的上半截。
然后卡引伸计。那玩意儿是整台机器上最娇气的零件,两个刀口搭在标距段上,橡皮筋或者弹簧勒住。断的那一瞬间它得赶紧弹开,慢半拍就完蛋。老机器靠橡皮筋自己崩,新一点的带自动脱落机构。要是没脱干净,试棒一断,引伸计顺着力飞出去,砸在铁地板上,那今天基本别想干活了。
装好也别急着拉满。先给一点点力,把夹具间隙、把试棒那点轻微弯曲全压平。曲线开头一小段总是弯的,像没睡醒。等它直起来,才算真正开始。
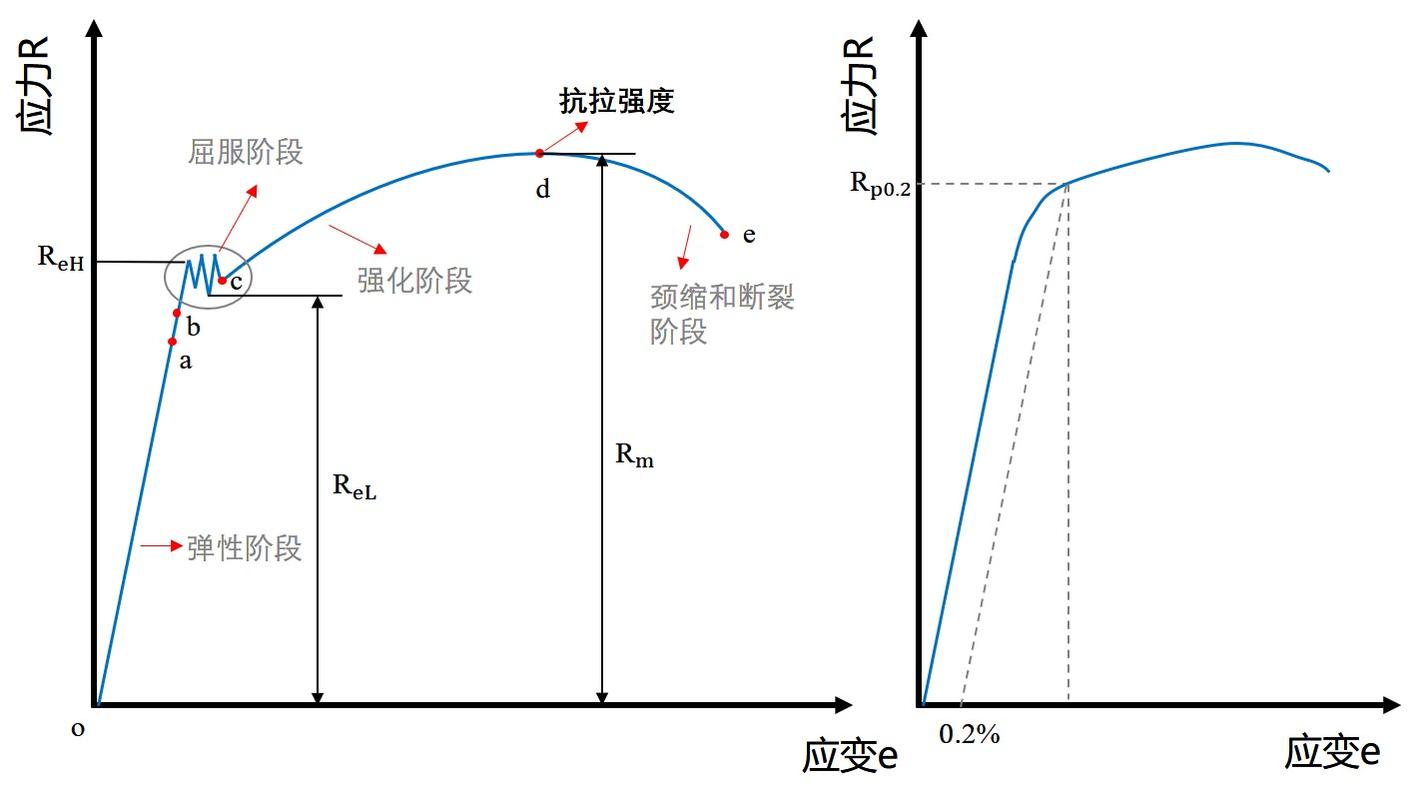
曲线趴下去的那一下,才是关键

机器慢慢拉。力往上走,变形跟着走。
走到某个地方——低碳钢最常见——它会突然趴下来。也不是真趴,就是横着走一段。力不怎么涨了,变形哗哗地跑。屏幕上那段几乎水平的台阶,叫屈服。
这段东西,是很多产线的命门。
为什么?零件在装配、拧紧、压装的时候,一旦应力越过这个台阶,材料就回不去了。你拆下来一看,它比原来长了一点点。公差就是这么丢的。没人骂机器,机器没错。
有人只盯着最上面那个峰,觉得抗拉强度高就是好料。这俩不是一回事。抗拉强度是试棒能扛住的最大名义应力,出现在颈缩开始之前。它高,往往说明材料硬、脆、不太愿意变形。放在需要吸能的场合,反而是麻烦。
峰过去之后,试棒中间会慢慢变细,像拉一块太妃糖。缩到一定程度,某个位置越缩越快,力反倒开始掉。那是颈缩。再撑几秒,咔。
声音挺有意思。脆性材料断的时候是清脆一声“啪”,几乎不给你提示。韧性材料是“咔”,接着闷一下,像把剩下那口气吐出来。
说实话,第一次听到这声的人,表情都挺复杂。
断在哪儿,比断不断更值得看

拉伸试验最有意思的部分,其实在断裂之后。
断在标距正中间,断口收成杯锥状,边缘一圈斜的剪切唇,中间灰白纤维区——这是最老实的结果。材料有塑性,数据有效。
断口平、亮、带放射状纹路,几乎没缩颈。脆。别在这个温度下用,也别指望它吸冲击。
断口上冒出点状白斑。很多时候是氢惹的祸,藏在钢里,拉的时候才露脸,属于事前看不出来的毛病。
断在标距外面。夹块附近,或者圆弧过渡那段。数据直接作废,问题多半出在试样加工——过渡圆角太尖,应力全挤在那儿。
断在夹口里面。夹块齿太利、夹持力太狠,等于拿钳子咬出个缺口。要么就是你压根没对中。
还有一种更阴的:断是断在中间了,可断口是斜的,四十五度。说明拉的同时还扭了或者弯了。夹具不同心,试样本身有偏。这种数据,盯着曲线看不出来,得看断口。
很多产线的老师傅,拿到试棒先看断口,再回头看曲线。顺序不能反。
温度这事也躲不开。冬天,车间没暖气,早班第一根的结果往往偏硬偏脆。有人会先让机器空跑几趟,或者把试样搁在屋里缓一阵再上机。速度也一样——拉得快和拉得慢,屈服那一截能差不少。标准里写多少就摇多少。手摇的老机器,不同人摇出来的曲线长得都不一样,这个真糊弄不过去。
新人后来问我:那到底看哪个数才算数?
我说,看你想让这根东西去哪儿。要去冲压,就盯它趴下去之后还能爬多高;要去承力,得看断口收不收;要拧成螺栓,屈服那一段你最好背下来。
机器只管拉。要用它的,是自己。
作者|制造
排版|制造
审核|白杨