 大讲堂
断在凌晨两点的那颗齿
减速机是夜里停的。操作工电话打过来,声音发抖——齿断了。我到现场,断口白花花一片,像谁拿钳子掰断的冰糖。
油不缺,温度记录也正常,轴承没异响。旁边一个干了三十年的老师傅蹲下去,拿指甲盖在断口上刮了两下,站起来说:先别急着换件,割一块下来,磨个片子看看。
磨片子。这三个字听起来像木工活。
其实它是金相分析的第一步。
它到底在看什么
说金相分析,很多人脑子里冒出来的画面是显微镜下那片五颜六色的花纹。漂亮,像抽象画。然后呢?没有然后了。
那就白瞎了。
金属这东西,从冶炼、锻造、热处理到机加工,每一道工序都在它身体里留了痕迹。冷却快了,晶粒细;冷慢了,晶粒粗。表面渗了碳,往里就是一层一层不一样的组织。它一直在记日记,只不过用肉眼看不见。
金相分析干的事,就是把这本日记切开、磨亮、腐蚀一下,让那些字显形。
病理切片。对,就是这个意思。医生从你身上取一小块组织,染色,放显微镜下看。金相师对钢铁做的事,一模一样。
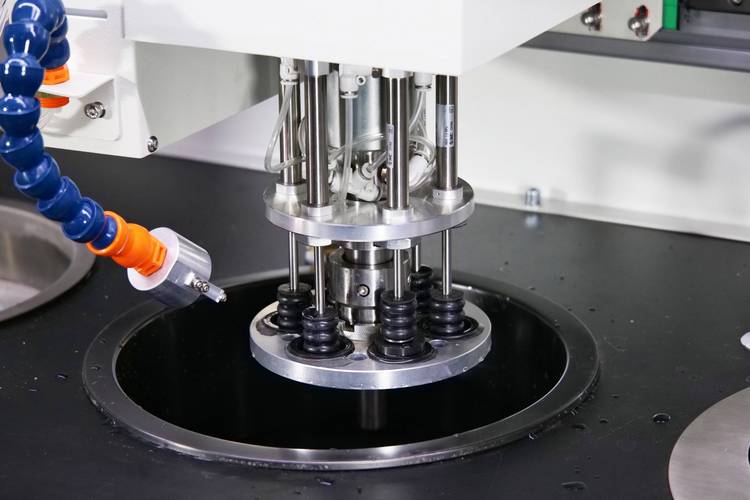
一块铁怎么变成一面镜子
流程不长,但每一步都能把人坑哭。
取样。这一步最要命。断齿在哪儿?裂纹源在哪儿?你要是随手在齿轮边上割一块,切到了正常区域,磨出来的图漂亮得很,什么毛病都看不出来。所以取样位置得先想清楚——断口根部、裂纹尖端、受力最大的一侧,通常都得取。
切割得用线切割或者低速锯。为什么强调低速?高速砂轮片一挨上去,局部温度能窜到几百度。那一片金属的组织,当场就被你改写了。你还以为是人家热处理没做好。
切下来的小块,有时候薄得跟指甲盖似的,得用树脂镶起来,做成一个小圆柱,不然手根本捏不住。
再往下是磨。粗砂纸、细砂纸,一级一级往下走。这一步没有捷径,就是手上磨,水龙头一直冲着。磨到什么程度?磨到前一道的划痕全部消失,只剩一个方向的新划痕。然后转九十度,再磨。
细砂纸走完,才是抛光。绒布上撒金刚石喷雾,转盘转着,手轻轻压上去。这个手感很难讲,压重了表面会被压出变形层,压轻了抛不掉。老师傅的手是有记忆的。
抛完,那块铁表面比镜子还亮,能照出人影。
接着——腐蚀。
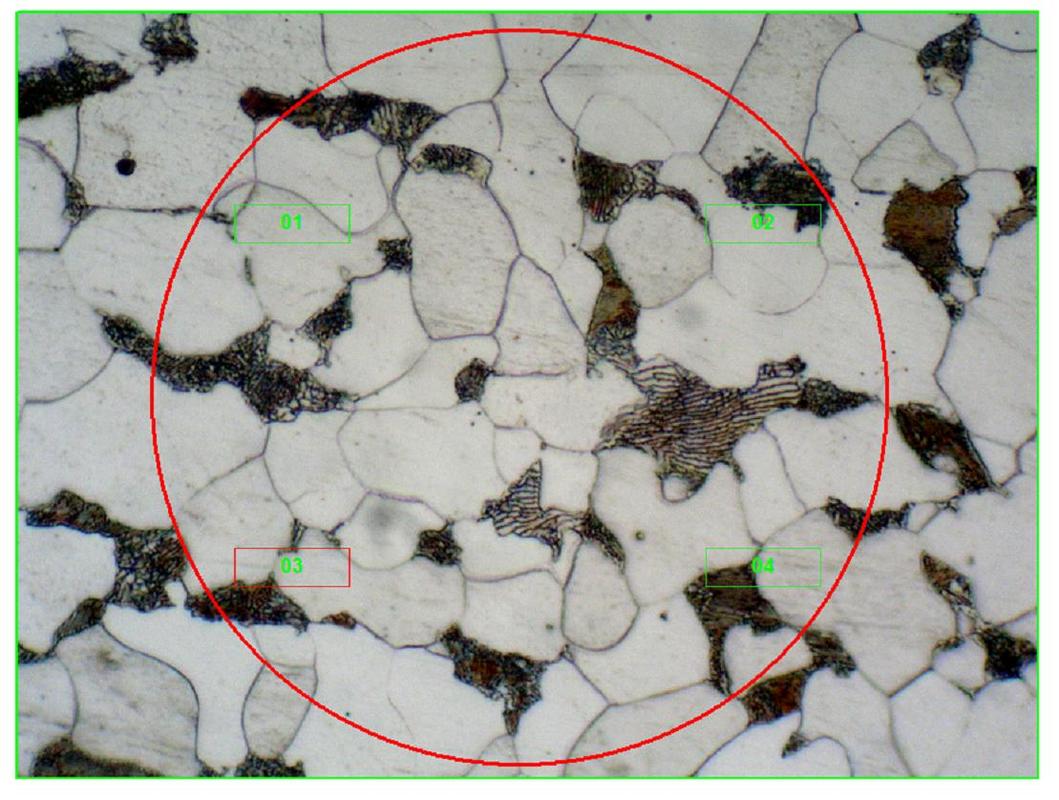
棉签蘸一点腐蚀液,在镜面上擦几下,几秒钟的事。那层镜子啪一下就暗了,泛出雾蒙蒙的灰。赶紧冲水、吹干。
这时候放到显微镜底下,整个世界就出来了。
显微镜底下的那点事儿

我们那批齿轮是渗碳的。
渗碳是什么意思?表面往里灌碳,让它硬,心部保持韧。硬扛磨损,韧扛冲击。这是齿轮最经典的活法。
显微镜底下,表层颜色深、组织致密,往心部走,颜色慢慢变浅,组织也变粗。这中间那条分界线,就是渗碳层深度。拿测微尺一量,够不够,一目了然。
那批齿的问题在哪?表层下面有一小段颜色明显比正常的深,硬度应该掉了一大截。行话叫磨削烧伤。磨齿的时候砂轮进给太猛,或者冷却液没浇到位,局部瞬间升温,把已经淬好的组织又回了一次火。
那块软的地方,就在齿根。齿根是齿轮受力最狠的位置。
裂纹从那儿起,一点都不奇怪。
你看,金相图上没有裂纹两个字,也没有箭头。它就是一层颜色、一条边界、一点深浅的差别。懂的人看两眼,事故原因基本就定了。
不懂的人,会觉得这图挺好看的。
金相分析最大的价值,不是告诉你它坏了,是告诉你它什么时候开始坏的,以及是谁弄坏的。
这话听着有点狠。但它干的就是这个。热处理背锅还是磨削背锅,进货材料有没有问题,锻造有没有过烧——很多时候,吵半个月的架,磨个片子,十分钟就吵完了。
几个新手最容易栽的坑
说几个我见过、也自己踩过的。
腐蚀过头。这个太常见了。多蘸了两秒,晶界糊成一片黑,什么组织都看不清。重磨,重抛,重来。一片试样来回折腾三四次很正常。
抛光没抛干净。残留的划痕,在显微镜下跟裂纹长得很像。新手一激动,指着说这是裂纹!老师傅过来瞟一眼,说你重抛一遍。抛完,划痕没了。脸有点烫。
取样位置错了。前面说过,但值得再说一遍。有个同事切在了偏析带上,铁素体一条一条的,他结论是材料带状组织严重超标。换位置重切,干干净净。带状组织这东西本来就跟轧制方向有关,切错方向能看出一堆假象。
还有切割烧伤。这个最阴,因为它伪装成材料本身的问题。
说到底,金相分析这活儿,七分在磨,三分在看。片子磨不好,看什么都是错的。
产线上出问题,我通常先问一句:片子谁磨的,磨了几遍。这话听着不专业,其实很说明问题。手上功夫不到位,设备再贵也白搭。
至于那批齿轮——后来把磨削参数往下调了一档,冷却液流量加大,换了砂轮。再没断过。
断口还在我抽屉里,用塑料袋装着。偶尔拿出来看看,还是那句话:铁不会撒谎,只是它说话声音太小,得磨一磨才听得见。
作者|制造
排版|制造
审核|乐乐