 大讲堂
车间里最会骗人的声音,往往不是冲床。是注塑机开模那一下,气压“噗”地一泄,模具分开,一只横走式机械手慢悠悠探进去。吸盘贴住刚成型的塑料件,真空阀一开,产品被拽出来,放到输送带上。动作看着利索。
可某天它不这样了。吸盘贴上去,产品晃两下,掉回模具边缘。新人说,机械手是不是定位偏了?老维修没理,弯腰看机械手手腕后面那捆气管。透明管子内壁有一小段水珠。就这点水,真空压力上不来。机械手背了锅。
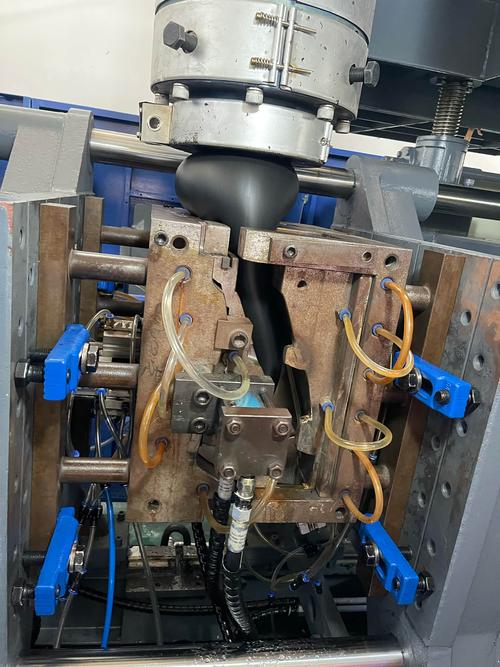
它不是在“抓”,很多时候是在“贴”

很多人一听机械手,脑子里就是五根金属手指,张开,合拢。现场不是那样。至少在注塑取出这个环节,末端执行器常常不是爪子,而是吸盘、夹爪、气针或者几片薄薄的仿形板。产品刚脱模,还软,还热,表面可能有一层脱模剂。你让金属钳子去夹,夹痕、变形、掉件,全来了。
吸盘干活,靠的不是吸力这个词。它靠压差。真空发生器把吸盘里的空气抽走,外面大气压把产品往吸盘上按。听起来简单。可吸盘唇边一老化,产品表面一翘,气管一折,过滤器一堵,压差就没了。啪。产品掉在模具分型面上。模具合下来,轻则压伤,重则撞坏型腔。
我见过新人拿手去按吸盘测试,觉得挺紧。没用。静止状态和高速横移是两回事。机械手一加速,产品惯性往外甩;一减速,产品又往前冲。吸盘这时候像什么?像你用嘴吸住一块果冻,然后猛跑。能不掉吗。
所以取件稳不稳,先看三样:吸盘有没有贴平、真空有没有真正建立、产品有没有地方让吸盘咬住。别一上来就调轨迹。轨迹背不了所有锅。
一只取出机械手,被哪些东西指挥
机械手看着是自己动。其实它背后站着一串东西。控制器发指令,伺服驱动器给电机电流,电机转,减速机降速增扭,同步带或者丝杠把旋转变成直线,导轨撑着,编码器再告诉控制器:我到了,或者我没到。
另一路是气。电磁阀一得电,压缩空气冲进气缸,夹具开或者合。真空阀一动作,吸盘开始吸。听着乱?现场更乱。机械手还要跟注塑机对信号:模具开到位没有,顶针退到安全位置没有,安全门关好没有。少一个信号,它就停在半路。急死人。

有次产线换模具,机械手取件总是慢半拍。操作工骂机械手笨。查了半天,是注塑机开模信号来得晚。机械手在等。它不是在思考人生,它在等一个电平。
示教器上的点位,也不是越多越好。点太密,加减速频繁,机器抖,吸盘容易甩件。点太飘,路径绕,节拍拉长。老师傅示教,常常是贴着障碍物走,但在关键位置留一点余量。模具会热膨胀,产品会变形,机械手本身也有重复定位误差。余量就是给这些看不见的变化留的。
报警响了,先别拆伺服
控制柜报警,红灯一闪,很多人第一反应:伺服坏了。先别急。取出机械手报“取件失败”“真空异常”“伺服过载”,原因经常不在伺服。
真空异常,先摸气管。有没有折成死弯?再拆过滤器。里面是不是一层灰、一层水?真空发生器用小孔文丘里管,孔很小,油污一糊,吸力就掉。还有吸盘。唇边磨平了,看起来完整,贴上去漏气。换一个,几秒钟的事。
伺服过载呢?先手动低速走一段。听导轨有没有干摩擦的沙沙声,摸电机烫不烫,看同步带是不是紧得发亮。很多过载不是电机力气不够,是机械阻力变大。缺油、异物、轴承发涩,都会让电流往上窜。还有一种,加减速参数太猛。机械手像被人从后面踹了一脚,不报警才怪。
撞模最吓人。通常要查:示教点是不是太贴模具、产品有没有粘模、顶针有没有回退、开模信号有没有抖动。别只怪机械手。它只是最后那个执行动作的。
气动和电动,也常被拿来比。气动夹具结构简单,便宜,抗造,动作快。但速度不好精细控制,声音大,气管一多像章鱼。电动夹爪、电动吸盘可控,能调力,能反馈,但贵,怕过载,调试麻烦。选哪个?看产品。看节拍。看老板预算。对吧。
安全这事,不多说不行。机械手在模腔内取件,模具就是一把悬着的刀。光栅、安全门、双手操作,别旁路。老维修再着急,也不会把头伸进合模区。手伸进去,机械手不会认人。
那天后来怎么解决的?新人把过滤器滤芯换了,气管里的水珠擦干,又把真空压力开关往下调了一点。机械手重新探进模具。吸盘贴住塑料件,真空表针轻轻一跳。产品跟着出来,稳稳放在输送带上。车间还是热,注塑机还是嗡嗡响。机械手没变聪明。只是那根透明气管,终于顺了。
作者|制造
排版|制造
审核|阿辰