 大讲堂
周四下午三点,那托盘零件又回来了。
不用看图纸我也认得它们。托盘边角磕掉的那块漆,是我上礼拜亲手补的。叉车司机把它往待处理区一放,铁架子磕在水泥地上,“哐”一声,整条通道都听得见。旁边学徒抬头看我。我说别看,干活。
那一声响,其实是钱的声音。一块料从毛坯进门,到能安安稳稳装到机器上,中间经过多少双手,它自己心里有数。而返工,就是把这条路倒着再走一遍。有些还得走两遍。
先说一个误会:很多人以为返工率是质检科的数字
不是。
质检只是那个把结果念出来的人。体温计不发烧,发烧的是人。返工率这个数字,是从机床旁边的每一分钟里长出来的。你去问质检,他能告诉你哪批活儿不对;你该问的是,它为什么一开始就不对。
我见过太多车间把这个指标挂在质量部门头上。于是质量部只干两件事:把标准放软一点,或者把挑出来的活儿偷偷塞回去。数字好看了,钱一分没少花。
还有第二个误会更要命——以为返工率高是因为“设备精度不够”。说实话,我干了这么些年,因为机床本身精度不行而返工的,占比不大。大多数时候,机床是好的,刀是好的,人是好的。是这中间某个环节的“前提”没被说清楚。
跟着一块料走一圈,返工到底在哪儿生出来的
从毛坯说起。铸件或者锻件进来,身上裹着一层黑皮。第一刀要啃进去多少,这事儿得靠人判断。黑皮硬,里头软,一刀切太深,刀尖就崩。老师傅靠听——这不是玄学,切削力的变化会从刀杆一路传到床身上,闷响变尖响,那就是刀在叫。

然后装夹。这一环最容易被忽略。一块薄壁件,压板一压,它就变形了。力往下走,零件中间鼓起来,或者两头翘。你在机床里量是好的,松开压板,它弹回去了。超差。返工。
我认识一个老师傅,装夹薄件的时候底下垫铜皮,压紧的力道靠手上的感觉。他跟我说过一句:夹得太死,零件会记住这个力。话糙,但准。
再往下是热。主轴一转,切屑往外飞,滚烫,落进切削液里“刺啦”一声。零件自己也在热。刚从机床上抱下来量,尺寸是小的;等它凉透,尺寸又变了。很多产线把零件堆在机床边上自然冷却,也不测温,拿起来就量。量出来不对,返工。第二天早上凉透了再量,其实是好的。
这种返工最冤。它不是没做对,是没等到“对”的时候。
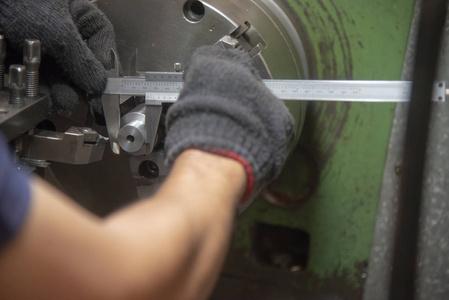
测量这一环更微妙。卡尺捏在手里的松紧、量具本身的温度、工件表面的毛刺,都能让读数漂。有一回我拿同一件零件,三把不同的卡尺量出三个数,差了半个丝。卡尺没坏,是人手不一样。
你发现没有,上面这些环节,没有一个在“质检”那一段。质检只是最后负责说“不行”的那个人。前面每一段往误差里塞一点,塞到最后超了线,账全记在质检头上。
返工里最贵的,从来不是那两分钟
很多人算返工成本,算的是“再加工一次要多少工时”。这个算法漏了一大截。
第一次加工,夹具调好了,刀具对好了,程序跑顺了,班次的人手也熟了。第二次呢?这些前提基本都得重来。换个班,换个人,基准就变了。所以返修件的失败率往往比首件还高——这不是心理作用,是基准丢了。
更麻烦的是隐性那部分。机床档期。返件插进来,原本排好的活儿往后挪。交期拖了,客户催了,运费加了急。这些不进账,但都是真金白银。
所以我一般这么看待这个指标:一种是“偶尔出几件”,那是波动,盯一盯能压住;另一种是“每批都出几件”,那是系统,盯不住,得回去改工艺。可惜车间里大部分人忙着扑前一种火,后一种就一直在那儿烧。
下面这几个问题,是新人问得最多的,我干脆一并答了。
“我们师傅手艺这么好,怎么还有返工?”
正因为手艺好,才一直在替工艺兜底。他今天状态在线,补得准;明天累了,补得就偏。稳定这件事,靠人不靠得住,得把那条边界写下来——夹紧力给多大,刀具什么时候换,冷却多久再量。写下来了,普通人也做得出来。
“那把公差放宽不就行了?”
有时候行。更多时候不行。公差是设计给的,要动它,得回去问设计当年为什么定这个数。十有八九是装配需要,放不了。你放宽的每一丝,最后都会在装配线上还回来。
“降到多少算好?”
没有统一答案。粗加工和精磨根本不是一个量级,不同工序之间拿来横向比,纯属自找难受。真正有用的做法是跟自己的历史比,看趋势,看它是在往上走还是往下走。
我跟学徒说过一句话,现在也这么说:零件第二次进车间的时候,没有一个赢家。你当时省下的那两分钟,最后都会用别的方式,一分不少地还回来。
作者|制造
排版|制造
审核|安然