 大讲堂
夜里两点的车间,声音是分层的。液压泵低吼,风扇嗡嗡,冲压机每一下都像有人拿大锤敲地。突然,那个节奏断了。不是爆炸,也不是报警长鸣,就是“啪”一声,电磁阀泄压。泵还在转,滑块不动了。操作工抬头看红灯,班长看表,我先蹲下去闻。有没有烧焦味?有没有漏油?
机器不转的时候,钱在怎么漏
很多人把停机时间理解成维修工单上的那几个小时。说实话,那只是最显眼的一段。机器真正开始亏钱,往往在红灯亮之前。比如上料机构已经有点卡,操作工为了保产量,用手捅一下,机器又跑。跑出来的件尺寸飘了,质检一拦,整批隔离。这段时间机器在转,产出却不算数。你说它算不算停机?
更直观的算法是:产出归零的那一刻,停机时间就开始了。设备空转等料,也算。模具温度掉下来,再升温,也算。机械手抓空,传送带堆满,前道工序被迫降速,后道工序断料,都算。它像高速路上一脚急刹。你只看见那辆车停了,后面一串车都在冒烟。

所以车间里最怕的,不是某个大轴承突然抱死。那种事反而好办,叫人来,拆,换,试。目标清楚。怕的是那种“跑跑停停”。一次几十秒,操作工拍两下就好。记录表上懒得写,班后一算,产量少了,但找不到哪次是大头。
跟着一次卡料走完停机时间
我带新人时,喜欢让他站到包装线尾端。别只看机器,看瓶子怎么走。输送带拐弯处,瓶身一歪,卡在护栏缝里。后面立刻顶上来,像地铁口有人鞋带开了。变频器过载,线停。
操作工第一反应通常是拍急停,拉开门,拽。拽不出来就硬拽。瓶子碎了,玻璃渣掉进导轨。这时候再开机,光电开关被碎屑挡住,机器以为还有料,其实没有。又停。你看,停机时间被切成了三段:卡料、清渣、复位。每段都不长,合起来一个班就没了。

老手怎么干?先停上游,再关气。用手电照导轨,看是瓶子变形,还是护栏间距跑了。掏完卡料,拿抹布擦光电眼。别嫌麻烦,那三十秒擦拭,换来的是一小时不复发。当然,有时候擦了也复发。那就得查皮带张紧、托辊轴承、导向板磨损。停机时间不是从你打开防护门才开始的,它从第一次“将就一下”就埋下了。
大修像心梗,小停像牙疼
大故障停机,动静大。主轴抱死,伺服报警,整线黑屏。所有人围过来,备件、图纸、厂家电话,资源一下子聚拢。计划排产马上调整,客户那边也能解释。怕就怕它没计划,但至少你知道敌人在哪。
小停机不一样。它藏在换型、换料、首件确认、点检签字里。比如换模。行车来了,模具吊起来,对定位圈,拧压板。听着简单。可螺栓锈了,垫片找不到,扳手被上一班拿走,工艺参数还在老师傅的手机里。操作工一边调一边等首件报告。机器处于“能动但不敢动”的状态。这算不算停机?在厂长眼里,它没产出,就是停。
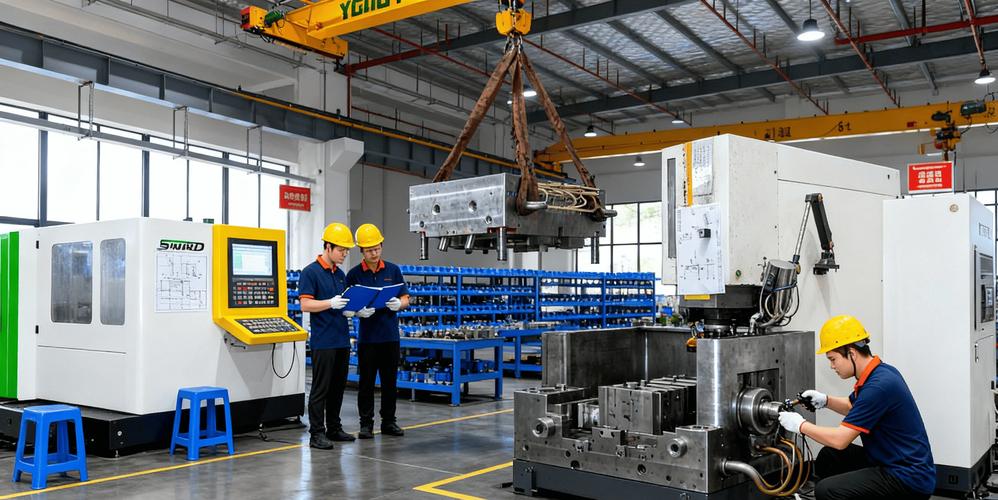
很多产线把换型时间算作“必要停机”,然后就不管了。错。必要停机也能压缩。工具定置、模具预热、参数标准化、首件检验前移,这些动作不玄。就是把等人、找东西、试错的时间,提前干掉。你不用买新设备,也能抠出产能。
有个简单的判断法:如果停机时大家在等,而不是在干,那时间就有水分。等人,等工具,等行车,等工艺,等质检,等备件。真正的维修动作往往只占其中一段。剩下的,全是管理缝隙。
问答时间。新人常问:那停机时间到底该记到哪一步?我的习惯是,从“这一秒没有合格产出”开始,到“这一秒稳定产出合格品”结束。中间不管机器转不转。有人觉得苛刻。可你按这个口径记一个月,就会发现,最大的停机不在故障灯里,在交接班本上,在找扳手的路上,在等首件确认的那支烟里。对吧?
作者|制造
排版|制造
审核|阿辰