 大讲堂
一、那声音像马蜂,刀尖可不是乱抖
车间那台机床一开,主轴附近会冒出一种细高的嗡声。像马蜂,又像老式显像管电视没关。第一次靠近,人会本能缩脖子。我当年也缩过。师傅拿扳手敲我安全帽:别躲,刀在干活。
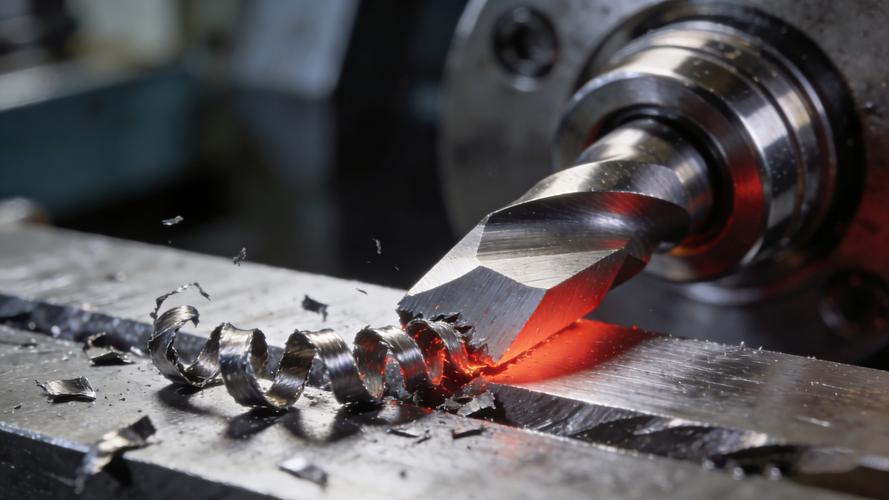
干的是超声振动加工。别被“超声”俩字骗了,不是拿声波去轰工件。更像给刀具加了一把看不见的高频小锯。刀尖一边转、一边进给,一边还在轴向或径向快速抖。频率通常在两万赫兹往上,人耳听不见,听见的多是谐波、机架共振和冷却液喷溅的混合音。振幅呢?几微米到几十微米。小得可怜。但切硬材料时,这点抖动很要命。
为什么?普通切削像拿菜刀硬压冻肉。超声振动加工,更像切肉时手还在来回锯。接触、离开、接触、离开。每转里真正“咬”住材料的瞬间变短,摩擦和切削热被拆散,排屑也跟着顺。说实话,第一次看它钻玻璃小孔,我盯着切屑看了半天——不是长条,是白粉混着细碎颗粒往外冒。

二、装刀到试切,师傅只盯四件事
超声刀柄不是普通刀柄。里面塞着换能器,通常是一叠压电陶瓷;再往后有变幅杆,把微小位移放大;最后才是夹持刀具的那一段。看着像一根粗壮刀柄,其实里面在开音乐会。电源把电信号送进去,陶瓷片跟着伸缩,变幅杆再把振动传到刀尖。
这玩意儿装起来,比普通刀柄讲究。锥面要擦干净,拉钉要拧紧,接触面不能有油膜。油膜一垫,振动传不过去,电源就开始犯病。师傅让我摸过空载时的刀柄——别问,被骂了。那东西表面不一定烫,但内部局部发热很快。冷却没跟上,压电陶瓷容易退极化,变幅杆也可能裂纹。
对刀也要轻。普通刀具可以“哐”一下靠上去,超声刀柄在振动时碰工件,声音会变尖,甚至报警。试切时,老师傅主要听四件事:空载声音是否干净、加载后功率是否平稳、切屑是否顺畅、刀尖有没有异常发热。看仪表?看。但耳朵有时候比仪表更早发现不对。
三、翻车往往不在刀,在匹配和散热
很多人以为买了超声刀柄,普通加工中心就能起飞。没那么简单。主轴刚性、动平衡、接口精度、冷却通道,哪一项拉胯都白搭。我见过最冤的一次:刀柄报警,操作工换了三把刀,最后发现是拉钉没拧到位。振动能量在接口处打滑,电源以为负载异常,直接保护。
常见故障还有几种。空载正常,一吃刀就停:可能是参数太猛,振幅和进给不匹配,负荷把振动憋住了。声音发闷、功率飘:检查变幅杆有没有裂纹,换能器有没有过热。加工表面突然变差:别先怪刀具,看看冷却液是不是冲偏了,排屑是不是堵在孔里。超声振动加工不是大力丸。大余量粗切,它不擅长;深孔排屑,它有帮助;硬脆材料小孔、微槽、精密切削,它往往能派上用场。
成本也得说。超声刀柄贵,电源贵,维护还挑人。普通产线要不要上?看工件。你要是天天切铝合金大块,上它有点杀鸡用牛刀。你要是在陶瓷、玻璃、硬质合金上打小孔,还老崩边,那值得试试。不过话说回来,别指望装上就万事大吉。参数是试出来的,不是抄来的。每台机床、每套刀柄、每种材料,脾气都不一样。
我至今记得师傅那句话:超声振动加工,说白了就是让刀尖学会“抖”。抖得对,切削轻快,排屑顺,表面好看。抖不对,报警、发热、崩刃,一样不少。机床不会骗人,声音也不会。你多站一会儿,多听两遍,大概就懂了。
作者|制造
排版|制造
审核|见微