2026-09-24 15:11:52 分类:正文
刚跟着我逛到第三台磨床,班长蹲在机床旁的工具箱上,铅笔头在记事本上划得沙沙响。新来的小孩凑过去瞅了一眼,全是勾勾画画的数字,抬头问我,师父他算啥呢?
这不,算OEE呢。小孩哦了一声,说我上课学过,设备综合效率对吧?不就是三个数乘起来嘛。我笑了。我见过多少干了五六年的老技术员,都能把公式背下来,照样算出来的OEE连鬼都不信。
别先背公式,先看车间里的真问题
很多人刚接触这个,上来就死记硬背公式,把三个率背得滚瓜烂熟,一脚踏进车间直接懵。
你去看不同车间算出来的OEE,同一个厂子同型号的机器,能差出二十个点去。不是机器的问题,是算的人就没打算说实话。
有的为了KPI好看,把吃饭、开会、甚至下班提前停机打扫的时间,全从计划工时里扣出去,最后算出来OEE快九十,问他为啥月度产能还差一大截,没人能说清。
全是水分。
说实话,OEE哪是什么高大上的工业概念,说白了就是帮你算清:今天买过来的这台机器,一天八个小时,到底干了多少能赚钱的正经活。
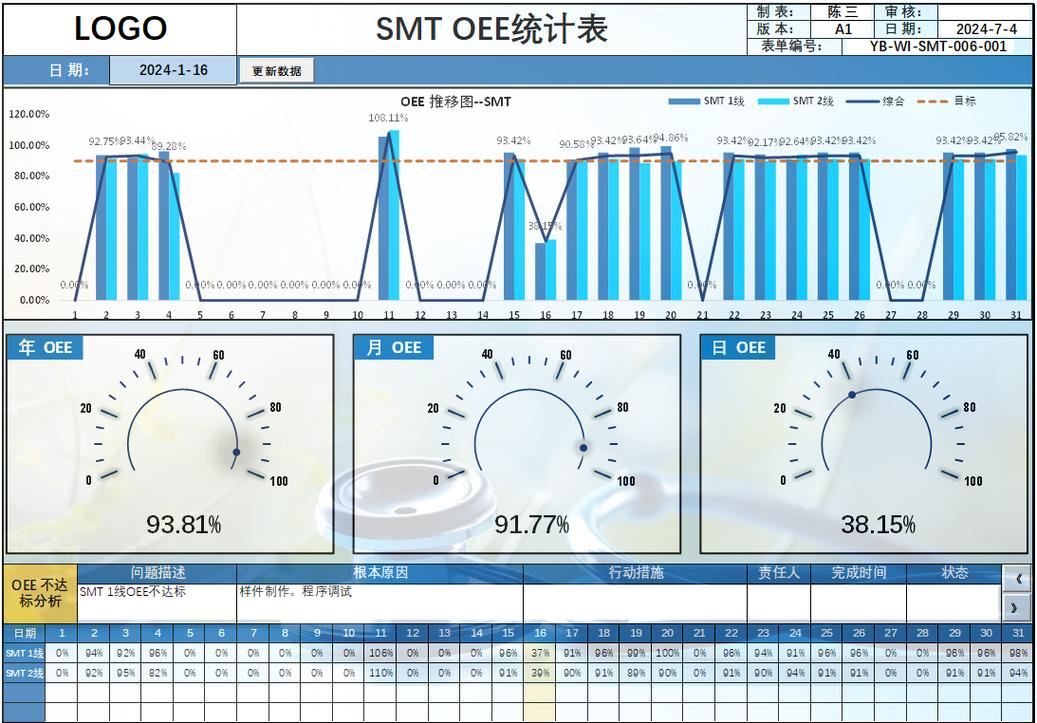 制造车间机床OEE统计手写白板
三个数拆明白,哪藏了水分都能挤出来
说穿了就是三块,没那么复杂。
第一块是时间,你计划让它干八个小时,中间换模停了半小时,故障修了四十分钟,待料又等了半小时,加起来停了一个半钟,那实际干活的时间就只剩六个半,这第一块的率就是六个半除以八。
很多人就在这动手脚,换模调试本来就是生产必须停的,非得算成「计划外不算」,把这部分时间直接扣出去,那率可不就上去了?骗谁呢。
第二块是速度,你这台机器本来一分钟能出十个活,结果今天因为刀片磨了、导轨卡了、小停顿不断,实际一分钟只出了八个,那这块的率就是八成。别小看那三五秒的小停顿,攒一天下来就是一两个小时,够出上百个活了。
第三块就更直白了,你今天出来一百个活,五个不合格不能用,那这块就是九十五。
三个数一乘,就是你实打实的OEE。没有花里胡哨的调整,是什么就是什么。
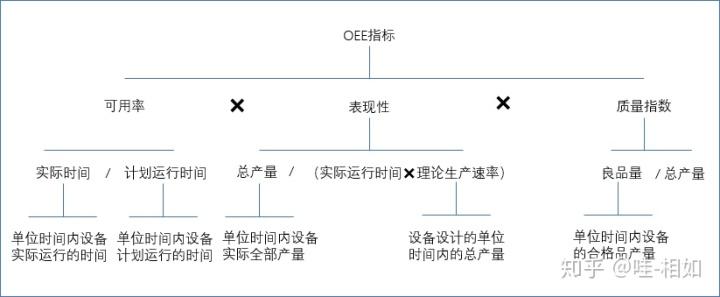 制造设备OEE三个指标分解示意图
OEE不是用来考高分,是用来找问题的
 OEE不是用来考高分,是用来找问题的
我见过最离谱的操作,就是把OEE当成扣分罚款的KPI,压给车间班长。班长为了不扣分,自然就改数字调公式,把OEE做得漂漂亮亮,本来该解决的问题全藏起来。
去年我帮一个朋友看车间,他说他们生产线平均OEE都八十六了,就是产能不够,出货总拖期。我把他们的公式拆开一看,所有半小时以内的停机全不算入统计,光这一项就藏了快一个小时的浪费每天。
说白了,OEE是放大镜,不是成绩单。你算它不是为了拿高分给老板看,是为了搞清楚,你的钱到底浪费在了哪里。
要是你的OEE低,问题出在第一块时间,那就是停线太多,要么换模调试太慢,要么小故障不停,该优化换模流程就优化,该加日常保养就加;要是问题出在第二块速度,那就要找为什么机器跑不到设计速度,是不是工装磨损了,参数没调对,还是进料本身就有问题;要是出在第三块合格率,那就更直接了,工艺或者工装该改就改。
之前我待的车间有台老机器,OEE一直只有六成多,大家都说是操作工偷懒,磨洋工。结果拆开算完,就是性能率低,每天小卡顿加起来要停一个多小时,最后查出来是进料导轨间隙大了,找维修紧了紧螺丝,换了两块垫片,没花多少钱,OEE直接升到七成五,产量一下子就上去了。
不过话说回来,要是你只想拿个好看的数据交差,那怎么算都行。要是真的想挖产能降浪费,就别玩那些数字游戏。实打实算一遍,问题全浮在水面上,比啥都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:OEE为什么是制造车间的隐形成绩单?
文章链接:https://www.lfdjt.com/p/zhizao/a/2432.html