 大讲堂
车间里最吵的地方,永远不是机床。是热处理车间那几台炉子。风机嗡嗡低吼,炉门一开,热浪像堵墙拍过来。我师父以前说,这活儿是“给钢铁喂饭”——喂得好,它替你卖命;喂不好,当场翻脸,连声招呼都不打。
刚进厂那会儿,我盯着一根烧得通红的轴发呆。师父递过来一把铁钳,让我夹住,往油池里戳。三秒。就三秒。捞出来的时候,那轴表面已经黑了一层。我当时想——这算哪门子加工?烧红了泡个澡,零件就变强了?
后来我才明白,这三秒里发生的事情,比你想象的要狠得多。
烧红不是目的,是手段
很多人以为热处理就是“把铁烧红再冷却”,听着像烧烤。不对。铁烧到什么颜色、在多长时间里烧到那颜色、然后怎么冷——每一步都像跟金属谈条件。它答应你就答应你,不答应,后面全是坑。
拿最常见的淬火来说。把钢加热到某个相变温度以上,保温一会儿,让内部组织彻底变成奥氏体——这东西你可以理解为金属内部的“软泥”状态。然后突然扔进油里、水里,甚至盐浴里。冷得越快,金属内部就越“来不及调整”。碳原子被强行摁在原地,晶格被扭曲。结果就是——硬。非常硬。硬到锉刀打滑。
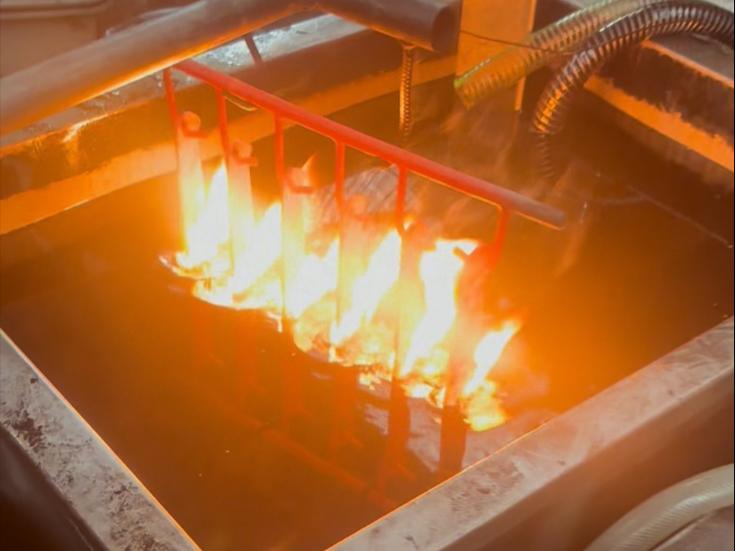
但你光硬没用啊。硬过头了,脆得像玻璃。掉地上摔一下,碎给你看。所以师父那一代人都懂:淬火只是上半场,下半场是回火。把淬硬的件再加热到一两百摄氏度,甚至更高,让那些被憋屈的碳原子稍微松口气。硬度掉一点,韧性夺回来一大截。这叫“交学费换平安”。
我见过有人图省事,淬完火直接上磨床。磨着磨着“啪”一声裂了。不是磨床的错。是那根轴里头还憋着一口气,没人给它顺。
一个齿轮从炉子里出来,要过几道关
不说远的,就说变速箱里那种齿轮。你踩油门的时候,它在那儿咬来咬去,表面承受挤压,根部承受弯折。表面要硬,心部要韧。这怎么搞?
通常先做渗碳。把齿轮埋进含碳的介质里,加热到八百多度——具体多少看材料,别问死数——碳原子就往表面钻。钻进去一层,可能零点几毫米,也可能一两毫米,看你有多少耐心。这时候齿轮表面含碳量高了,心部还是原来的低碳状态。
然后才是淬火。整颗齿轮扔进油里,表面先冷、心部后冷。表面硬如铠甲,心部软如韧带。接着低温回火,把表面的应力卸掉一部分。出来之后,你拿去检测——表面硬度、心部硬度、硬化层深度,一个都不能少。
听起来很顺对吧。但产线上最怕的,就是有人把顺序搞反,或者少做一步。少做一步,当时看不出来。装到车上,跑个几万公里,齿面开始点蚀、剥落,异响出来了,你拆开一看——完了,根儿上没弄好。
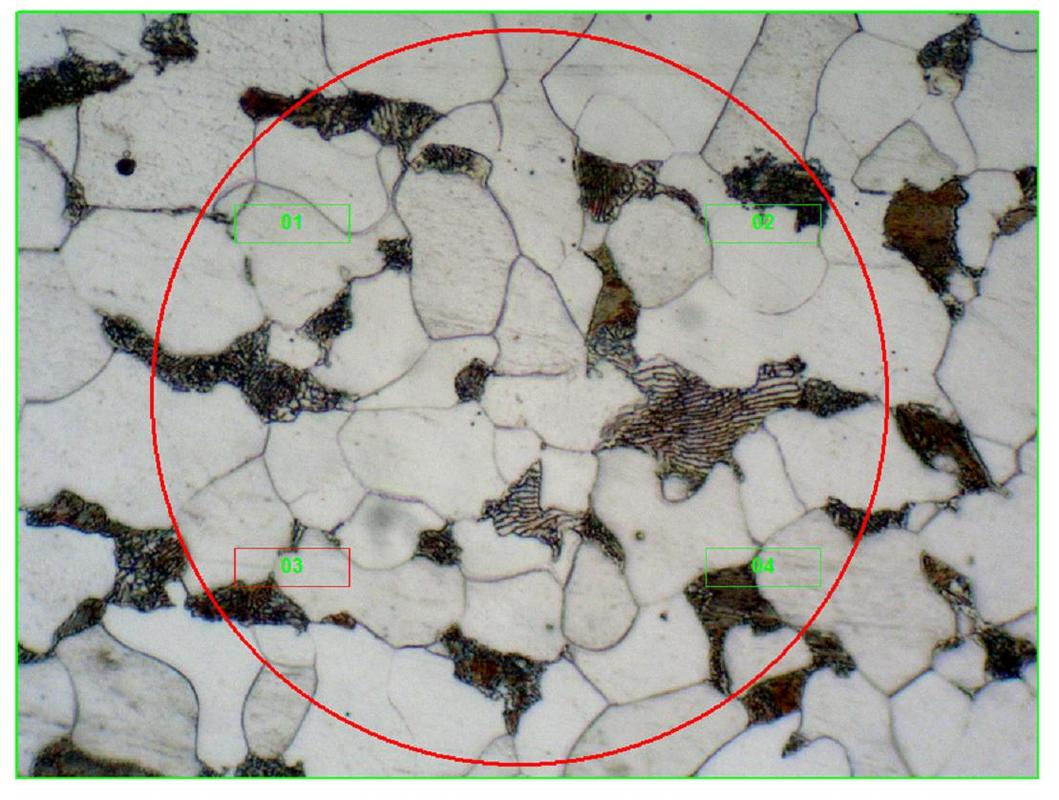
我师父有个习惯。每次齿轮热处理完,他不先看报告,先拿个锉刀在边角上蹭一下。不是测硬度,是听声音。他说,声音发闷,他心里就咯噔一下。后来我发现,他咯咯咯的,还真没怎么出过错。这玩意儿没法写进作业指导书,但你得承认,现场有些经验,是靠耳朵和手攒出来的。
同样是烧红,为什么有人欢喜有人愁
去年隔壁车间出了个事儿。一批小轴,淬火后校直,一压就断。断口发亮,像瓷片。检测报告出来,硬度偏高,回火温度低了几度。就几度。操作工说,我看炉温表到温了,就推进去了。但热电偶位置偏了一点,实际零件温度没到。你说这事儿怪谁?
热处理最麻烦的地方就在这儿——它不像车削,尺寸不对还能补一刀。它是一锤子买卖。烧过头上,晶粒粗大,冲击韧性直线下降,你后面怎么回火都救不回来。冷得慢了,硬度不够,你只能再来一遍。但再来一遍,脱碳层、变形量,全变了。
不过话说回来,这行也有让人特爽的时刻。有一次,一根别人搞废了的模具冲头,扔在废料堆里。我师父看了看,说拿回去,正火一下,重新淬。那冲头在炉子里重新烧透,出来之后,打了几万次还没崩。那一刻我觉得,热处理不是玄学,是经验加物理规律。你摸透它,它就服你。
但你要问我现在最怕什么?我最怕新人问我:“师傅,这个保温时间怎么定?” 我通常不直接给数。我说,你先去炉子边上站一会儿,看火色,看零件大小,看装炉量。然后再查表。表上的数是死的,炉子里的东西是活的。你得学会跟它打交道。
热处理这东西,说到底就是让金属往你想要的方向变。但它是双向的——你能让它硬,也能让它脆。你能让它韧,也能让它软。区别就在那几度、那几秒、那一池子油的温度上。差一点,结果差很多。
所以每次我看到有人把零件往油里一扔,转身就走,我就想补一句——别急,等它凉透。那三秒钟,它正在变身。你走了,它可能就变坏了。
作者|制造
排版|制造
审核|知知