 大讲堂
那条产线拐角,有双不会眨的眼睛
第一次进车间的人,往往会被流水线尽头那套东西吸引住。一个黑色的方盒子,头顶支着环形灯,像矿工的头灯。零件“咣当”从传送带滑过来,灯光一亮,快门“咔”一声——就结束了。快得离谱。 看着挺简单对吧。 我刚入行那阵也这么觉得。不就是给机器装个眼睛嘛,拍张照,比对一下,良品放行,不良品踢进废料槽。后来跟着师傅蹲了整整一个夜班,才发现这事儿压根没完。 那晚出问题的是一个冲压件。摄像头每过十几秒就“嘀”一声报警,说零件边缘有个小缺口。可工人把零件拿手里翻来覆去地看,愣是找不到。师傅把老花镜推上额头,凑过去,用指甲在那道边蹭了一下。 “毛刺。”他说。 才零点几毫米。人眼在车间那种黄光下根本看不出来。但摄像头看见了。不是因为它更聪明——是因为它太老实了。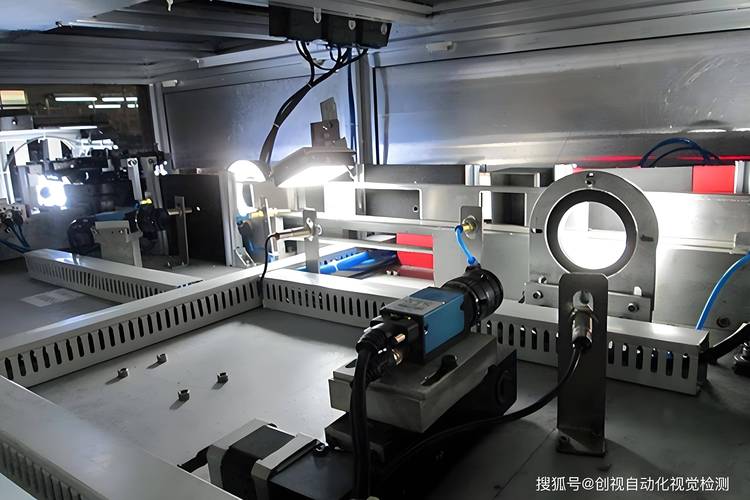
它不是在“看”,是在算
很多人以为视觉检测就是把人的眼睛换成镜头。差远了。 人眼看东西,大脑会自己补全。一个杯子缺了口,你瞟一眼就知道“破了”。可摄像头看到的只是一堆灰阶值——几百万个像素点,每个点亮度从零到二五五。缺口在它眼里,不过是一串数值的突变。 那怎么判断是缺口还是油污?靠算法。 我见过一个简单的,先揪出零件的边缘轮廓,再和一张“标准答案图”比对。差得太多,就报警。也见过复杂的,用几层卷积网络,喂进去成千上万张带瑕疵的图,让它自己学会“什么是划痕,什么是反光”。 但说到底,它干的事就一件:把图像变成数字,再把数字变成结论。中间没有“我觉得”,没有“大概吧”。给什么,算什么。 这也是为什么老师傅还得天天往产线跑。摄像头不会累,但它也不会变通。今天光照变了一点,明天换了一批稍微发暗的来料,它可能就翻脸不认人。机器是死的。人是活的。就这点差别,够折腾一整个车间。一个零件被“审问”的全过程
咱们跟一个零件走一趟。 它从上一道工序掉进输送轨道,咣当咣当,像坐绿皮火车。快到检测位的时候,传感器先感应到——喂,来货了。触发信号传给相机,咔。 这一下很讲究。早了,零件还没到位,拍个半截;晚了,它已经溜出画面。很多误判就出在这个时机上,跟摄影抓拍运动员冲刺一样,差一毫秒都不行。 拍完之后,光有学问。环形灯从各个角度打下来,把表面的凹凸照出层次。要是光源角度不对,一道划痕在图像里可能完全消失。我见过一个产线,为了照清楚某个曲面,工程师愣是摆了四个不同角度的条形光,折腾了好几天。 然后数据进处理器。几毫秒内完成比对、判定。合格——绿灯,气阀“噗”一声把零件吹向下一个工位。不合格——红灯,气缸伸出,把它推进旁边的红筐。 整个过程大致在眨眼之间结束。可为了这眨眼之间,调试阶段通常要熬上好几周。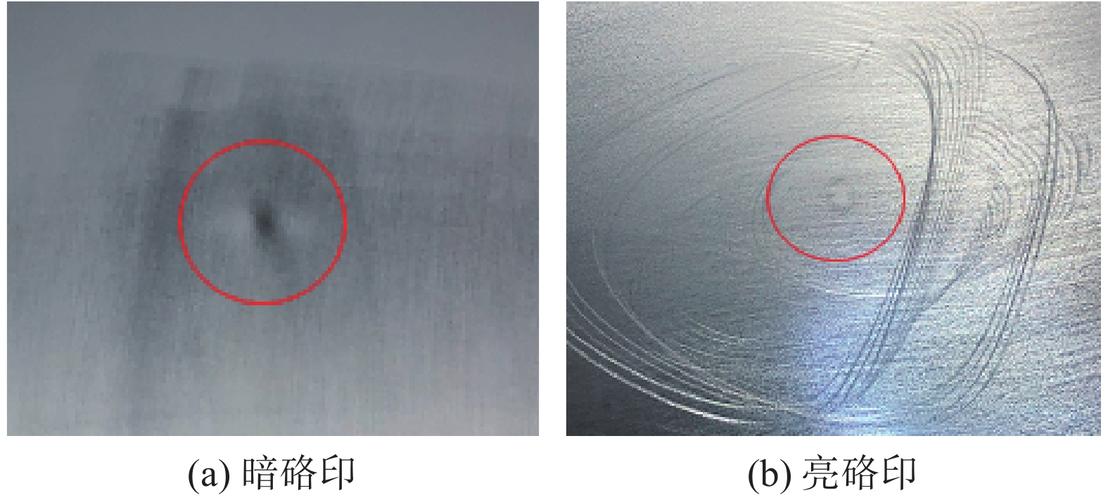
它翻脸的时候,比谁都绝情

那它到底能不能代替人?

作者|制造
排版|制造
审核|乐乐