 大讲堂
上周带刚进厂的实习生逛车间,他凑到运行的机床边盯着转得飞快的卡盘看,手指头离主轴端的亮面锥孔只剩两厘米,被我一把拽回来。他撇撇嘴,说不就是根光溜溜的铁棍子,碰一下能咋。
你摸的那截光杆,根本不是主轴的全部
很多刚进厂的人都有这误解。露在机床外面、装卡盘或者刀柄的那截锥面,看着光溜溜的,确实是轴的端头,但这只是整个主轴总成露在外面的“冰山一角”。主轴从来不是一根单独的光轴,是集高精度轴承、旋转密封、内置拉刀机构、甚至带恒温冷却通道的精密总成,整根轴的加工精度通常要控制在微米级,比你家里最精密的机械表机芯还娇贵。你想想,要是它真就是根随便车出来的铁棍子,凭啥能撑着几万转的转速,铣出公差几个微米的精密零件?
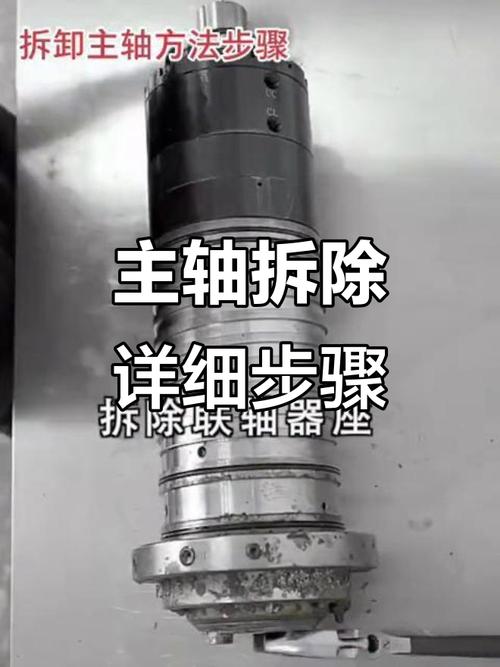
就说你能摸到的那个锥孔,很多人觉得擦干净就行。上次有个老操作工擦锥孔的时候用了沾铁屑的棉纱,擦完留了两道细划痕,当时没当回事。结果接下来三天,加工出来的铝件表面全是规律性的振纹,找了半天原因,最后把刀柄插进去打表,发现跳动量直接超了5倍——那两道细划痕卡在锥面和刀柄的结合处,刀柄根本贴不紧,转起来就晃。就这,修都没法修,要么磨锥面重新配研,要么直接换整根主轴。
别不当回事。
它转起来的脾气,比整台机床还难伺候
新操作工最容易犯的错,就是开机就把转速拉满,觉得越快干活越省时间。我见过太多了。上次有个小伙子为了赶一批急件,把粗铣的转速直接打到设备铭牌上的额定最大值,转了不到半小时,我路过的时候听见主轴的声音不对,不是那种均匀的“嗡嗡”声,是带点细碎的“沙沙”的杂音。赶紧喊他停机,拿测温枪一量,主轴壳体的温度已经飙到60多度,附在表面的切削液一碰到就瞬间蒸干,冒起细白的汽。他还不服,说设备系统没弹报警,说明没坏。

等系统弹报警的时候,里面的轴承早就烧得滚道发蓝了,那时候再修,花的钱够你提前做半年的保养。很多人不知道,主轴在运行中的热伸长,是直接影响加工精度的隐形杀手。钢的热胀系数摆在那,温度每升高10度,一米长的轴就会胀出10微米左右——10微米啥概念?也就头发丝直径的七分之一,做普通零件可能没感觉,做精密模具、精密零件的时候,这点伸长量直接就超差,你调程序调得再准都没用。
还有那个振动,别等整台机床都跟着晃了才发现问题。你把手轻轻贴在主轴壳体的护罩上,要是能感觉到麻酥酥的细碎振动,不是那种整床共振的大晃,是像摸手机开震动那种麻感,那就是里面的轴承已经开始有磨损间隙了。这时候降降转速,查一下润滑,还能救回来;等它开始哐当哐当响的时候,拆下来就等着换轴承吧。
那些莫名其妙的加工故障,多半是它在闹情绪
干制造的都遇到过那种查半天找不到原因的故障:程序是对的,刀具是新的,工件装夹也紧,为啥铣出来的面总有整圈的振纹?为啥镗出来的孔总比尺寸小个几微米?
很多时候锅不在别的地方,就在主轴上。
比如之前遇到过的情况:主轴里面的拉刀爪常年积了油泥,抓刀的时候没有完全卡紧刀柄的拉钉,转起来的时候刀柄会有极细微的窜动,肉眼根本看不出来,但是加工出来的表面全是均匀的振纹。还有更隐蔽的,主轴内部的冷却通道被切削液里的杂质堵了,外面转得稳稳的,里面的轴承因为散热不好,温度悄悄往上飘,润滑脂慢慢变质,等你发现的时候,轴承的滚道上已经磨出了一圈麻点。
我见过最冤的一次损失,是邻厂的车间为了省那点换旋转密封件的小钱,发现主轴端漏切削液就随手擦干净,根本没想着换密封。结果漏进去的切削液顺着轴的缝隙流到轴承腔里,把里面的润滑脂全冲没了,最后主轴直接抱死在最高转速上,拆下来的时候轴承都烧得粘在轴上,换一根新主轴花了小二十万。那钱,够给他们车间二十多号人发两个季度的超产奖了。
冤不冤?
上次那个差点伸手碰主轴的实习生,现在已经能独立顶班了。他每次开机第一件事不是直接按循环启动,是先开个十分钟的低转速预热程序,手贴在主轴护罩上摸温度,擦锥孔的时候用的是无尘布,比擦自己的手机屏幕还仔细。上次我跟他开玩笑,还觉得那是根光铁棍子不?他赶紧摆手,说哪能啊,这玩意儿转起来,比我家那辆开了十年的车还金贵。
作者|制造
排版|制造
审核|乐乐