2026-09-24 05:14:42 分类:正文
刚跟着我转完冲压车间,你蹲在堆着不合格板的料架旁边,鞋底沾着没擦干净的防锈油,问我为啥刚换几十万的新设备,居然还能漏过一条两厘米长的裂纹。别上来就聊算法,先搞懂最基础的逻辑
早二十年我刚进厂,哪有什么自动检测?全靠老师傅搬着钢板,对着探伤灯转,指尖摸一遍,有坑有缝一摸一个准。干了三十年的师傅,能摸出比头发丝还细的裂纹,比什么机器都准。就是慢,一块板摸半分钟,大产线根本供不上。
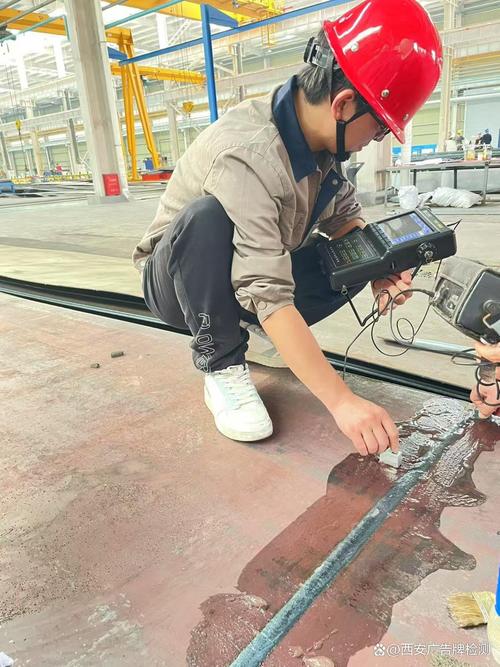 传统工厂人工钢板缺陷检测现场
现在换了自动检测,省了人力,速度也快,十来米一分钟的产线都能盯得住,但很多人上来就砸钱买算法买相机,忘了最前面的一步,打光。很多缺陷藏在表面,你光打不对,别说算法,就是神仙也看不出来。就像你找掉在沙发缝里的钥匙,不得拿手机手电筒侧着照?正对着光晃得眼睛疼,什么影子都出不来。工业检测也是一个道理,找平面划痕就得用侧光,找麻点凹坑就得用漫射光,玻璃这种透明材质的缺陷还得用光场打透了。光源选不对,买再贵的相机都是白扔钱。不过话说回来,就算光源打对了,后面还有一堆坑等着你。
最多人踩的坑,全出在这个参数上
我刚转做自动检测调试那会,领导让我调一条钢板线的检测,我那会年轻,想着绝不能漏检,绝不能给领导留下没能力的印象,就把报警阈值调得特别低,只要像素差一丢丢就直接踢出去。你猜怎么着?一天下来,正常的钢板被踢出去小一半,分拣班的张师傅抱着保温杯追着我骂了三条车间过道,说我害他加班翻货翻到半夜。说实话,那场面我现在想起来都脸红。
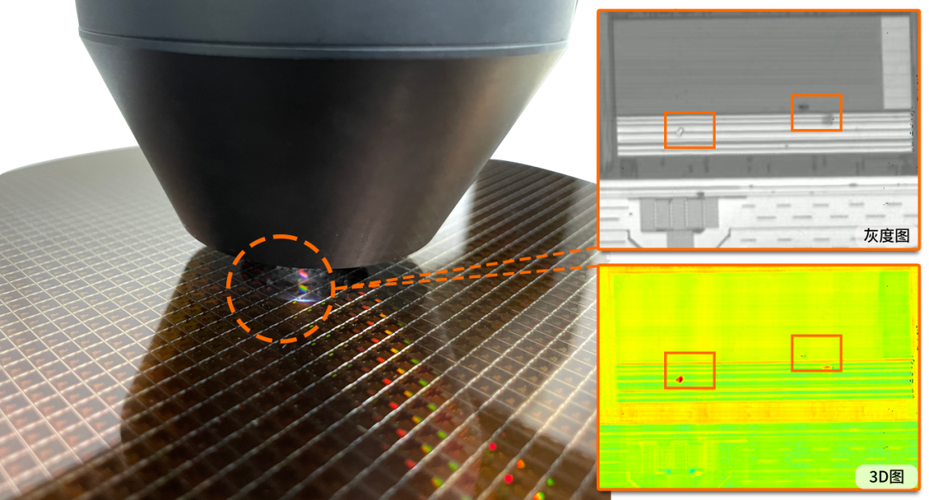 工业视觉缺陷检测不同打光效果对比图
其实这个事说穿了也简单,阈值调不对,一切全白费。调太严,误报一堆,浪费产能浪费人力;调太松,漏检出去,客户索赔,全厂跟着挨罚。现在很多新人迷信AI,说AI能自动分辨,不用人调,可AI也得分你给它喂的什么数据,你喂的全是清晰标注的好料坏料,它分得门清,碰到那种带点氧化带点水痕的模棱两可的,它也懵,照样给你乱报。
别信100%准确的鬼话
 别信100%准确的鬼话
现在卖设备的张口就说我们家缺陷检测准确率多高多高,全是吹牛。别说机器,你让老师傅连续盯八个小时屏幕,他也会走神,也会看错。我干这么多年,见过大大小小上百条检测线,做得最好的也做不到零漏检。那是不是就没用了?当然不是。最优解根本不是逼机器做到100%,而是机器先筛一遍,把明明白白的好货放走,明明白白的坏料拦下,那些说不清楚的、模棱两可的,挑出来给人复判。既不挡产线的速度,也能把住关,成本还低。很多人觉得缺陷检测是什么高大上的黑科技,说白了就是帮工厂省麻烦的。你别把好料扔了浪费,也别把坏料流出去挨骂,就够了。什么神乎其神的概念,什么百分之百准确,都是卖货的噱头。你到车间走一走,能活下去用得久的检测线,都是调得舒服的,机器干机器擅长的快活粗活,人干人擅长的判断活,分工明确,谁也别抢谁的饭碗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:盯着钢板找毛病:你不知道的缺陷检测门道
文章链接:https://www.lfdjt.com/p/zhizao/a/2227.html