上周带刚毕业的小徒弟逛车间,路过数控车床区的时候他凑上去看铁屑飞溅,眼睛都直了。到了磨床区反而愣着——没哐当的撞刀声,没漫天的铁屑,连旁边干活的师傅都压着声说话,整个区域安安静静的,跟别的工位像两个世界。
别拿磨床当大号砂纸架
很多人对磨床的印象,就是粗加工完了,拿个砂轮把突出的地方蹭平,当个收尾的粗活干。
差远了。
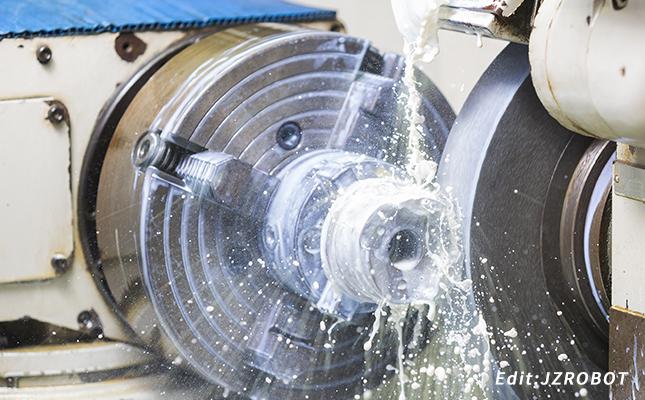
磨床的加工精度是所有机加工门类里顶在最前面的那一档。别的机床是靠刀具一刀一刀啃金属,不管你刀多锋利,走刀的路径上总会留下微观的刀纹,你手摸上去滑溜溜的,对着光能看到一道一道的棱。磨床不一样,它的砂轮表面嵌着无数个比沙子还细的磨粒,每一个磨粒在接触工件的时候,只切下来几微米厚的金属屑——相当于拿几亿根极细的针,同时在工件表面轻轻刮,刮到最后,整个面的平整度能控制在头发丝直径的几十分之一。别觉得这话夸张,你随便找个干了十年的机加工师傅问,他要是说哪个零件是磨床做的,那基本就是这个零件要顶在最关键的配合位上的。

之前有个刚转岗的操作工,觉得磨床干活慢,偷偷把进给量调大,想快点干完下班。结果磨出来的导轨面,看着光可鉴人,拿平靠尺一贴,缝隙能塞进去一张A4纸。为啥?进给量太大,磨粒切得太深,表面的金属层被高温烤得变了形,看着平,内里全是应力,凉下来就翘。
磨床的脾气,比车间里的老技师还难摸
干过磨床的都知道,这设备你不能硬来。
就说最常见的故障,磨出来的工件表面有细划痕。十个人有八个第一反应是砂轮磨钝了,要换砂轮。错。大概率是冷却液里混了渣。
只要冷却液里混了一粒脱落的砂轮碎渣,就能在整个加工面上划出一道连续的亮痕。我之前踩过这个坑,磨一批精密的定位块,查了三个小时,换了两次砂轮,划痕还是消不掉,最后蹲下来摸冷却液管的出口,摸到一小撮混着油的细铁泥——原来是冷却液箱的过滤网破了个指甲大的洞,沉在箱底的磨屑被泵抽上来,顺着水管直接喷在加工面上,整整二十多件全废了,当时心疼得我在楼梯间连抽三根烟。
还有更让人哭笑不得的问题。新人跑过来喊,说磁力工作台坏了,吸不住工件。我过去扫一眼,十次有八次是他把带氧化皮的那面贴在了磁力台上——锈层隔在中间,磁力透不过去,你就是把开关拧到最大也白搭。磨薄垫片的时候更要注意,不能全靠磁力硬吸,不然磨的时候是平的,一断电松开,内应力弹回来,整个垫片能弯成个小月亮,白忙活半天。
没人愿意盯着磨床干活,但离了它真不行
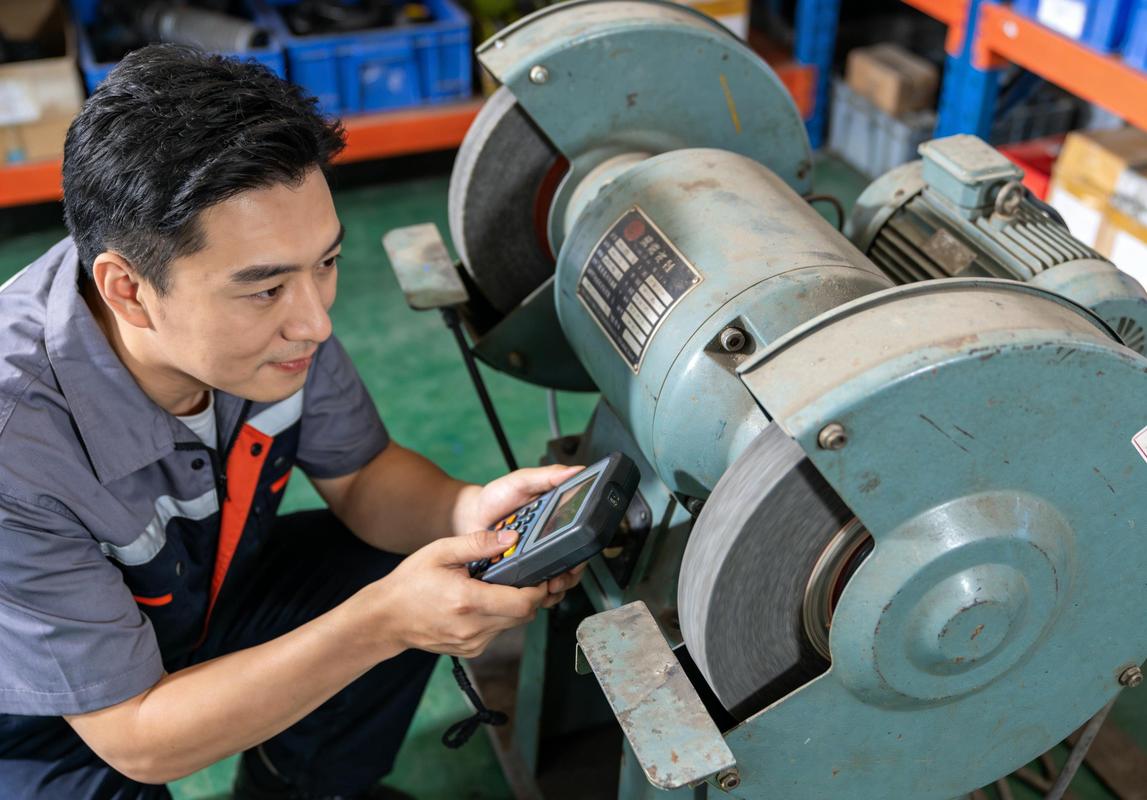
车间里的岗位,大家都愿意抢数控车床、加工中心的活,没人愿意主动申请去磨床岗。
为啥?累。不是体力上的累,是精神上绷得累。调进给的时候,手稍微晃一下,多压下去0.01毫米,整个工件就直接报。而且不能急,刚磨完的工件不能马上量尺寸,得放在旁边凉透了再测——刚磨下来的工件表面温度能有上百度,你现在量的数,等凉到室温,能差个好几丝。还有脏,冷却液混着细磨泥,溅到工作服上,干了就是一层白印,搓都搓不掉。
磨床从来不是粗加工的补位选手,是决定零件最终寿命的最后一道关卡。之前有个做液压泵的合作厂,为了赶交期,把柱塞的磨床工序砍了,直接用精铣的件装进去出货,连检验员都没发现表面的微观刀纹。结果不到三个月,客户的退单堆了半屋子——精铣的表面有微观的刀纹,混进去的液压油杂质卡在缝里,没几天就把柱塞磨出了沟槽,泵的压力直接掉一半。后来老老实实把磨床工序加回来,柱塞的配合面磨到镜面粗糙度,泵的使用寿命直接翻了三倍。
刚才小徒弟问我,那磨床这么厉害,为啥大家逛车间都不凑过去看?
我指了指旁边转得稳当当的砂轮。
你看它啊,不飞屑,不响警报,就闷声把最难的活干了。
跟车间里那些干了二三十年的老技师一模一样。平时没人特意注意,真到了要做高精度零件的急活、难活,第一个想到的,还是他。
作者|制造
排版|制造
审核|见微