上周带刚毕业的小孩去车间转,他盯着墙角那台蒙着半层切削液油雾的老设备看了三分钟,问我这玩意儿跟数控机床比,是不是早就该进博物馆了。我没直接答,抄起旁边一把刚加工完的铝合金手柄递给他——那上面的同心度,是数控机床上调了半小时刀都未必能赶出来的精度。
别把“转起来”当车床的全部本事
很多人对车床的印象,就是夹着金属棒疯狂转,拿个刀往上一蹭就削出形状。真站到操作位上你就知道,根本不是那么回事。你站在旁边,能感觉到主轴转起来的时候,脚底下的地面都带着细微的麻感,不是那种晃得站不住的震,是顺着鞋底往上钻的、频率稳得吓人的震动。真正决定车床精度的,从来不是转得快不快,而是转得稳不稳。
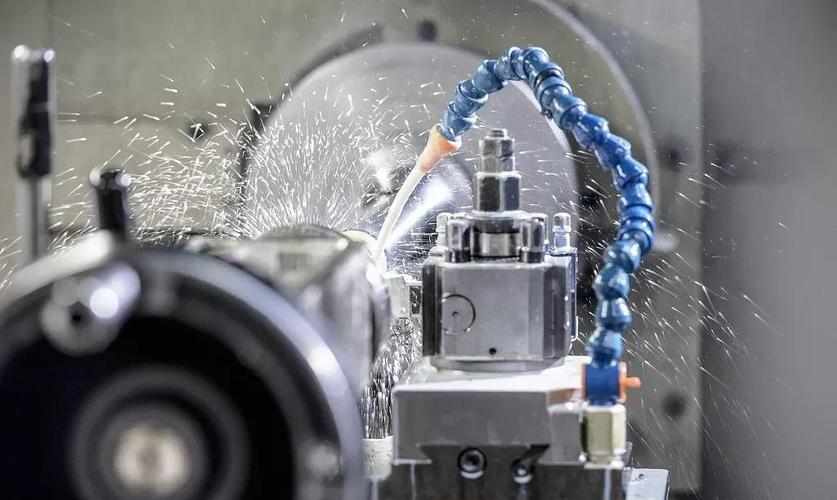
很多新人第一次上手,总想着把进给量开最大,让铁屑哗哗往下掉,看着爽。结果呢?车出来的圆面摸上去全是细微的螺旋刀痕,量一下直径,差了快半毫米。老师傅咋弄?把进给量拧到慢到几乎看不见刀在动,走一遍刀,摸上去滑得像刚拆封的玻璃,连手汗留上去都能滑下来。
车不锈钢的时候最有意思,那种卷得像弹簧一样的铁屑,温度高到掉在地上能把橡胶垫烫个小坑,手碰一下能立刻燎出个红印子。我见过新手图省事,伸手去扯挂在导轨上的长铁屑,被烫得整个手缩回来,半天缓不过神。
那些被数控设备替代不了的“笨功夫”
现在大家都吹数控设备多厉害,能编程序自动跑,省人。但为啥很多老车间里,这些用了二三十年的老普车还占着半壁江山?
说个真事,上次接了个急单,就五个特殊形状的铜套,要在里面车个带锥度的内孔,要求跟配套的轴严丝合缝,塞进去晃都不能晃。用数控的话,得先拆洗刀具,对刀,编锥度程序,试切,量尺寸,调整参数,前前后后至少俩小时。老车工啥动作?夹上料,开转,拿把成型的锥度刀,手握着进给手柄,眼睛瞟着千分尺的读数,不到二十分钟,五个铜套全干完,装上去试,间隙比要求的还小半丝。

很多人说这是手动的,效率低。不对,小批量的急活,这种“笨功夫”比数控快十倍都不止。
上次看到个刚从培训学校出来的小孩,调普车的卡盘,拿个套管扳子使劲拧,拧到最后卡盘的三爪都歪了,夹个圆料转起来跳了一毫米多,还怪设备精度差。老师傅过来,把三爪拆下来,用铜棒敲了敲卡盘的导轨面,把里面积了十几年的铁屑扫干净,装回去,夹料再转,跳动量不到两丝——哪是设备不行,是他根本不知道这老设备的脾气,就像你养了十几年的老狗,你一个眼神它就知道你要啥,新来的陌生人喂多少粮都未必能唤得动。
那些藏在切削声里的故障信号
很多人操作车床,不管啥声音,只要转就硬干。其实你站在旁边听久了,能从声音里听出毛病。
正常切削的时候,声音是连续的、带着点金属摩擦的“嘶啦”声,很顺。如果突然声音变了,变成“嗡嗡”的闷响,那大概率是刀具磨钝了,再硬干下去,刀头崩了不说,工件表面会被刮出深沟,整根料就废了。如果声音里夹着“咯噔咯噔”的周期性响声,那是主轴的轴承松了,再不管,用不了半个月,主轴转起来的跳动量就能大到车出来的零件全是椭圆。
说实话,我刚上班那会,图省事,车铸铁件的时候忘了开切削液,干了半小时,主轴里飘出来一股焦糊味,拆开来一看,导轨面都被磨出了细沟,修了快一周才弄好,被扣了半个月的奖金。现在想起来都拍大腿。
前几天看到有人在网上说,传统车床迟早要被全智能的设备淘汰。我没反驳。毕竟技术往前走是好事。但你真站在车间里,闻着切削液混着金属铁屑的味道,看着那台老车床转了十几年,从粗粝的金属棒上削下一卷卷亮闪闪的铁屑,把硬邦邦的毛坯变成能装在精密仪器上的小零件——你就知道,这东西哪里是老古董,它是整个机械加工行业最踏实的老伙计。
作者|制造
排版|制造
审核|柚子