上周陪新来的小徒弟蹲在数控车床旁边,他刚拧完最后一颗导轨压板的螺丝,满手黑油,额头上的汗滴在床身上还没擦,就听见旁边工位的铣床“哐当”一声闷响——刚才还稳稳转着的主轴,直接卡死在铝件毛坯上。班长叉着腰在旁边骂,说上周就听见导轨走刀的时候有“刺啦”的异响,没人当回事,这会拆开来一看,润滑管路堵了快三个月,导轨面都磨出半毫米深的沟。
你以为的机械维护,多半是在等设备救
很多人对机械维护的第一反应,就是“坏了再修”。
我刚进厂那会也这么想。拎着个大扳手跟着师傅跑,哪响修哪,哪漏油堵哪,觉得这就是干维护的全部本事。直到有次整条加工线停了八个小时,全车间的人蹲在设备旁边等备件,汗顺着安全帽带往下滴,我才反应过来——等你听见异响、看见漏油、摸上去发烫的时候,损伤已经造完了。
真的晚了。
很多产线的维护台账,全是事后补填的。上个月换了个轴承,修了个漏油点,写得明明白白,至于日常的点检,全是走个过场:拿个测温枪在设备外壳上晃一下,不管实际温度多少,直接在表格上打个勾。
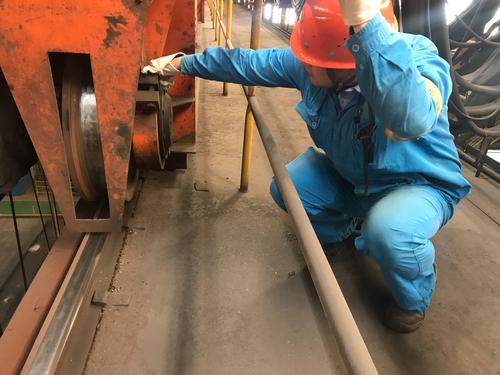
别觉得省下来的保养时间是赚了。一次突发故障停线,耽误的产能、赔的交期、换配件的钱,够你给整条线做三个月的日常保养。
别抬杠。我见过最抠的车间主任,以前连润滑脂都要省着打,觉得打多了蹭在工件上还要擦,麻烦。直到一次主轴抱死,拆下来一看,轴承滚道都磨出了坑,换个主轴花的钱,够他买三年的润滑脂。现在他每天上班第一件事,就是追着操作工问,今天每个油嘴都通了没。
那些没人写在手册上的判断细节
设备手册上印的“检查运行状态”,字面上是正确的,实际上啥用没有。手册上印的那些条条框框,永远赶不上设备运行时藏在声音、触感里的小信号。
我带徒弟的时候,第一件事不是教他怎么拧螺丝,是教他用耳朵听。啥意思?设备刚开机空转的时候,把一字螺丝刀的尾端贴在主轴轴承座上,耳朵凑上去听——如果是均匀的“嗡嗡”声,啥事没有;如果夹着细碎的“沙沙”声,就是润滑不够;如果是沉下去的“咚咚”声,轴承间隙已经超差了。
别觉得这是玄学。练上一个月,闭着眼都能分辨出哪种声音是正常的,哪种是要出问题的。
除了听,还要摸。别摸设备的油漆外壳,没用。伸手蹭一下导轨的表面,正常的导轨是覆着一层薄油膜的,滑溜溜的;如果摸上去发涩,甚至能摸到细微的磨痕,那就是润滑断了,再不处理,过俩星期就得拉花。还有地脚的位置,脚轻轻踢一下设备的底座,如果震得鞋跟发麻,就是地脚螺丝松了,紧一下的事,等设备跑起来偏心了,找同心度就得费大半天。
上次我拆一个磨床的分油管,操作工说磨出来的工件表面总有波纹,以为是砂轮没修平,换了三次砂轮都没用。拆开管路一看,一半的油孔被积了半年的油泥堵死了,导轨干磨了快半个月。说起来就来气,二十块钱通个管路的事,折腾了快一周才解决。
别把维护做成形式主义
现在很多厂都搞标准化的维护流程,点检表打印得漂漂亮亮的,每个检查项后面都印着个方框,看着特别正规。
可实际呢?最没用的维护,就是坐在办公室里填完所有点检表,连设备的门都没打开过。
上次我抽查一条冲压线的点检记录,连续一个月的“导轨润滑状态”全打了勾。我蹲下去一看,导轨上面的防锈油都干成硬壳了,连一点新油的痕迹都没有。这哪是给设备做维护啊,这是给领导做维护。
我认识一个干了三十年的老保全,他管的那条线,十年没出过突发的重大故障。他的窍门根本不是什么高科技,就是每天上班先绕着设备走一圈:鞋尖踢踢地脚螺丝,手蹭蹭导轨表面的油膜,把每个黄油嘴都按一下,看新油能不能挤出来。他说,哪有什么神乎其神的技术,就是别跟设备耍心眼,你糊弄它,它就给你撂挑子。
他还说,以前刚进厂的时候,师傅教他给传动链条上油,不能光往链轮上倒,要把油顺着链节的间隙蹭进去,不然表面看着油亮,链节里面锈死了,跑起来跳齿,找半天都找不出原因。换密封圈的时候,别图快直接用螺丝刀硬撬,把轴面划个小口子,新密封圈装上去用俩月就漏油,白忙活。
昨天我在车间走,看见那个刚进来的小徒弟,拿着个小油枪,蹲在机床旁边一个一个通油嘴,满手的黑油,看见我就招手,说师傅你听,这台的轴承声比昨天顺多了。
我点点头。
其实机械维护哪有那么多玄乎的道理啊。你对设备上点心,它就不会在你赶交期的最紧要关头,给你甩个烂摊子。
作者|制造
排版|制造
审核|乐乐