上周带刚毕业的小徒弟去车间转,刚走到精密加工区的拐角,就看见穿藏青色工服的老周蹲在料架边,手里攥着0.02毫米精度的游标卡尺,对着一摞刚铣完的铝合金件挨个卡,额头上的汗滴在铝件的氧化膜上,晕开一小片湿痕。小徒弟刚站到工位边就打了个哈欠,撇着嘴说“这不就是挨个摸一遍吗,有啥技术含量”。老周头也没抬,说你现在觉得简单的,等你量错三个件,就知道厉害了。
你以为的全检,就是挨个摸一遍?
说实话我刚入行的时候,跟小徒弟想法一模一样。总觉得全检是整个质检环节里最没难度的活——不就是把每个零件都过一遍,把坏的挑出来?直到第一次跟着师傅做全检,卡了整整两小时,被师傅当场把卡尺拍在工作台上。震得旁边的倒角刀滚出去半米远。
他指着我量的三个件说,你卡的时候手腕歪了半度,读数差了0.03毫米,这三个要是直接流到装配线,装到有配合公差要求的位置,轻则卡滞,重则整套组件都报废。那时候我才反应过来,全检根本不是“过一遍”。是要对着图纸上标红的每一个关键尺寸,把零件的基准面贴死测量面,稳着卡尺读数值,连零件表面对着灯光才能看见的细微划痕,都要转着圈看清楚——那种深度只有头发丝十分之一的划痕,要是出在密封环的配合面上,装上去的漏率能直接超标三倍。
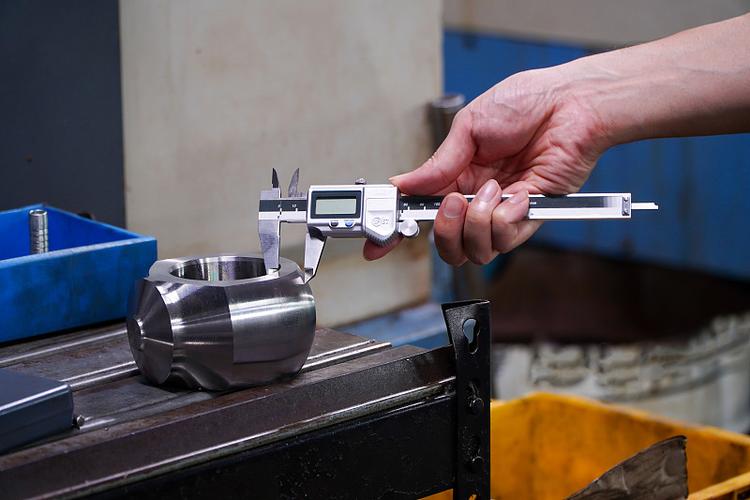
很多外行人总觉得,全检不就是费点人力的笨办法,哪比得上机器自动检测靠谱。可真在车间待久了就知道,很多藏在零件表面的隐性裂纹、刀痕留下的细微凹凸,机器扫的时候容易漏,人指尖蹭过去的那一下,就能把这些问题揪出来。
全检的“偷懒”,藏在别人看不见的地方
刚做全检的新人,总想着把每个步骤做的“标准”——量一个件,在记录纸上写一个数值,指尖碰到毛刺了也要停下来,拿笔把问题记在备注栏里。往往半小时下来,手酸得抬不起来,待检的零件还堆在料架上没动多少。
老周做全检就完全不一样。他面前的工作台边摆着三个塑料周转箱,绿的放合格件,黄的放需要复量的待判定件,红的放直接报废的不合格件。量的时候指尖扫过零件表面,摸到个小毛刺,手腕轻轻一翻,零件就落到黄色的箱子里,根本不用停下来写记录。量尺寸的时候,卡尺往基准面一靠,眼睛扫到读数在公差带中间的,直接丢进绿色箱子,碰到临界值的,才拿起来对着灯光再卡一次。

之前有个新来的质检主管,上来就定规矩,说全检必须每个零件都打印测量数值贴标签,不许靠手感判断零件好坏,不然就是不规范。结果三天下来,整个全检工位的效率掉了三分之二,待检的零件堆得快堵了车间通道——他根本不知道,那些干了十几年的老全检,指尖的触感精度,比很多半年没校准的便携测量仪还靠谱。
说白了,全检的核心从来不是把流程做的多“好看”,是把所有可能流出去的不合格件,在工位上就拦下来。那些看似“偷懒”的动作,都是几千次重复操作练出来的肌肉记忆,根本不是不负责任。
不是所有批次,都配得上全检
现在很多厂一讲质量好,就说我们所有零件都做全检。可真在车间待久了就知道,这种话纯纯是给外行听的。那种公差带宽到0.5毫米的普通固定支架,机床的重复定位精度本来就比公差严两个数量级,你花人力挨个全检,纯纯是浪费成本。
真正必须做全检的场景,其实就那么几种。比如前一批次加工的时候,机床刀补飘了,出了十几个不合格件,后面这整批零件,哪怕你觉得机床已经调好了,也必须全检——因为你根本不知道刀补开始飘的时候,已经铣了多少个件出去。上个月隔壁车间就出了个事:加工一组配合轴的时候,操作员换刀没卡紧,铣了二十个件才发现,之前的抽检只抽了三个,刚好是刀还没松的时候铣的,全是合格的。后面十几个件的直径差了0.1毫米,要是流到装配线上,工人硬敲进去装完,等到用户那边用了半年磨坏了轴,回来售后的成本,够付整个车间三个月的全检人力钱。
我每次跟老板说别总想着靠抽检省成本,他还觉得我老顽固。直到那次售后赔了一大笔钱,他才跑到全检工位上,蹲在旁边看了一下午老周量件,临走的时候说,以后这个关键配合件的批次,不管抽检合格率多高,全检必须做。
其实哪有什么绝对靠谱的全检啊。不过是一群攥着卡尺的人,蹲在料架边,把每一个可能出问题的小细节,从一堆亮闪闪的铝件里挑出来而已。毕竟你多卡一下,后面的装配工人就少拆一次装错的组件,少跑一次几百公里外的售后现场。
作者|制造
排版|制造
审核|小准