2026-11-09 07:54:10
作者:
制造
上周带刚招的小徒弟去冷镦车间转,他攥着记录本站在抽检台旁边,等了十分钟,看检验员从传送带上抓了三个螺栓出来,卡尺卡完塞回去,整个过程连两分钟都不到,当场脸就垮了。
他气鼓鼓找我吐槽。
说要是刚好抓的这仨都是合格的,后面整盘的次品顺着传送带流去装配线,到用户手里拧俩螺丝就滑牙,最后锅不还是我们车间背?
抽检选的样,根本不是闭着眼抓的
很多人对抽检的误解,全在“随机”俩字上。觉得就是检验员站在传送带边上,手伸出去逮着哪个算哪个。
哪能啊。
冷镦出来的螺栓,整盘的料是一整根盘圆钢打出来的,从进料口送进去,前面打头的那几个,是设备刚启动,模具温度还没爬上来的时候压的,尺寸最容易飘;中间段的,是设备热透了,连续作业的稳定区,尺寸基本卡在公差带正中间;最后快打完的那几个,是料头剩最后一截,进给速度偶尔抖一下,螺纹中径容易偏。
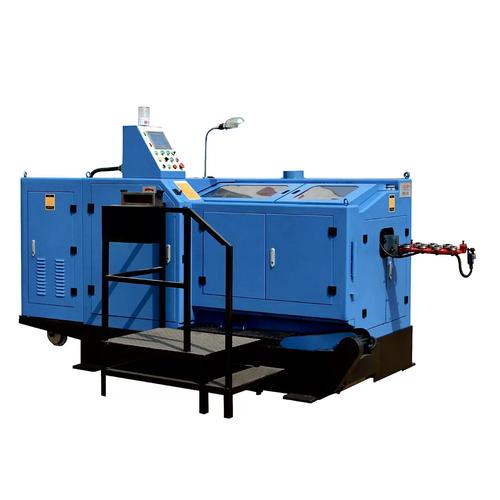 冷镦机传送带螺栓抽检取样位置图
真要是闭着眼抓,十次有八次都抓在中间稳定区,抓十个有九个半合格,那抽检不就成走流程了?现在的取样规则,是设备刚开机的头三个必抽,每打够两百个抽一组,快换料的最后三个必抽——连续稳定生产的阶段才是真的“随机抓”,但那几个容易出问题的节点,是根本绕不开的必查项。
去年有次换模具,刚换完打了五个,检验员按规矩抽了头三个,卡出来螺纹通规卡不进去,一拆模具才发现,模具装偏了头发丝那么点,再晚抽两盘,就得废小半盘料。
你嫌麻烦的抽检步骤,全是踩坑踩出来的
小徒弟上次看检验员卡螺栓,拿个通规往螺纹上拧,拧到底再拿止规试,他在旁边撇嘴,说不就是看个螺纹好不好,拿个卡尺量个外径不就完了,哪用得着拧来拧去。
被我敲了个脑壳。
你以为那俩螺纹规是摆着看的?之前有个班组为了赶进度,抽检的时候只卡外径,外径卡得严丝合缝,结果螺纹的牙距错了——冷镦机的搓丝板跑了个齿,打出来的螺栓外径跟合格的一模一样,就是每一圈螺纹的间距偏了一点,拧的时候卡不进去,最后拉回来整整三托盘的货,全得返工。
抽检从来不是只查一个参数,是顺着零件从毛料到成品的全链路,把最容易出问题的那几个点挨个过一遍。比如螺栓,你得查头部的高度够不够,别拧到一半头断了;得查螺纹的通止规过不过,别拧不进去;得查表面有没有裂纹,别受点力就脆断。
 螺栓螺纹通止规手动检测操作图
有人说那我全检行不行?一个一个查,哪还有次品漏出去?当然行啊。但你算算账,一条冷镦线一分钟能出一百二十个螺栓,全靠人拿卡尺卡,一个零件卡三秒,一分钟得配六个人站在传送带旁边,眼睛盯得酸了手就抖,到后面还不如抽检准。更别说那些打出来就带着高温的零件,戴着手套拿都嫌烫,你让人家一个一个攥手里卡尺寸,干俩小时就得晕。
抽检的“容错率”,才是最磨人的部分
 抽检的“容错率”,才是最磨人的部分
很多人觉得抽检嘛,抽出来的全合格,这批货就全放,抽出来有一个不合格,整批打回去。哪有这么简单。
比如一批货抽五个,四个合格一个不合格,是整批退回去,还是再抽五个接着查?这里面的规矩,根本不是拍脑袋定的。要是刚换完模具的头一批,抽出来一个不合格,根本不用犹豫,直接停机查模具——毕竟刚换的部件,出问题的概率本来就高,没必要赌剩下的都好。要是连续生产了四个小时的稳定段,抽出来一个尺寸飘了,那就再抽十个,要是剩下的都合格,那大概率就是刚才那一个是料带里混了点杂料,打出来的偶发次品,挑出去就行,没必要停整条线。
说实话,这规矩刚定的时候,车间里的老班长还跟质量部吵过架,说质量部站着说话不腰疼,一有点次品就停机,一天产量完不成扣工资谁担着?吵到最后两边各让一步,把所有容易出问题的生产节点全列出来,哪个节点的次品率到多少该停机,哪个节点的偶发次品可以挑出去,写在操作台上的白板上,谁来都按这个来,再也没因为这事红过脸。
上次我带小徒弟站在抽检台旁边,刚好赶上检验员抽出来一个头部带毛刺的螺栓,他以为要直接整批退,结果检验员拿个砂纸把毛刺磨掉,又查了下尺寸,塞回了合格的料筐里。小徒弟又懵了,说这不是次品吗?检验员笑,说这个毛刺是传送带边的铁屑蹭的,根本不是冷镦的时候打出来的,总不能把整盘料都翻一遍找铁屑吧?
哪有绝对完美的生产。
抽检的本质,从来不是把所有次品都拦在车间里,是在效率和质量之间找个刚好的平衡点——既不让整批的系统性问题流出去,也不让人没完没了地在一堆好零件里找那几个偶发的小毛病。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的抽检,哪是随便摸两个零件那么简单
文章链接:https://www.lfdjt.com/p/zhizao/a/21078.html